ホットスタンピング箔は、通常、総厚がわずか12~30μmで、PETベースフィルム、剥離層、着色層、アルミコーティング層、接着層から構成されています。基材が薄く、コーティングが脆いため、スリット加工中の張力、工具の状態、静電気に非常に敏感です。業界では「スタンピング30%、スリット70%」という格言があります。スリット加工中のわずかなバリや張力の変動でも、箔の破損、スタンピングの不完全、さらには高速ホットスタンピング機のライン全体の停止につながる可能性があります。本稿では、現場のオペレーターや保守担当者の参考として、バリ、箔の破損、しわ、ずれ、巻き取り端面の不均一という5つの典型的な問題の原因と対策を、故障頻度とトラブルシューティングの優先順位に従って整理します。
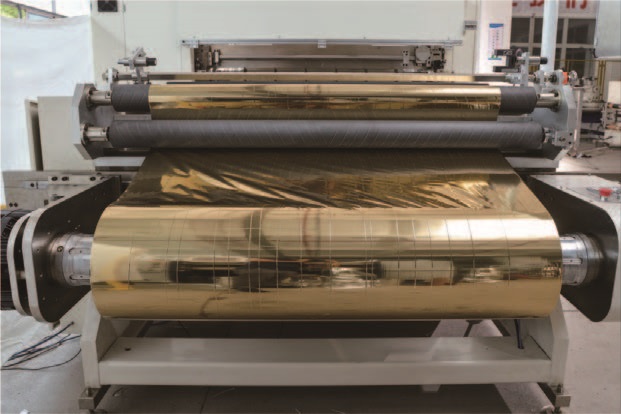
1. スリット端におけるバリ、糸引き、および粉の剥離
バリはスリット加工において最も頻繁に発生する品質欠陥であり、鋸歯状の切り口、糸状のバリ、またはそれに伴うアルミニウム粉末の剥離として現れます。下流のホットスタンピング工程において、これらの破片粒子は汚れた箇所を形成し、スタンピングミスを引き起こし、歩留まりを直接低下させます。
工具の状態は、最も重要な検査ポイントです。円形または平らな刃が摩耗または欠けると、切断刃はもはやせん断によって箔をきれいに切断せず、代わりに引き裂きによって材料を分離し、肉眼では検出しにくい微細な亀裂が端に残ります。判定方法は簡単です。機械を停止した後、刃の端を指で軽く触ります。目立った鈍さや部分的な欠けがある場合は、すぐに交換または再研磨してください。刃のクリアランスとオーバーラップも同様に重要です。薄いホットスタンピング箔の場合、刃のクリアランスは材料の厚さの 1.2 ~ 1.5 倍に設定し、上下の刃のオーバーラップは通常 0.05 ~ 0.1 mm に制御する必要があります。小さすぎると箔が切断されず、大きすぎると箔の表面が潰れます。刃軸の振れも見落としてはなりません。ダイヤルゲージを使用して測定し、半径方向の振れが 0.02 mm を超える場合は修正が必要です。
張力と静電気は二次的な要因ではありますが、無視できない要素です。巻き出し張力や巻き取り張力が低すぎると、切断ゾーンで箔ウェブが振動し、切断が不均一になります。張力が高すぎると、延伸変形が発生し、バリが悪化します。ホットスタンピング箔の場合、張力は1.5~3N/mm²に制御し、箔の厚さや供給元のデータに基づいて微調整することをお勧めします。静電気に関しては、ホットスタンピング箔は絶縁性に優れたPETを基材として使用しており、高速摩擦によって発生した電荷が箔粉を切断エッジやガイドローラー表面に引き寄せます。静電気除去バーやイオンエアノズルを切断刃の前後に設置し、装置の接地抵抗が4Ω未満であることを確認する必要があります。

2. ホイルの破損が頻繁に発生する
箔の破損は、規則的な破損と不規則な破損の2種類に分けられます。規則的な破損は主に工具の問題を示唆しますが、不規則な破損の場合は、ガイドローラー、静電気、および張力システムの順次検査が必要です。
刃の摩耗は、箔の破損の最も一般的な原因です。摩耗した刃が箔表面を「引き裂く」ことで生じる縁の微細な亀裂は、その後の張力によって急速に拡大し、完全な破損へと至ります。破損箇所が常に刃のライン上にある場合は、刃の交換とオーバーラップの再調整を優先してください。破損がランダムに分布している場合は、材料の搬送経路を検査する必要があります。ガイドローラー表面に埋め込まれた硬い粒子、接着剤の残留物の蓄積、ベアリングの固着などはすべて、箔表面に周期的な傷や抵抗の増加を引き起こし、局所的な応力集中と破損につながる可能性があります。
静電気は、見落としがちな「隠れた脅威」です。静電気の蓄積量が一定レベルに達すると、箔の表面がガイドローラーや機械フレームに突然付着し、抵抗値が急激に変化して箔が瞬時に破断することがあります。簡単な診断方法としては、薄暗い場所で装置を操作し、箔がガイドローラーから離れる際に青紫色の火花が発生するかどうかを観察するか、静電気計を使用して箔の表面電位を測定する方法があります。静電気が発生している場合は、静電気除去バーに埃が溜まって故障していないか、また高電圧電源の出力が正常かどうかを確認してください。
張力制御システムにおいて、磁性粉末クラッチ/ブレーキの経年劣化は最も一般的な問題です。長期間使用すると、磁性粉末が固着したり、失われたりして、出力トルクが非線形になります。典型的な症状は、低速では正常に動作するものの、一定速度まで加速すると突然フォイルが破損することです。動作中に「カサカサ」という異音やガタつきがないか確認することで、磁性粉末またはアセンブリの交換が必要であることがほぼ確実になります。張力センサが埃で覆われたり、機械的に固着したりすると、フィードバック信号が歪み、コントローラが誤ったコマンドを出力するため、定期的な無負荷ゼロリターンチェックと静負荷校正も必要です。
3. ホイルのしわ
しわの原因は通常、張力にあることが多いのですが、単に張力を下げても効果はほとんどありません。本当に確認すべき点は、張力勾配が一致しているか、ガイドローラーが平行になっているか、そして加圧ローラーの圧力が均一であるかということです。
ガイドローラーと材料搬送経路は、固定位置のしわの主な原因として疑われます。しわが常に同じ場所に発生する場合は、その区間のガイドローラーの平行度と表面状態を優先的に確認してください。ガイドローラーの平行度不良、表面の傷や接着剤の付着、ベアリングの固着などは、フォイル搬送中に不均一な力を発生させ、固定された斜めのしわや横方向の折り目を引き起こします。各ガイドローラーの平行度(許容誤差≤0.2mm/m)を確認し、ローラー表面の汚染物質を除去し、固着したベアリングを速やかに交換することが、固定しわを解消するための基本的な手順です。
ランダムなしわは、張力ローラーと圧力ローラーの調整が必要です。巻き出し張力が高すぎると、箔は切断ゾーンに入る前にすでに引き伸ばされており、刃から出た後に跳ね返ってしわになります。巻き取り張力が低すぎると、層間空気が抜けず、しわがロールに永久的に押し付けられます。薄い陽極酸化アルミニウムの場合、巻き出し張力は低めに設定し、巻き出し、スリット、巻き取り張力を個別に調整するセグメント独立制御が必要です。巻き取り圧力ローラーの圧力も同様に重要です。圧力が不足すると空気が保持され、圧力が高すぎると横方向の折り目ができます。ホットスタンピング箔などの薄い材料の場合、圧力ローラーの線圧は、試行調整のために0.3~0.5kgf/cmから始めることができます。幅広スリットの場合は、各狭いロール領域の圧力を個別に調整できるように、セグメント化された圧力ローラーが推奨されます。
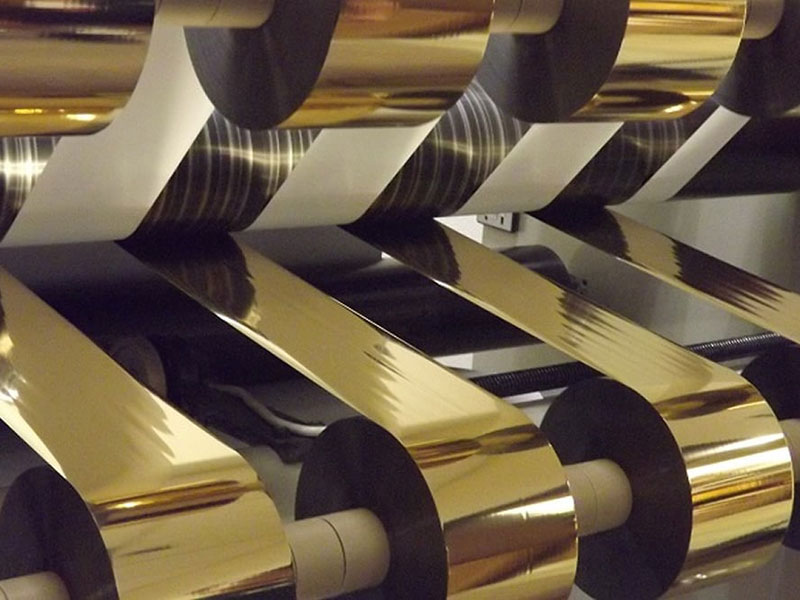
4. 偏向および巻線端面の不均一性
偏向は、搬送中にフォイルウェブが横方向にずれる現象として現れ、巻き取り端面が「塔」状または「ベルマウス」状に変形します。この問題は、バリと相互に因果関係にあることが多く、ガイドローラーや偏向補正センサーにバリの破片が蓄積すると偏向が発生し、偏向によってフォイルウェブが斜めにブレードに入り込み、バリが悪化します。したがって、トラブルシューティングは「機械全体の清掃 → ツールの点検 → アライメントの調整 → 張力の最適化 → 偏向補正の確認」という循環的な手順に従う必要があります。
偏差補正システムの故障が最も一般的な直接的な原因です。光電センサーまたは超音波センサーがほこりや箔の破片で塞がれると、補正システムが「見失う」ことがあります。プローブレンズは定期的に清掃し、プローブの位置を箔ウェブ端の1/2点に調整し、頻繁な作動を避けるために±1mmのデッドゾーンを設定する必要があります。ガイドローラーの平行度不良や巻き出し位置の不適切さは構造的な原因です。ロード中にマスターロールの中心がスピンドルと位置合わせされていない場合、またはガイドローラーの軸が平行でない場合、箔ウェブは移動中に横方向の力成分を継続的に受け、徐々に偏差が生じます。
偏差補正とガイドローラーが除外され、端面の不均一性が残る場合は、問題は巻き取り張力と圧力ローラーにある可能性が高いです。ホットスタンピング箔スリット加工における最大のタブーは、「全工程を単一の張力値で実行すること」です。巻き取り径が空のコアから満杯のロールまで増加すると、直径比は 5:1 に達することがあります。張力が一定のままだと、小径では振動が発生し、大径では外層が締め付けられすぎてしまいます。解決策は、テーパー張力制御を有効にして、満杯のロール張力を開始値の 60%~80% に下げることです。圧力ローラーの平行度偏差も、見落とされがちな落とし穴です。圧力ローラーの軸が巻き取り軸と平行でない場合、片方の端が締め付けられ、もう片方の端が緩み、フィルムロールが回転ごとにわずかにずれて、すぐに塔状になります。静的検査中は、シックネスゲージを使用して、圧力ローラーの両端と巻き取り軸の間の隙間を測定します。誤差は 0.05mm/m 以内に制御する必要があります。
5. 日常メンテナンスの要点
スリット加工における不具合のほとんどは突発的なものではなく、工具摩耗、ローラー表面の汚染、磁性粉末の経年劣化といった、徐々に進行する劣化の累積的な結果です。以下の3項目を日常点検に組み込むことで、計画外のダウンタイムの発生頻度を大幅に削減できます。
工具とブレードシャフト: 各シフト終了後、ブレードの刃先を触って鈍さを確認します。毎週、ダイヤルゲージを使用してブレードシャフトの振れを確認します。ガイドローラーと静電気: 毎日、各ガイドローラーの表面を白い布で拭き、粗さや粘着性のある部分がないか確認します。毎週、静電気除去バーの粉塵を清掃します。張力部品: 毎月、磁粉クラッチの動作音を聴診します。四半期ごとに、張力センサーの無負荷ゼロリターンと負荷直線性を確認します。1年以上使用されている磁粉ブレーキの場合、磁粉性能の自然な劣化を補うために、設定電流を10%~15%増加させることができます。
スリット加工の不具合トラブルシューティングの鍵は手順にあります。まず、刃先に欠けがないか確認し、次にガイドローラーと材料搬送路が清潔で滑らかであるかを確認します。その後、張力勾配と静電気除去の状態を確認し、最後に偏差補正と巻き取り圧力ローラーのアライメント精度を再確認します。この手順により、工具から張力、機械的要因から静電気に至るまで、主な不具合の原因を網羅的にチェックできるため、現場担当者は最短時間で問題箇所を特定でき、パラメータ調整に費やす時間と材料の無駄を削減できます。
 ホットスタンピング箔スリット機の刃先に大きなバリがある場合の対処法2026年11月20日
 ホットスタンピング箔スリッター機の巻き取りずれとバリを解消する方法2026年11月18日
 精度と効率性を考慮した最適なホットスタンピング箔スリッターの選び方2026年11月13日
 ホットスタンピング箔スリッター:精度、張力制御、サプライヤー選定に関する購入ガイド2026年11月12日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
