ホットスタンピング箔スリット加工において、巻き取りのずれとバリは最も厄介な品質問題です。これらは単独で発生することは稀で、摩耗した刃によって生じたバリがガイドローラーに蓄積してウェブを軌道からずらしたり、斜めにカット機に進入するずれたストリップが刃に不均一な負荷をかけ、新たなバリを発生させたりすることがあります。これらを別々の問題として扱うと、一時的な解決策しか得られず、数時間で再び問題が発生することがよくあります。
このガイドでは、経験豊富なオペレーターが使用するのと同じ検査手順(まず機械的アライメント、次に張力の安定性、最後に電気的修正)に従って、両方の問題の根本原因と現場で検証済みの修正方法を解説します。
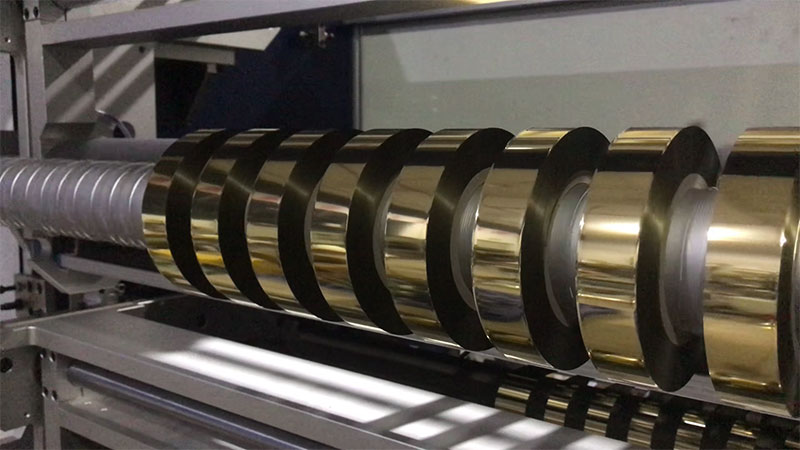
なぜ棘ができるのか、そしてそれを防ぐ方法
ホットスタンピング箔に発生するバリは、糸状の毛羽立ち、鋸歯状の模様、またはスリットの縁に沿って剥がれ落ちる目に見える破片として現れます。ホットスタンピング箔は通常、PET基板上に6~20μmの厚さで使用されているため、微細な刃の欠陥であっても、不釣り合いなほど目立つ欠陥となります。
設定ではなく、刃の状態から確認しましょう。刃の切れ味が悪かったり、欠けていたりすることが最も一般的な原因です。刃先が摩耗すると、きれいに切ることができず、ホイルが裂けてしまいます。その結果、微細なひび割れが生じ、その後の取り扱いでバリや完全な破損につながります。十分な光の下で、上下両方の刃に欠けがないか確認してください。
刃の重なりと横方向のクリアランスは、箔の厚さに合わせる必要があります。箔をホットスタンピングする場合、上下の刃の垂直方向の重なりは通常0.5~1.5mmで、薄い材料の場合はこの範囲の下限値を使用します。横方向のクリアランスは0.03~0.08mm、つまりA4用紙1枚分の厚さ程度にする必要があります。12μm以下の箔の場合は、材料を潰さずにきれいに切断できるだけの、可能な限り厳しい公差を目指してください。
ブレード軸の振れも同様に重要ですが、見落とされがちな要素です。ダイヤルゲージを使用して、ブレードエッジのラジアル振れを測定してください。0.02mmを超える場合は、軸の校正またはベアリングの点検が必要です。軸が正確に回転していても、ブレードに欠けがあるとバリが発生します。どちらの場合も、必ず解消する必要があります。
静電気は他のあらゆる原因を増幅させるホットスタンピング箔のプラスチックフィルム基材は、高速スリット加工中に急速に静電気を発生させます。この静電気は箔の粉塵や破片を切断直後の端面に直接引き寄せ、そこに埋め込まれてバリのような状態を作り出します。カッターの直前と直後に静電気除去バーまたはイオン化エアノズルを設置し、機械の接地抵抗が4Ω以下であることを確認してください。静電気対策を行わないと、たとえ刃が完璧に研がれていても、切断面は粗く見えてしまいます。
ローラーの状態は、ほとんどのオペレーターが想像する以上に重要である。ガイドローラーに異物、乾燥した接着剤、または表面の損傷があると、局所的な圧力変動が生じ、ウェブが切断ゾーンに入る際に乱れます。ローラーは毎日、清潔で糸くずの出ない布で拭き、硬化したり平らになったりしたゴム製加圧ローラーは交換してください。
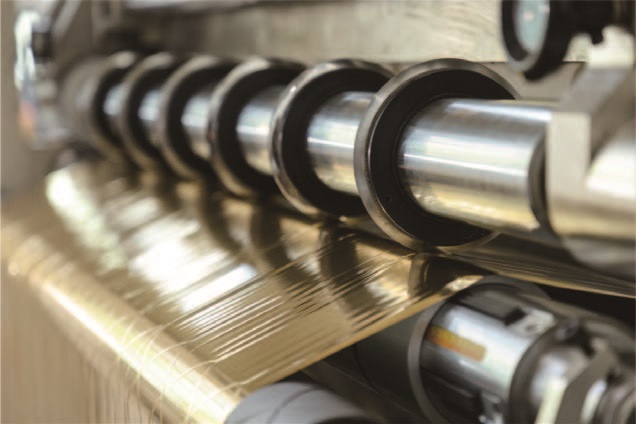
スクラップになる前に巻線偏差を診断する
巻きずれ(深刻な場合は「タワー巻き」または「テレスコーピング」と呼ばれる)は、端面が平坦ではなく、個々のストリップが互いに軸方向にずれるという形で現れます。ホットスタンピング箔は、材料の曲げ剛性がほとんどないため、わずかな張力変動でも目に見えるずれが生じます。
まず、矯正システムの「目」をチェックしてください。ウェブの端を追跡する光電式または超音波式センサーは、汚染の影響を受けやすい。箔の粉塵や空気中の接着剤粒子がセンサーレンズに付着すると、補正システムが端の基準点を見失う。センサーレンズは定期的に清掃し、センサーを箔の端の中間点に配置し、補正ローラーが常に振動しないように、約±1mmのデッドバンドを設定してください。
ガイドローラーの平行度を確認するガイドローラーのいずれかが巻き取り軸軸とわずかにでも平行でない場合、箔は継続的な軸方向の力を受け、片側に「這う」ように移動します。レーザーアライメントツールまたはストリングライン法を使用して、ウェブ経路全体の平行度を確認してください。許容公差は通常≤0.2mm/mですが、高精度な作業では≤0.05mm/mを目指します。また、ローラー表面に不均一な摩耗や付着物がないか確認してください。これらがあると摩擦差が生じ、ウェブが摩擦の大きい側に押しやられます。
張力の安定性が隠れた根本原因である多くのオペレーターは、張力閉ループを調整せずに補正センサーを繰り返し調整するため、ライン速度が変化するとすぐに偏差が戻ってしまいます。ホットスタンピング箔には、箔の厚さとサプライヤーのデータに基づいて設定された、およそ1.5~3N/mm²の張力範囲が必要です。一般的な故障モードは次の2つです。
・張力が低すぎる:箔片が切断ゾーン内で振動したりずれたりすると、縁が波打ったり、巻き方が不均一になったりする。
・緊張が高すぎる:箔は弾性的に伸縮し、巻き取り芯で張力が解放されると、伸縮した層が不均一に収縮し、層間滑りが生じる。
簡単な低速テストで張力の均一性を確認できます。10~20m/分の速度で走行させ、各スリットストリップの張力を手動で比較してください。中央のストリップが端のストリップよりも張力が強い場合は、レベリングローラーの角度またはテーパー設定を調整する必要があります。
巻き戻しスタンドは直角でしっかりと固定されている必要があります。圧力漏れや不均一なグリップのあるエアシャフトは、巻き戻し中に親ロールがわずかにずれる原因となります。エアシャフトの圧力が保持されていることを確認してください。5分以内に0.05MPaを超える圧力低下が見られる場合は、漏れが発生しています。親ロール自体はシャフトの中心に位置していなければなりません。ロールが中心からずれていると、下流側の補正システムでは完全に除去できない横方向の振動が発生します。
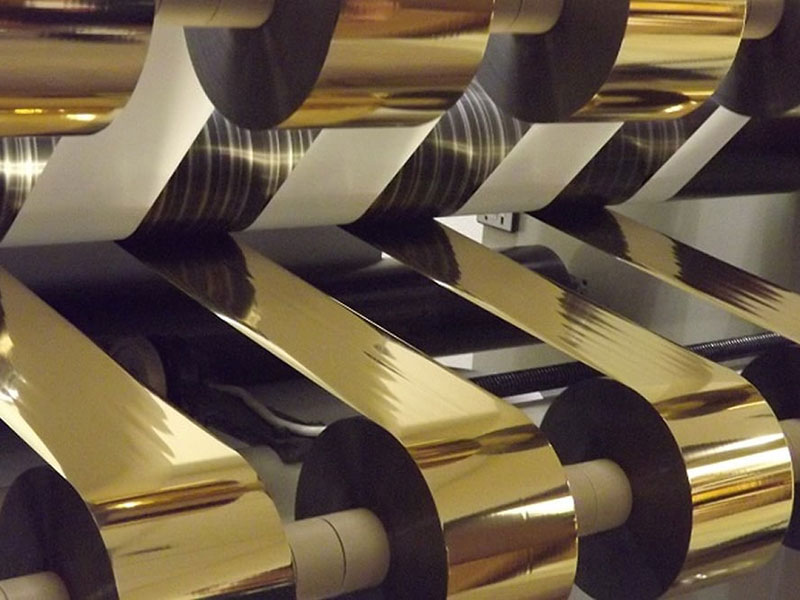
バリと偏差の相互作用
これら2つの不具合はフィードバックループを形成し、その関連性が認識されないとオペレーターを混乱に陥れる可能性があります。バリから削り屑が剥がれ落ち、その削り屑がガイドローラーやセンサーレンズに付着します。ローラーやセンサーが汚染されると、ウェブがずれてしまいます。ずれたウェブは斜めにカッターに入り込み、ブレードの片側に力が集中します。この不均一な力によってブレードの摩耗が加速し、バリがさらに発生します。
この悪循環を断ち切るには、個別の調整ではなく、包括的な検査手順が必要です。ウェブパス全体を清掃し、ブレードの状態を検査して修正し、ガイドローラーのアライメントを確認し、張力を安定させ、最後に修正システムを検証します。この一連の手順のうち1つだけを調整しても、改善が見られる場合でも、生産シフト中に元に戻ってしまうことがよくあります。
効果的な予防リズム
一貫したスリット品質を実現するオペレーターは、メンテナンスを故障への対応ではなく、計画的な活動として捉えている。
毎日ブレードの刃先、ガイドローラー、センサーレンズを清掃します。ブレードに明らかな欠けがないか確認します。空気圧が0.5~0.7MPaであることを確認し、水分トラップから水分を排出します。
毎週ウェブパスローラーをすべて無水アルコールで拭いてください。短時間の加減速サイクルを実行して、張力システムの応答を確認してください。ブレードホルダーのネジとカップリングの締め付け具合を確認してください。
月刊ブレードシャフトの振れとローラーの平行度を校正します。張力センサーのゼロ点を確認します。磁性粉末クラッチまたはブレーキの性能を点検します。これらの部品は徐々に劣化し、張力ドリフトを引き起こしますが、これは他の原因によるものと誤解されやすいためです。
四半期ごと刃の交換は、目に見える損傷ではなく、切断した直線メートル数に基づいてスケジュールを立ててください。一見問題なく使用できるように見える刃でも、既に刃先が摩耗し、下流で破損する可能性があります。
不具合、張力設定、材料のロット番号を記録しておきましょう。特定の箔サプライヤーの厚みのばらつき、静電気を悪化させる季節的な湿度変化、あるいは狭幅の注文でのみ不具合が発生する張力設定など、パターンがすぐに明らかになります。
サービスが必要な時
バリやずれの問題のほとんどは、上記で説明した機械的および張力調整によって解決します。刃の交換、ローラーのアライメント、張力調整、静電気除去をすべて確認しても問題が解決しない場合は、より深刻な機械的問題、例えばカッターシャフトベアリングの摩耗、ガイドローラーの曲がり、またはバックラッシュが過剰な修正アクチュエーターなどが原因である可能性があります。これらの問題は、現場での調整ではなく、メーカーによる修理が必要です。
一貫した品質を確保するための最も確実な方法は、スリッター機を統合システムとして扱うことです。機械の軸がずれていても、完璧に切断できる刃でもバリが発生します。不安定な張力でも、完璧に追従する補正システムでも、タワー巻きが発生します。基本事項を順番に解決すれば、エッジ品質と巻き取りの均一性は自然と向上します。
 精度と効率性を考慮した最適なホットスタンピング箔スリッターの選び方2026年11月13日
 ホットスタンピング箔スリッター:精度、張力制御、サプライヤー選定に関する購入ガイド2026年11月12日ホットスタンピング箔スリット機の今後の開発動向2026年11月10日
 ホットスタンピング箔スリット機の産業応用事例2026年11月9日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
