ホットスタンピング箔の切断刃に大きなバリが発生することは、多くのオペレーターにとって長年の悩みの種です。バリは完成品の見た目に影響を与えるだけでなく、後続のホットスタンピング工程でアルミニウム粉末が剥がれ落ち、ホットスタンピングプレートを汚染して「斑点」を引き起こし、ひどい場合には箔の破損や停止につながることもあります。多くの人はバリを見つけるとすぐに刃を研いで交換しますが、問題はしばしば再発します。根本的な原因はバリは単一の要因によって引き起こされることはまれであり、通常は工具の状態、クリアランス精度、張力変動、静電吸着など、複数の要因が複合的に作用することによって発生する。
以下では、4つの重要な側面から、調査と解決のための実践的なアプローチを提示します。

ステップ1:まず「切る」か「裂く」かを決めます
ホットスタンピング箔は、典型的な多層複合薄膜材料です。PETベースフィルム、剥離層、アルミ蒸着層の硬度と靭性は大きく異なりますが、全体の厚さは通常12~25μm程度です。金型が良好な状態であれば、材料はきれいに「せん断」されて分離され、滑らかな切断面が得られます。しかし、刃先が不動態化したり、ギャップのバランスが崩れたりすると、材料に圧縮力と引張力が加わります。引張応力によってアルミ蒸着層が塑性変形を起こし、切断面や分離面にギザギザまたは糸状のバリが自然に発生します。
したがって、最初の判断は単純です。バリが突然広範囲に発生した場合は、まず工具を確認してください。ケースによっては、切れ味の悪いナイフではアルミホイルを効率的に切断できず、かろうじて「通り抜ける」程度にしかなりません。刃の使用状況を記録し、切れ味が悪くなって切れなくなるまで待つのではなく、カッティングメーターで切断したメートル数に基づいて交換することをお勧めします。
工具交換後、真の精度はクリアランス調整にかかっています。ホットスタンピング箔丸刃の横方向クリアランスは0.02~0.05mm、オーバーラップ(カッター深さ)は0.01~0.03mmの範囲に制御することが推奨されます。クリアランスが大きすぎると材料が引き裂かれ、小さすぎると刃同士が干渉して摩耗が加速し、圧縮バリも発生します。感触で判断する実用的な方法は、上下の刃の間に薄いコピー用紙を挟んで引っ張ってみることです。抵抗を感じながらもスムーズに切断できる場合は、ほぼ適切な位置にあります。
さらに、シャフト振れは見落とされがちな精密さの致命的な欠点であるダイヤルゲージを使用して工具軸の半径方向振れを検出します。振れが0.02mmを超える場合は校正が必要です。ベースブレード(アンビルローラー)の軸方向の動きも重要です。ニードルが0.03mm以上振れる場合は、ベアリングカバーを締め付ける必要があります。動的エッジの不均一性の大部分は、実際には上部の切削ではなくベースカッターによって引き起こされます。
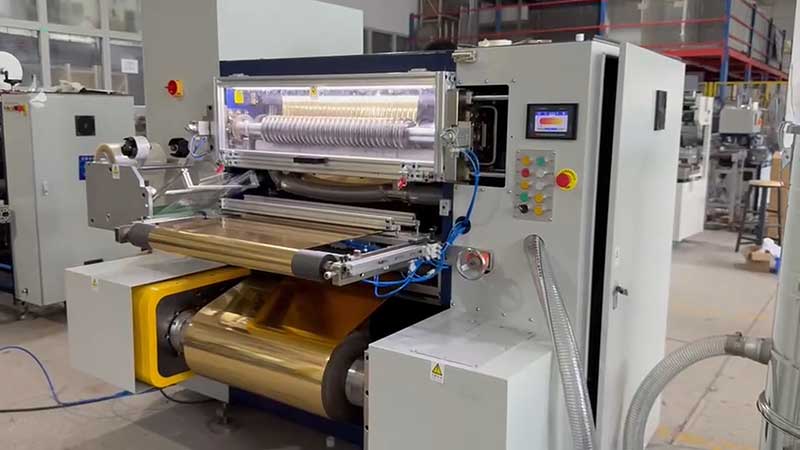
ステップ2:張力が安定しない場合、ナイフをどれだけ精密に調整しても無駄になります。
張力制御が不適切だと、切れ味の悪いナイフのようにすぐに明らかなバリが発生するわけではありませんが、バリが断続的に発生することがあり、トラブルシューティングが難しくなります。張力が低すぎると、切断部分で箔バンドが揺れ、刃が鋸のように繰り返し切断するため、切断面が不均一になります。張力が高すぎると、PETベースフィルムが伸びて変形し、切断部に内部応力が発生して、切断面にひび割れが生じやすくなります。
ホットスタンピング箔の推奨張力範囲は約 1.5〜3N/mm² ですが、テーパー張力戦略より重要なのは、巻き取り径が大きくなるにつれて、外層が内層を押してしわやアルミ層の転写を引き起こすのを防ぐため、あらかじめ設定された曲線に従って張力を減少させる必要があることです。一般的なテーパーは 15%〜25% に設定されます。実際には、張力計を使用して箔の表面張力を測定し、変動が ±0.5N 以内に制御されていれば合格とみなされます。装置に自動張力制御装置が装備されており、設定値と実際のフィードバック値の偏差が 10% を超える場合は、空気膨張軸から空気が漏れていないか、または磁粉ブレーキの出力が安定しているかを確認してください。
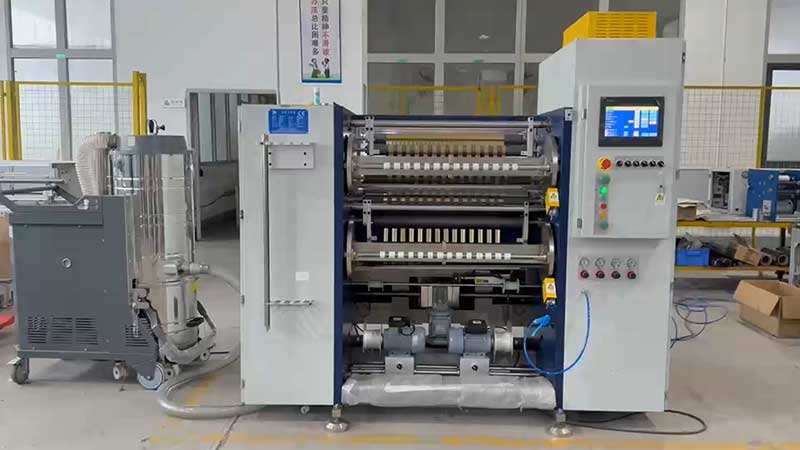
ステップ3:静電気や破片による「二次被害」はしばしば過小評価される
ホットスタンピング箔は、絶縁性に優れたプラスチックフィルムを基材として使用します。高速スリット加工中、摩擦によって発生する静電気は、切削屑やアルミ粉を引き寄せます。これらの粒子は、新たに切断されたエッジに繰り返し押し付けられ、「二次バリ」を形成します。この二次バリは、ホットスタンピングスポットの直接的な原因にもなります。毎分200~400メートルの加工速度では、静電気の影響は著しく増幅されます。
このソリューションにはサポート実装が必要です: 静的のインストール除去棒またはイオンノズル切削加工の前後に、エッジブロー式真空システムと連携して切りくずを瞬時に除去すると同時に、装置の接地抵抗が4Ω未満になるようにします。この工程はコストがかかりませんが、バリの改善効果は多くの場合すぐに現れます。
ステップ4:まず静的検査を行い、次に動的検査を行う習慣を身につける
バリの問題箇所を直接特定するのが難しい場合は、経験に基づいて推測するよりも、決まった手順に従う方が効率的です。まず機械を停止し、切削刃の欠けを確認し、隙間と重なりを測定し、加圧ローラーとガイドローラーの表面を清掃します。次に、無負荷で低速運転し、ダイヤルゲージを使用して工具軸とベースブレードの振れを測定します。最後に、廃材箔を使用して切断テストを行い、拡大鏡で断面形状を観察します。片側にバリが多い場合は、刃がベースブレードと平行になっていないことを示しています。両側にベルベットのようなバリがある場合は、刃が不活性化されているか、切断角度が小さすぎることを示しています。
ローラーの状態も、時折確認しておくと良いでしょう。ローラー表面に異物や損傷があると、局所的な圧力が不均一になり、結果として切断面が不均一になることがあります。加圧ローラーには、ショアA硬度60~75のポリウレタンゴムを使用する必要があります。硬すぎたり柔らかすぎたりすると、圧力分布の不均衡が生じる可能性があります。
まとめ
ホットスタンピング箔のスリットバリの基本的な処理は、基本的に4次元の基準を満たしています。工具の幾何学的精度、張力の安定性、静電気の除去、および材料のアライメント新しいナイフを使えば問題は完全に解決すると期待しても、次の巻の生産時に同じ問題が再発することがよくあります。ブレードメーターの使用状況、クリアランス値、張力設定、テーパー比など、検査ごとにパラメータを記録して、装置独自の「スリットパラメータ表」を作成することをお勧めします。バリが再発した場合は、参照記録から項目ごとに除去していくことで、ほとんどの不具合を短時間で特定し、解決することができます。
 ホットスタンピング箔スリッター機の巻き取りずれとバリを解消する方法2026年11月18日精度と効率性を考慮した最適なホットスタンピング箔スリッターの選び方2026年11月13日
 ホットスタンピング箔スリッター:精度、張力制御、サプライヤー選定に関する購入ガイド2026年11月12日ホットスタンピング箔スリット機の今後の開発動向2026年11月10日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
