ホットスタンピング業界には、「スタンピング30%、スリット70%」という古い格言があります。スリット加工の品質は、箔がスタンピングプレスで意図どおりに機能するかどうか、そして最終的に顧客が完成品を受け入れるかどうかを直接左右します。材料の特性と生産リズムに合ったスリッターを使用すれば、幅広のマスターロールを完璧な仕上がりのストリップに加工できます。一方、不適切なスリッターを使用すると、バリや傷が発生し、ダウンタイムが頻繁に発生し、高価な箔を無駄にし、利益率を低下させることになります。
このガイドでは、推測に頼る余裕のない購入者にとって実際に重要な要素に絞り込み、選定プロセスを詳細に解説します。

仕様書ではなく、材料から始めましょう
ホットスタンピング箔は単一の製品ではありません。その構造(通常はPETベースフィルムに剥離層、着色層、接着剤層が積層されている)は、紙や一般的なフィルムよりも取り扱いに非常に敏感です。最も頻繁に加工する箔の種類によって、設備の優先順位が決まります。
標準的なカラー箔最も扱いやすい素材です。張力変動に対する耐性が適度で、円形刃によるスリット加工と基本的な静電気除去を行う標準精度機器との相性も良好です。
レーザー箔およびホログラフィック箔最大の課題は、これらの材料の表面に存在する微細な回折構造です。この構造は、わずかな接触でも容易に傷がついてしまいます。そのため、これらの材料の加工には、エアナイフ(非接触)スリット加工がほぼ必須となり、材料搬送経路上のすべてのガイドローラーは、微細な摩耗を防ぐために鏡面研磨する必要があります。
薄型箔(12~19μm)優れた張力制御が求められます。張力がわずかに高すぎると、ベースフィルムが永久的に伸びてしまい、後工程で位置ずれが発生します。張力が低すぎると、巻き取り層間に空気が閉じ込められ、伸縮や層間滑りが生じます。
粘着剤を多く含むホイル刃先に糊が付着しやすい。テフロンコーティングされた刃と鏡面仕上げのローラーが糊の付着を防ぎ、精密に調整されたマイクロテンションシステムが、接着剤を早期に活性化させるような伸びを回避する。
機械モデルを比較する前に、実際の材料特性(一般的な厚さ範囲、基材フィルムの種類、表面感度、製造に必要な最小幅など)を記録しておきましょう。この情報をすべてのサプライヤーのデモンストレーションに持参してください。

切断方法:刃先の品質を左右する選択
切断機構は、バリの発生、粉塵の発生、および刃の寿命を直接制御します。主なアプローチは3つあり、それぞれ異なる生産プロファイルに適しています。
せん断切断(円形ブレード)ホットスタンピング箔には、依然としてこの方式が主流です。上下のディスクブレードはハサミのように機能し、粉塵を最小限に抑えながらきれいな切断面を作り出します。ブレードの寿命は比較的長く、幅広い厚さに対応できます。ただし、機械的な構造が複雑になるという欠点があります。特に800mmを超える幅では、シャフトの中央部のたわみによって切断が不完全になる可能性があるため、カッターシャフトの剛性が重要になります。
カミソリ刃のスリットは経済的な選択肢です。幅の狭い用途や少量生産に適しています。ただし、カミソリの刃は厚い箔では粉塵やバリが多く発生し、刃の交換頻度も高くなります。標準的な包装用箔を少量生産する工場にとっては、コスト意識の高い選択肢として依然として有効です。
エアナイフ(非接触型)スリット加工は、高圧空気を用いて材料を分離する。刃による傷を完全に排除できるため、繊細な表面構造を持つレーザー箔やホログラフィック箔にとって唯一安全な選択肢となる。欠点は、初期費用が高いことと、主に薄板に適していることである。
標準箔と特殊箔を混在させて使用する工場にとって、刃の交換が簡単なシャーカット機は、汎用性と刃先の品質の最適なバランスを提供します。
張力制御:品質を左右する目に見えない要素
優れたスリッターとそうでないものを分ける技術仕様があるとすれば、それは張力制御でしょう。ホットスタンピング箔は許容範囲が狭く、わずかな張力のずれでも、伸び、しわ、または伸縮といった不具合が生じ、それらはホットスタンピングプレスで初めて明らかになります。
開ループ張力制御プリセット値と磁性粒子ブレーキに依存する方式です。約100m/分以下の低速で非クリティカルな用途には適していますが、巻取り中の直径変化や加減速時の外乱を補正することはできません。
クローズドループサーボテンション制御システムは、張力センサーまたはフローティングダンサーローラーを使用して実際の張力をリアルタイムで測定し、それに応じて巻き出しおよび巻き取り駆動装置を調整します。ホットスタンピング箔の場合、これは最低限許容される仕様です。高品質のクローズドループシステムは、張力変動を設定値の±1%~±3%以内に維持します。12μmの極薄PETの場合、このレベルの制御は贅沢ではなく、販売可能な箔とスクラップの分かれ目となります。
テーパー張力巻き取り側でも同様に重要です。完成したロールの直径が大きくなるにつれて、巻き取り張力は設定された曲線に従って減少させる必要があります。テーパー張力がない状態では、内層が潰れて「菊芯」欠陥が発生したり、狭いスリット加工中に層間滑りが生じたりします。ホットスタンピング箔の場合、テーパー係数は60%~80%が推奨され、最終的な張力は初期値の40~70%に低減されます。
機械を評価する際には、張力制御の精度に関する仕様を確認し、最も薄く、張力に敏感な素材を使ったデモンストレーションを依頼してください。

幅方向の加工能力と狭スリット加工の精度
スリッター機の幅仕様には、最大巻き出し幅と最小スリット幅の2つの寸法があります。どちらも、実際の生産状況に合致している必要があります。
最大1600mmまたは2000mmのマスターロールを処理するワイドフォーマット加工では、フレームの剛性とブレードシャフトの直径が重要な仕様となります。スリット幅が広くなるほど、ブレードシャフトにかかるカンチレバー力は大きくなります。シャフトが圧力によってわずかにたわむだけでも、ウェブの中央部は切断されず、端部は過剰に切断されてしまいます。厚みのある合金鋼製の壁パネルと、大径で動的バランスの取れたブレードシャフトを備えた機械を探してください。
タバコのパッケージ、酒類のラベル、セキュリティ用途向けのホットスタンピングラインでよく見られる、50mm以下の狭幅ストリップの生産では、工具位置決め精度と巻き取り防止設計が優先事項となります。手動ロックシステムは、クランプ力が不均一なため、動作中に軸方向の動きが生じやすく、寸法ずれが発生しやすいという欠点があります。スリット幅がミリメートル単位の場合は、油圧ロックまたは高精度スリップシャフトの方が信頼性の高い選択肢となります。注文内容に頻繁な幅変更が含まれる場合は、自動工具位置決めシステムを導入することで、段取り替え時間を数時間から数分に短縮できます。
実用的な目安として、マスターロールの幅が640mmで、完成したロールの幅が20mmの場合、機械はその狭い幅で±0.5mmの公差を維持できる必要があります。
ウェブガイド:見落とされがちな安定性要因
エッジガイドシステムは、スリット加工工程全体を通して箔が正しい横方向の位置合わせを維持することを保証します。位置ずれは、端面の不均一、伸縮、およびプレス加工機での下流送り不良の原因となります。
ホットスタンピング箔、特にホログラフィック箔や金属箔の場合、光電センサーよりも超音波センサーが強く推奨されます。光電検出は反射性材料や金属材料では信頼性が低下する可能性がありますが、超音波検出は色、透明度、表面反射率の影響を受けません。また、補正アクチュエータの応答速度についても確認してください。高速動作時でもミリ秒単位の調整が可能である必要があります。
自動化レベル:機械知能を注文プロファイルにマッチングさせる
ホットスタンピング箔製造の経済性は、スピードよりも柔軟性を重視する傾向が強まっている。注文仕様は従来の数種類から数十種類へと急増する一方で、1回の生産ロットサイズは急激に減少している。機器の交換に30分以上のダウンタイムが発生する場合、小ロット注文では利益を上げることができない。
評価すべき主要な自動化機能には、幅を素早く変更するための自動工具位置決め、各ロールごとに独立した張力制御を備えたサーボ駆動巻き取り、および繰り返し注文プロファイル用のプログラム可能なレシピ保存機能が含まれます。プログラム制御を備えた機械は手動調整を不要にし、プログラム不可能な代替機と比較してセットアップ時間を最大30%削減できます。
とはいえ、使わない自動化システムにお金をかける必要はありません。同じ幅の製品を大量に生産する加工業者であれば、手動位置決めで十分でしょう。一方、多様な包装顧客に対応する受託加工業者であれば、クイックチェンジシステムへの投資はすぐに回収できるはずです。
スピード:マーケティング数値ではなく、能力に見合ったもの
ホットスタンピング箔スリット機の公称速度は、一般的に200~600m/分とされています。しかし、表示されている「最大速度」は理想的な条件下での限界値であり、実際の安定運転速度が基準となります。高速運転では、張力制御、補正精度、ラック剛性が速度に比例して指数関数的に増加します。速度をむやみに追求すると、頻繁なダウンタイムやデバッグ、そして大量の不良品発生につながる可能性があります。
サプライヤーに、実際に使用する速度で材料を加工する機械のデモンストレーションを依頼してください。最初の起動段階だけでなく、少なくとも1時間の連続運転を通して、切断面の品質と寸法の一貫性を確認してください。理想的な材料では良好な性能を発揮する機械でも、日常的に使用する特定のコーティングや基材では性能が低下する可能性があります。
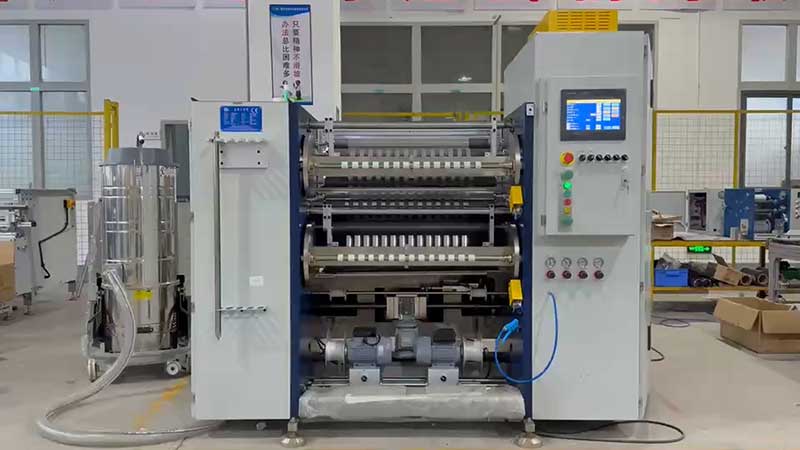
契約前にすべてのサプライヤーに尋ねるべき質問
市場には、さまざまな機能と価格帯の機械が幅広く揃っています。高額なミスを避けるために、サプライヤーとの話し合いの際には、構造化された質問リストを用意しておきましょう。
精度について「弊社の箔サンプルを使用して、フル生産速度での動的スリット精度を実証できますか?」仕様書上の静的精度と、張力と速度下での実際の性能の違いを明確にしてください。
張力制御について:「システムは完全なクローズドループですか?また、テーパー張力機能が含まれていますか?」張力変動仕様を要求し、巻き出し、スリット、巻き取りゾーンの独立した制御が可能かどうかを確認してください。
刃物について「刃の材質とコーティングはどのようなものですか?また、当社の接着剤を使用した場合、刃の寿命はどのくらいですか?」ダイヤモンドコーティングまたは超硬合金製の刃は、標準的な鋼製の刃よりもはるかに長い寿命と、より安定した切断を実現します。また、刃の接触範囲についても確認してください。ホットスタンピング箔の場合、通常は0.02~0.05mmで、精密な調整が可能です。
巻き取りの整然さについて「端面アライメントの許容誤差はどれくらいですか?」高品質の機械であれば、端面のずれは0.1mm以下であるべきです。巻き取り軸がエアシャフト、スリップフリクションシャフト、あるいはその両方であるか、また、各完成ロールが独立してスリップしてわずかな厚みのばらつきを補正できるかどうかを尋ねてください。
サポートについて:「スペアパーツの納期はどれくらいですか?また、当地域での設置およびトレーニングサービスは提供していますか?」機械の性能は、それを支えるサポート体制によって決まります。保証条件、現地でのサービス提供状況、消耗品や摩耗部品の地域在庫の有無を確認してください。
結論
ホットスタンピング箔スリッターを選ぶ際に重要なのは、最高速度が最も速い機械や、最も魅力的なカタログを持つ機械を選ぶことではありません。重要なのは、使用する材料、注文内容、そして後工程の品質要件に合わせて、装置の性能を適合させることです。標準的な25μmの箔では問題なく動作する機械でも、12μmのレーザーフィルムでは性能が低下する可能性があります。また、1600mm幅のマスターロールに最適化された装置では、10mm幅の細幅ストリップの生産に必要な精度が得られないかもしれません。
まずは使用する材料から始めましょう。最も狭い幅と、最も張力に敏感な箔の種類を明確にしてください。ご自身のサンプルを使った実演を要求してください。そして、ホットスタンピングにおいて、スリッターは単なる周辺機器ではなく、最終製品の品質を左右する重要な機器であることを忘れないでください。
ホットスタンピング箔スリッター:精度、張力制御、サプライヤー選定に関する購入ガイド2026年11月12日ホットスタンピング箔スリット機の今後の開発動向2026年11月10日 ホットスタンピング箔スリット機の産業応用事例2026年11月9日
 ホットスタンピング箔スリット機の操作手順とヒント2026年11月5日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
