ホットスタンピング箔は高付加価値の装飾材料であり、スリット加工は原紙ロールの調達から後工程のスタンピング歩留まりまでを左右する重要な工程です。バリ、エッジのずれ、張力の不均一など、スリット加工が不十分なロールは、高速スタンピング中に箔の飛散、破損、さらには生産ライン全体の停止を引き起こす可能性があります。海外の加工業者、ラベル印刷業者、包装工場がホットスタンピング箔スリッターを調達する際、選定基準は提示された速度や価格だけではありません。この記事では、スリット加工の品質を実際に決定づける技術的基準、機器の弱点を明らかにする不具合パターン、そして投資を守るためのサプライヤー評価ポイントについて詳しく解説します。

スリット加工の品質がプレス加工の歩留まりを左右する理由
業界でよく言われる「スタンピングが3割、スリット加工が7割」という表現は、多くの購入者が設置後に初めて気づく現実を的確に表しています。ホットスタンピング箔は通常、厚さが4~30μmで、PETベースフィルム、剥離層、着色層、アルミ蒸着層、接着層から構成されています。この厚さでは、材料は張力の変化や刃の接触に非常に敏感です。
スリット加工でバリや金属粉が発生すると、それらの欠陥は下流工程に伝わります。高速ホットスタンピングでは、バリによって転写が不完全になる可能性があり、箔粉はスタンピングダイを汚染し、予期せぬクリーニング停止を引き起こします。スリットロールの形状が「タワー型」または「ベル型」になっている場合、エッジのずれによって自動給紙システムの位置ずれが発生し、材料の無駄遣いや位置合わせ精度の低下につながります。高級パッケージ、タバコラベル、セキュリティホログラムなど、幅の許容誤差が±0.1mm以内である必要がある工場では、スリッターは二次的な機械ではなく、歩留まりを左右する重要な設備となります。

高性能マシンと性能の劣るマシンを区別する主要なパラメータ
スリット加工の精度とエッジ品質
静的なパンフレット上の精度数値は、動的な検証なしにはほとんど意味がありません。±0.1mmの精度を持つスリッターは、加速、減速、ロール方向の変化時にもその精度を維持する必要があります。最も重要な機械的要素は2つあります。1つはブレードシャフトの半径方向振れで、これは0.02mm以内に制御する必要があります。もう1つはウェブガイドの応答性で、反射性またはホログラフィックな箔では、超音波センサーが光電式センサーよりも優れた性能を発揮します。
エッジの品質を左右するのは、切断方法そのものです。上下の円形ブレードがハサミのように重なり合って回転するロータリーシャー切断は、ホットスタンピング箔の標準的な切断方法です。一方、フラットブレードによるクラッシュ切断は、アルミニウム層を切断する際に圧縮痕が残りやすく、ブレードの欠けも起こりやすいため、厚手の箔やごく少量の試作にしか適していません。ロータリーシャーシステムを指定する際は、ブレード間の横方向のクリアランスが箔厚の約5~10%(通常0.02~0.05mm)に設定されていること、そしてブレードの材質が通常の炭素鋼ではなく、超硬合金またはダイヤモンドコーティングされていることを確認してください。
張力制御:譲れない仕様
12μmのPETベースフィルムは人間の髪の毛よりも薄い。わずかに張力が強すぎると伸びてしまい、張力が弱すぎるとシワや横方向のずれが生じる。開ループ式または磁性粒子式ブレーキシステムは速度変化時の応答が遅く、内側が張って外側が緩いロールが発生する。一方、閉ループ式サーボ張力制御はミリ秒単位でリアルタイムに調整を行い、適切に設計されたシステムでは張力変動を±0.5N以内に抑える。
同様に重要なのはテーパー張力です。巻き取り径が大きくなるにつれて、一定の張力では内層が圧縮され、接着剤の転写や詰まりのリスクが高まります。テーパー張力機能は、あらかじめ設定された曲線(通常15%~25%の減少)に従って張力を低減するため、完成したロールは芯から表面まで均一に巻き取られます。機器メーカーが引用する現場データによると、この単一の機能により、端のずれによる不良品を40%~60%削減できるとされています。複数レーンの狭幅スリット加工では、独立したステーション調整機能を備えたスリップシャフトにより、わずかな厚みのばらつきによって個々のストリップが異なる張力で巻き取られるのを防ぎます。
速度評価と少量生産の現実
多くのデータシートには300~500m/分の公称速度が記載されていますが、重要なのは生産条件下での安定した動作速度です。高速運転には、桁違いに高い剛性、張力応答性、ウェブガイド精度が求められます。機械が安定動作範囲を超えて稼働すると、頻繁なダウンタイムと不良品の発生につながります。2026年の市場動向、すなわち注文仕様が急増し、バッチサイズが数百メートル、あるいは数十メートルにまで縮小している状況に直面する加工業者にとって、切り替え速度は最大スループットと同等の重要性を持つべきです。仕様変更に30分以上のダウンタイムが必要な場合、機械の稼働速度がどれほど速くても、小ロット注文では利益を上げることができません。

機器の弱点を明らかにする故障パターン
スリッターで最もよく発生する3つの欠陥、すなわちバリ、エッジのずれ、箔の破損は、決してランダムに発生するものではありません。それらは予測可能な連鎖反応を経て発生し、設計上の欠陥またはメンテナンス上の不備に直接起因することを示しています。
バー多くの場合、原因はまず刃の状態にあります。摩耗したり欠けたりした刃先は切断するのではなく引き裂き、糸状の欠陥を生み出します。しかし、張力の不安定性、静電気の蓄積、ローラーの汚染も原因となります。ホットスタンピング箔は高速摩擦中に容易に静電気を発生させます。接地された静電気除去バーや、カッターの前後に配置されたイオン化エアノズルがないと、箔の粉末が刃先に付着し、作業者がバリとして認識するものが形成されます。
エッジのずれ通常、まずウェブガイドセンサーから検査が始まります。超音波プローブや光電プローブに粉塵や箔片が付着すると「盲目状態」となり、補正システムが基準を失います。ガイドローラーの平行度(許容誤差は0.2mm/m以下)とナイフシャフトの軸方向クリアランス(0.03mm以下)は、二次的な機械的検査です。数時間稼働した後に初めてずれが生じるスリッターは、そのセンシングおよび補正機構が作業環境に対して密閉されていないことを示しています。
ホイルの破損異なる論理に従います。切れ味が鈍くなった刃はもはや切断するのではなく引き裂き、張力によって端に微細な亀裂が生じ、それが伝播してウェブが破断します。上下の刃の重なり(通常0.05~0.1mm)は維持する必要があります。圧力が過剰でも不足していても、破損が加速します。ガイドローラーベアリングが引っ張られたり、ローラー表面に接着剤が付着したりすると、局所的な張力スパイクが発生し、薄い箔が破断します。
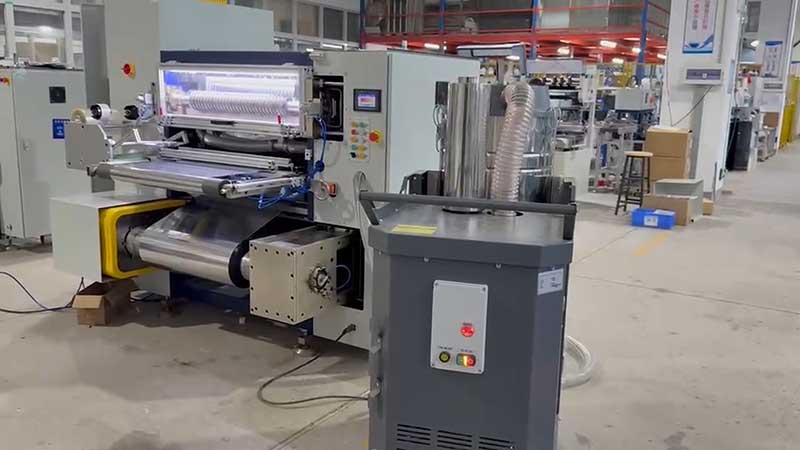
仕様書を超えたサプライヤー評価
ホットスタンピング箔スリッターは、単なる消耗品ではありません。同じ公称パラメータでも、製造品質は大きく異なる場合があり、機械そのものと同じくらい、サプライヤーのアプリケーションに関する知識が重要になることがよくあります。
物質的な証拠の検証を要求する最も薄く、最も感度の高い箔(レーザー箔やホログラフィック素材など、使用している場合はそれら)をサプライヤーの施設に持参するか、使用材料を使ったビデオ試用を依頼してください。少なくとも500メートル連続した複数の箇所でノギスを使用して幅のずれを測定し、拡大鏡で端面を検査してバリや層の位置ずれがないか確認してください。パンフレットに記載されている静的な「精度」数値は、実際の材料に触れると当てはまりません。
張力構造を検証するシステムがクローズドループサーボ制御を使用しているか、オープンループ制御を使用しているかを具体的に確認してください。テーパー張力調整範囲を尋ね、スリップシャフト上の個々の巻き取りステーションが独立して調整可能であることを確認してください。これらの詳細をアプリケーションの観点から説明できないサプライヤーは、エンジニアリングではなく組み立てを行っている可能性が高いです。
サービスとスペアパーツの現状を評価するブレード、ガイドローラー、テンションセンサーは消耗品または摩耗部品です。交換用ブレードの納期、サプライヤーが地域的に在庫しているかどうか、技術文書やリモートサポートがお客様の言語で利用できるかどうかを確認してください。東南アジア、中東、ラテンアメリカのバイヤーにとって、現地サービス拠点や迅速に対応してくれる地域パートナーの有無は、ダウンタイムが1日で済むか、1ヶ月待たされるかの分かれ目となる可能性があります。
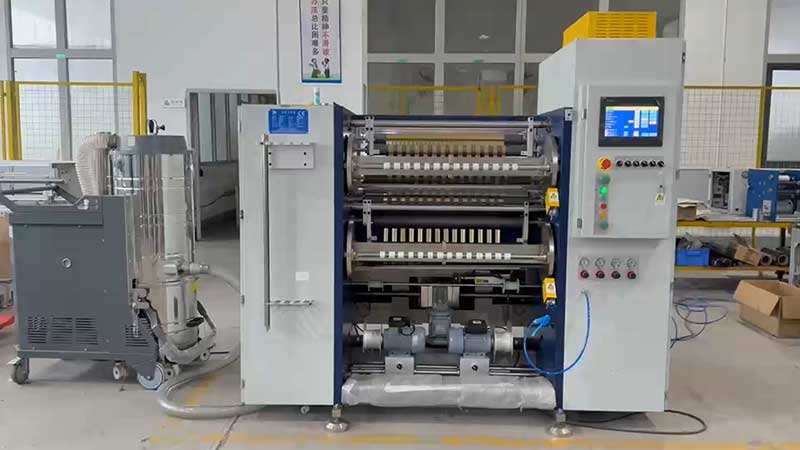
生産現場の状況に合わせて機械を選定する
見積もりを依頼する前に、候補を素早く絞り込むための3つの内部変数を明確にしておきましょう。
材料の組み合わせ通常の金箔、レーザー箔、顔料箔は、切断領域での挙動が異なります。レーザー箔やホログラフィック箔は、微細な振動で傷がつきやすい金属化構造または格子構造を有しており、その機能層にはより硬い刃と表面処理されたガイドローラーが必要です。貴社の製品ポートフォリオにこれらのデリケートな素材が含まれている場合は、当該分野での実績のある機械を優先的に選定してください。
幅とバッチプロファイル。マスターロールの幅は一般的に400mmから1400mmの範囲ですが、タバコや酒類のラベル用途では、仕上がったスリットの幅は20mmまで狭くなる場合があります。注文の幅が狭くなり、ロット数も少なくなる傾向にある場合は、めったに到達しない400m/分の最高速度よりも、切り替え時の操作性や低速時の安定性の方が重要になります。
ダウンストリーム自動化スリットロールは、手動プレス機と、高精度な位置合わせが求められる高速自動ラインのどちらに供給するのでしょうか?後者の場合、より厳しい幅公差、よりきれいなエッジ、そしてより均一な巻き取り密度が要求されます。この点をサプライヤーに伝えてください。汎用スリット用に構成された機械は、自動供給の要件を満たすために、張力部やガイド部の仕様変更が必要になる場合があります。
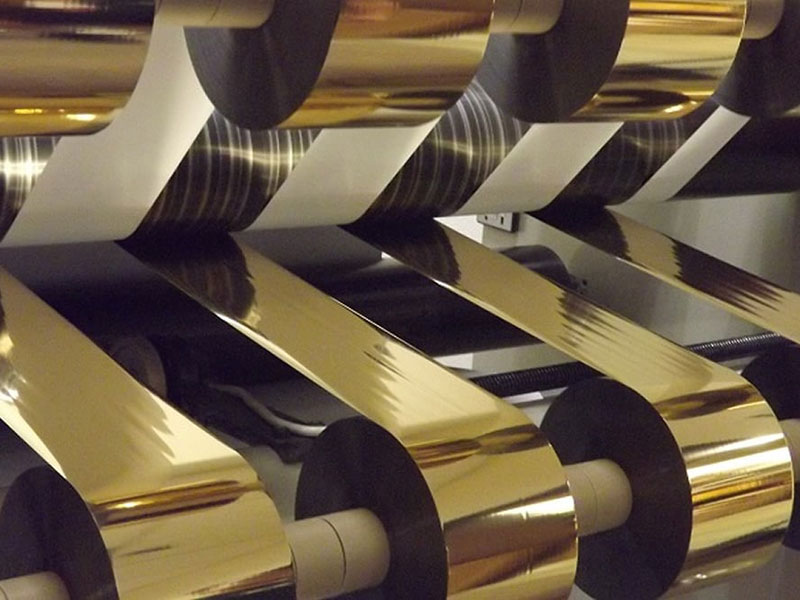
結論
ホットスタンピング用箔スリッターの選定は、機械的な精度と材料の感度を一致させる作業です。重要なパラメータ、すなわち閉ループ張力、回転せん断形状、動的幅許容範囲、および段取り替え速度は、低価格の見積もりでは重視されない要素です。海外のバイヤーにとって最も確実な方法は、自社の材料でテストを行い、謳い文句の速度を鵜呑みにするのではなく、張力とガイド機構を検証し、機械の仕様と同様にサプライヤーの地域サポート能力を厳密に評価することです。シフト全体を通して±0.1mmの精度と±0.5Nの張力安定性を維持できるスリッターは、箔の無駄を削減し、途切れることのないスタンピング生産を実現することで、その価格以上の価値を何度も生み出すでしょう。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
