ホットスタンピング用箔スリット機は、長らくやや中途半端な位置づけに置かれてきた。ホットスタンピングにおいて不可欠な前処理工程であるにもかかわらず、技術的な議論の焦点となることは稀だったからだ。業界におけるスリット機への期待は、長らく「まっすぐに切断し、きれいに巻き取る」というレベルにとどまっていた。しかし、箔の厚みが物理的な限界に近づき、注文の細分化が常態化し、材料費の圧力が高まり続けるにつれ、スリット工程の技術的内容が見直されるようになった。スリット機はもはやホットスタンピング生産ラインにおける単なる「補助的な役割」ではなく、材料利用率と品質安定性を左右する重要なノードになりつつある。
今後数年間、ホットスタンピング箔スリット機の開発動向は、明確に3つの方向に向かうだろう。精度指標はマクロからミクロへと移行し、制御ロジックは経験からアルゴリズムへと移行し、機器の役割は孤立した島からノードへと移行するだろう。

精度:絹レベルからミクロンレベルへの明確な境界線。
ホットスタンピング箔の厚さは通常4μmから30μmで、PETをベースフィルムとし、表面には剥離層、着色層、アルミニウムメッキ層、接着層が被覆されています。この多層複合構造は機械的応力に非常に敏感で、張力がわずかに高いと基材が伸びて変形し、コーティングに亀裂が生じます。張力がわずかに低いと、巻きが緩くなり、端が不均一になります。従来のスリット装置の誤差レベルは±0.5mmで、通常のパッケージのホットスタンピングのシナリオにはかろうじて対応できます。しかし、ホログラフィック位置決めホットスタンピングやファインラインホットスタンピングなどの高付加価値注文では、0.1mmのずれでも偽造防止マイクロパターンがぼやけて不完全になるのに十分です。
2026年の主流規格では、スリット精度はすでに±0.03mm以内に達しており、一部の最高級機器では±0.01mmから±0.02mmの精度を実現しています。この飛躍的な進歩の背景には、完全閉ループサーボ張力制御、超硬丸刃、高剛性工具軸の共進化があります。刃の振れは0.005mm以内に制御され、切断面の滑らかさはRa≤0.4μmに達し、切断方法は「引き裂き」から「せん断」へと真に変化し、バリや粉塵は物理的に排除されています。タバコのパッケージ、酒類のラベル、化粧品のパッケージなど、箔押し精度がほぼ必須とされる分野では、ミクロンレベルのスリット加工は「付加機能」から「必須要件」へと変化しつつあります。

アルゴリズム: スリッターマシンが「考え始める」とき
精度向上は「きれいに切断する」という問題を解決する一方、アルゴリズムは「切断が費用対効果に優れているかどうか」を検証します。ホットスタンピング箔は典型的な高付加価値材料であり、マージン材料の無駄を1パーセントポイント削減するだけで、実質的なコスト削減につながります。
従来の工具配置は熟練した職人の経験に頼っており、完成品の品質を確保するために大きな安全マージンを設けることが多く、材料利用率は85%から90%の間で推移していました。AI工具配置アルゴリズムの導入により、この状況は変化しています。このシステムは、メインロールの幅と注文要件に基づいて最適なスリットの組み合わせを自動的に解決します。例えば、幅1500mmの原ロールの場合、アルゴリズムは「10mm×100ストリップ+5mm×100ストリップ」という配置を生成し、端材はわずか2mmしか残らず、利用率は98%以上に跳ね上がります。同時に、マシンビジョンシステムは、箔表面の傷、気泡、不均一なメッキを99.5%以上の精度で検出し、スリット中に欠陥箇所を積極的に回避することで、完成品ロールに欠陥が混入するのを防ぎます。欠陥回避、工具配置最適化、予知保全を統合することで、中規模加工工場は年間75万元以上の材料費を削減できます。
制御アーキテクチャレベルでは、より根本的な変化が生じます。従来のPID張力制御では、500m/分の高速動作に対する応答が遅れ、ホットスタンピング箔の繊細な特性に対応することが困難でした。エッジコンピューティングは、計算能力をデバイス側に委譲し、ダイレクトドライブトルクモータと「フィードフォワード+デュアルクローズドループ」制御アーキテクチャを組み合わせることで、張力調整指示からトルク出力までの遅延を5ms以内に短縮し、張力変動を±0.5%以内に安定させます。これは、スリッター機がもはや受動的に切断コマンドを実行する機械ではなく、リアルタイムの認識と動的な意思決定能力を備えたインテリジェントな存在になったことを意味します。
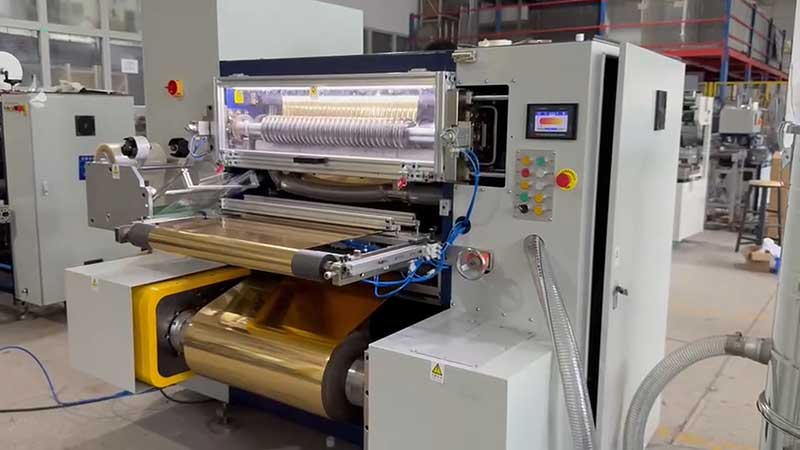
柔軟性:断片化された注文が変革革命を推進する
ホットスタンピング箔の下流需要構造は、大きな変化を遂げている。タバコのパッケージや酒類のラベルといった従来からの大量注文は依然として存在するが、高級パッケージへのマイクロテキストのホットスタンピング、限定版製品へのショートスタンピング、パーソナライズされたラベルの小ロットカスタマイズといった需要の高まりにより、注文仕様は数個から数十個へと拡大し、単一バッチの長さも数万メートルから数百メートル、あるいは数十メートルへと大幅に縮小している。
これは、スリッター機の注文変更速度にほぼ必須の要求を課します。仕様変更ごとにデバッグのために30分のダウンタイムが必要な場合、小ロット注文の利益率は完全に失われます。自動工具配置システムは、サーボモーターを使用して工具ホルダーを駆動し、自動位置決めを行うことで、手動による位置ずれを回避しながら注文変更時間を5分未満に短縮します。生産パラメータ式管理により、オペレーターは、異なる材質、幅、厚さの箔に対して、張力、速度、ナイフ圧縮パラメータをプリセットしてワンクリックで呼び出すことができ、機械調整の経験を「熟練職人の筋肉記憶」から、再現可能で継承可能なデジタル資産へと変革します。柔軟性はもはや単なるボーナスではなく、断片化された市場でデバイスが生き残るための基本的なスキルです。
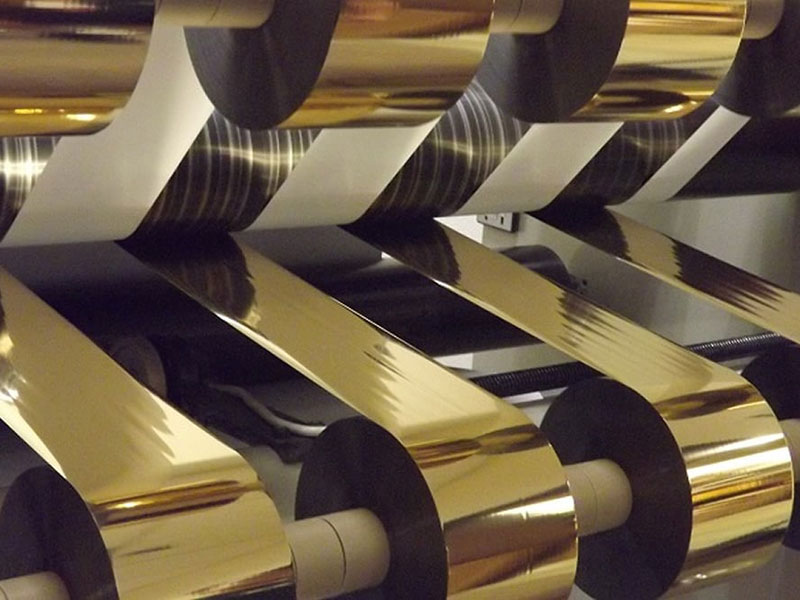
接続性:スリッター機はもはや情報サイロではない
スマートファクトリーの時代において、スリッター機の位置づけは再定義されつつある。従来、スリッター機は独立した加工装置であり、生産データは手動で記録され、機器の状態は検査によって判断されていた。しかし今後は、生産ラインのデータフローにおける能動的なノードとなることが求められる。
OPC UA または MQTT プロトコルをサポートするデバイスは、生産進捗状況、アラーム記録、およびエネルギー消費データをリアルタイムで MES または ERP システムにアップロードできます。予測メンテナンスは、振動、電流、温度センサーを介してツールの摩耗とベアリングの状態を継続的に監視し、故障が発生する前にメンテナンスのリマインダーを送信して、計画外のダウンタイムを未然に防ぎます。ホットスタンピング加工企業にとって、これはスリッティング プロセスを下流のホットスタンピング マシンの実際の消費に合わせることができ、中間在庫のバックログを削減できることを意味します。また、これは完成した箔の各ロールの完全な処理履歴を追跡できることを意味し、品質異常分析のためのデータ サポートを提供します。スリッティング マシンは「実行の終了」から「データ ソース」に移行し、その価値の範囲が大幅に拡大しました。
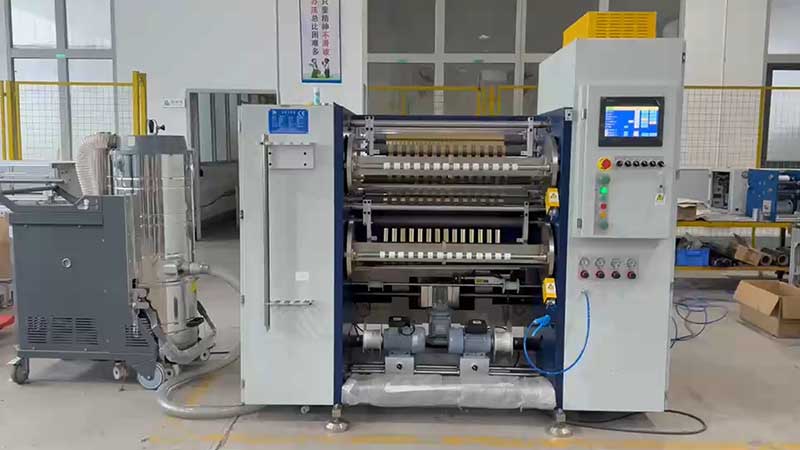
結論
ホットスタンピング箔スリット加工機の進化は、精密加工分野全体に共通するパターンを反映している。すなわち、材料費が高騰し、精度要求が厳しくなり、注文構造が細分化されると、かつて「補助的な工程」と見なされていたあらゆるプロセスが、技術革新の最前線へと押し上げられるのである。ミクロンレベルの精度は品質面での最終目標を、AIアルゴリズムとエッジコンピューティングはコスト上限を、そして柔軟な注文切り替えとデータ相互接続は市場適応性に対応する。
将来のスリッター機は、「高速性」だけをセールスポイントにするのではなく、500m/分の速度で張力変動を±0.5%以内に抑えられるか、注文変更時のダウンタイムをコーヒー1杯を飲む時間程度に短縮できるか、そしてマスターロールを切断する前に、あらゆるミリメートル単位の方向を正確に追跡できるか、といった点が真に重要となる。正確な切断が成功の鍵であり、的確な計算が成功への堀となる。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
