パッケージングと印刷の壮大な物語において、ホットスタンピングは製品に「視覚的な高級感」を与える仕上げ工程としてよく用いられます。しかし、この金属光沢が精緻なものか粗いものかに注目する人は少なく、ホットスタンピング機そのものではなく、その前工程であるホットスタンピング箔のスリット加工が重要視されます。ホットスタンピング箔はわずか数ミクロンから20ミクロンの厚さで、伸びやすくしわになりやすい繊細なコーティングが施されているため、一般的なフィルムスリット装置では対応できません。近年、パッケージング業界がハイエンド化と柔軟性の向上へとシフトするにつれ、ホットスタンピング箔スリット機は補助機器から品質とコスト管理の要となる重要な機器へと進化を遂げてきました。以下の3つの応用事例は、この分野で現在進行中の効率化革命を明らかにしています。
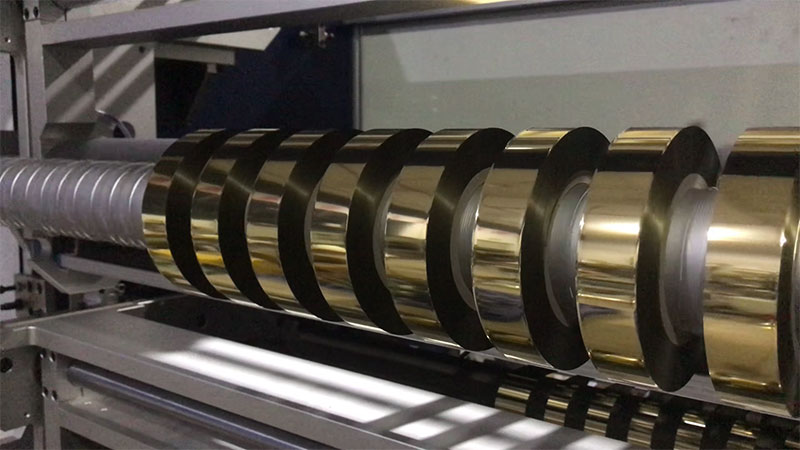
事例1:包装・印刷会社の「廃棄物削減」と急速な技術革新
パッケージ印刷の分野では、ホットスタンピング箔のコスト管理は、長年にわたり経営者にとって大きな課題でした。従来のスリット加工装置には、高い端材率と限られた加工速度という2つの大きな問題点がありました。大手ホットスタンピング箔メーカーは、体系的な設備革新によって、貴重な成果を上げました。スリット加工時の廃棄物の割合は8%から5.6%に減少し、30%の削減を実現。スリット加工速度は毎分120メートルから毎分180メートルに向上し、50%の増加となりました。
この変化の根源は、「精度」の定義の見直しにあります。従来の機械式エッジリクライニングセンサーは、箔の反射や張力の変動の影響を受けやすく、エッジのずれが生じ、オペレーターは3mmの安全マージンを確保する必要がありました。革新的なソリューションでは、デュアルCCDビジョンシステムとレーザー測距モジュールを導入し、箔ストリップのエッジにおけるミクロンレベルのずれをリアルタイムで検出し、サーボ補正ローラーと同期して動的補正を行うことで、安全マージンを確保することなくエッジの許容値を2mmに圧縮します。同時に、インテリジェントツールレイアウトソフトウェアは、複数の仕様の狭幅ストリップの組み合わせ注文に対して「エッジロスが最小」となるツール位置の組み合わせを自動的に計算し、複数の仕様の注文における平均材料利用率を4.2パーセントポイント向上させます。
速度向上は、駆動システムの根本的な変更によって実現しました。カーボンファイバー製ガイドローラーと組み合わせたダイレクトドライブ永久磁石同期モーターにより、慣性が40%低減されました。デュアルステーション巻き出し装置と真空吸着式自動箔接着装置を組み合わせることで、コイル交換時間を4分から30秒に短縮し、全体の実効運転速度を55%以上向上させました。同社は改修に約7万ドルを投資し、廃棄物削減だけでも年間5,000ドルの収益を生み出し、投資回収期間は約9ヶ月でした。この事例から得られる教訓は、スリット工程における技術革新投資の回収期間は、予想よりも短い場合が多いということです。
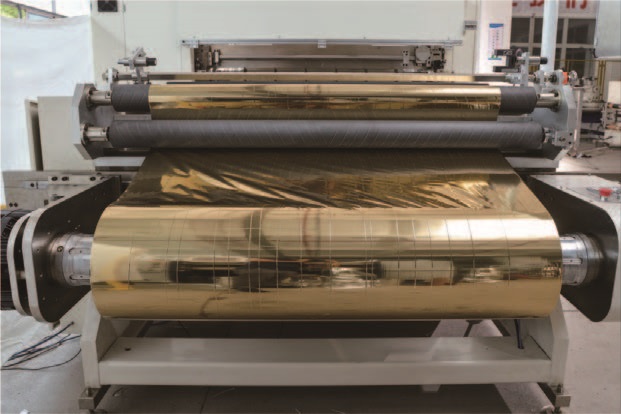
事例2:温州ホットスタンピング材料サプライヤーの「歩留まり率の課題」
前述の事例が効率とコストに焦点を当てていたとすれば、温州市のホットスタンピング材料会社の事例は、品質という根本的な問題を示している。同社は包装・印刷業界向けにホットスタンピング箔材料を供給しており、さまざまな製品仕様に対応し、ギフトボックスやカラーボックスなど、狭い幅から中幅までのカットに対応している。従来設備の問題点は、スリット後の箔の張りが均一でない、表面コーティングが剥がれやすい、広いスリット時に頻繁にずれが生じる、高級包装顧客の受け入れ基準を満たせない、といった典型的なものだった。
重要な問題は、張力制御と補正精度の二重の損失にあります。ホットスタンピング箔の多層複合構造は、張力変動に非常に敏感です。張力結合が複合的に作用すると、端部の伸び、変形、またはしわが発生し、これが不規則なスクラップ端部やコーティング損傷の主な原因となります。当社の全自動コンピュータ制御サーボスリッター機は、巻き取りから巻き取りまでの経路を3つの独立した張力ゾーンに分割し、それぞれを独立したサーボモーターとフローティングローラーフィードバックで制御することで、張力結合の影響を完全に排除します。輸入光電補正システムと低張力フレキシブル巻き取り・巻き戻しシステムを組み合わせることで、スリット範囲は5mmから1300mmまでをカバーし、インテリジェントパラメータメモリとワンクリック仕様変更をサポートします。
即効性のある成果として、製品歩留まり率は99.8%に向上し、注文変更時間は60%短縮、生産効率は35%向上しました。静電気除去装置の導入により、箔材への静電気による粉塵吸着が原因で発生していた外観上の欠陥が解消されました。その結果、同社は複数の高級包装上場企業との取引に成功し、受注量は増加の一途を辿っています。この事例は、高付加価値のホットスタンピング材料においては、スリット加工の精度が、製品が高級サプライチェーンに参入できるかどうかを直接左右することを示しています。

事例3:専用タバコパッケージシナリオにおける「ミクロンレベルの防御線」
タバコの包装には、ホットスタンピングの品質に関して非常に厳しい要求が課せられています。タバコの箔押し工場では、しばしば厄介な問題が発生します。高速スタンピングの後、高価な箔に細かい「金粉」の跡やギザギザの縁が現れ、業界では「フライングゴールド」または「ラフエッジ」と呼ばれています。品質管理者はホットスタンピング機を繰り返し検査しますが、根本原因を見つけることができません。問題は実際には、上流のスリット加工工程にあるのです。
たばこパッケージのホットスタンピング金箔の厚さは通常10ミクロンから20ミクロンです。従来のスリット加工機では±0.5ミリメートルの機械的誤差があり、これがスタンピング工程でパターン位置ずれとして拡大されます。高級たばこパッケージのセキュリティ微細テクスチャや複雑なロゴで0.1ミリメートルのずれがあるだけでも、不完全でぼやけてしまいます。このため、新世代のたばこパッケージスリット加工機は、±0.1ミリメートル以内の長期精度を維持しており、一部の最高級機器では±0.02ミリメートルに達しています。この画期的な技術は、3つの主要な技術的柱に基づいています。完全なクローズドループ張力制御により、張力がミリ秒単位で動的に調整され、箔の伸びが防止されます。ダイヤモンドコーティングされた工具のエッジスリップは0.005ミリメートル以内に制御され、物理的なレベルでバリが除去されます。インテリジェント偏差補正システムは、箔のエッジをリアルタイムで追跡し、蛇行偏差を完全に除去します。
効率性の観点から、たばこパッケージの注文は「短サイクル、複数バッチ」という特性を持つため、より迅速な注文交換が求められます。統合型スリット加工機は、全自動位置決めシステムとレシピ保存機能を採用することで、注文変更時間を30分から3分未満に短縮します。また、精密なスリット加工により、従来の8~10%だった材料ロスを2%未満に削減できるため、年間数百トンもの箔を消費するたばこパッケージ印刷会社にとって大きなコスト削減につながります。さらに重要なのは、スリット加工によって極めて平坦なロールエッジと均一な幅が実現されるため、ホログラム位置決めホットスタンプパターンと印刷デザインとの完璧な位置合わせが可能となり、マイクロテキストやくり抜きパターンといった高度な偽造防止技術を鮮明に表示できるため、たばこパッケージの偽造防止機能に直接貢献します。
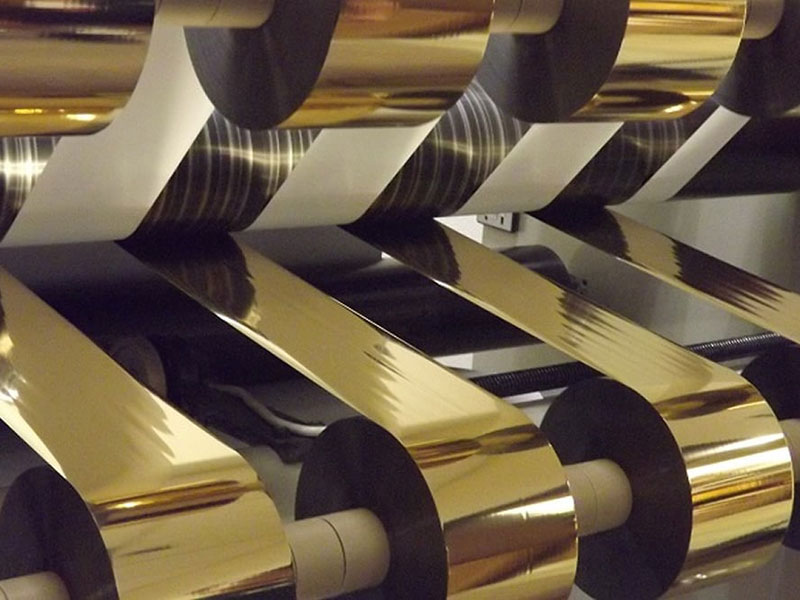
事例分析:事業分割段階における戦略的価値の再評価
上記の事例を見ると、共通認識が生まれつつある。ホットスタンピング箔スリット加工機はもはや単なる「切断工具」ではなく、材料調達と生産利用を結びつける効率化の中核となっているのだ。
包装・印刷会社にとって、自社所有のスリッター機によってもたらされる柔軟な生産能力は、調達ロジックを変えつつあります。従来、サプライヤーはさまざまな仕様の完成箔コイルを発注する必要があり、それが保管場所を占有し、容易にバックログにつながっていました。現在では、必要な時に必要なだけカットできる幅広のマスケットだけで済むため、納期が数日から数時間に短縮され、不規則な包装や特殊な幅などの非標準注文への対応が大幅に向上しています。中国東部のワイン包装を専門とする印刷会社に高速インテリジェントスリッター機を導入したところ、ホットスタンプ工程での損失率が5~8%から2%以内に低下しました。この1つの製品だけで年間45,000ドル以上のコスト削減と在庫回転率40%向上を実現しました。
技術進化の観点から見ると、ホットスタンピング箔スリット加工機は、機械的な精密加工からインテリジェントな精密加工へと移行しつつあります。CCD画像検査、テーパー張力制御、配合パラメータ管理といった機能の小型化により、「初心者と熟練技術者の能力差」は大幅に縮小し、スリット加工の品質は経験に依存するものからシステムに依存するものへと変化しました。利益率が低い時代を迎えている包装・印刷業界にとって、この再現性と予測可能性の高い品質安定性は、単に生産能力を増強するよりも戦略的に重要と言えるでしょう。なぜなら、光沢と質感を重視するホットスタンピング加工においては、材料の無駄や位置合わせのわずかなミスでさえ、最終製品の店頭で露呈してしまうからです。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
