ホットスタンピング箔スリット機の操作における難しさは、「電源の入れ方を知ること」ではなく、「安定した切断、きれいに回収すること、バリの発生を防ぐこと」にあります。ホットスタンピング箔は薄い基材と脆いコーティングを持つため、張力、切削工具、静電気に非常に敏感です。同じ装置でも箔材を変えると、パラメータ設定が全く異なる場合もあります。本書では、実践的な手順と重要なテクニックという2つの視点から解説し、初心者向けの入門ポイントと、よくある問題の予測と対処法をバランスよく説明します。
1. 起動前の「拒否」:安全性と状態の確認
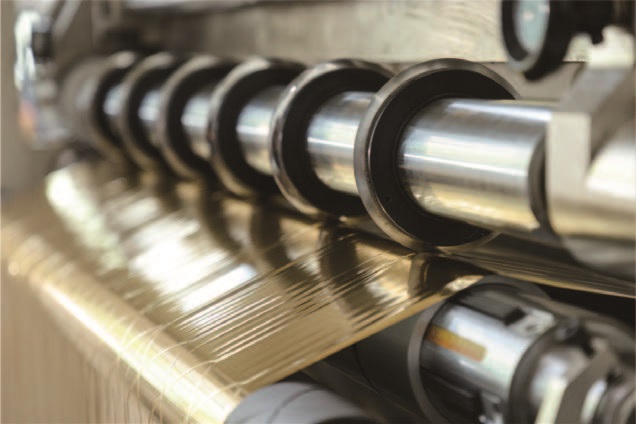
スリッター機の操作基準において、安全は最優先事項です。ホットスタンピング箔スリッター機は、複数の挟み込み箇所と高速回転する部品を備えているため、手袋を着用したまま回転軸を操作することは厳禁です。長い髪は帽子の中にしまい、袖口はしっかりと結ばなければなりません。これは形式的なものではなく、箔は非常に薄いため、手袋や衣服が挟まってしまうと、急停止する時間がない場合が多いのです。
機器の状態確認は、工具、空気圧、緊急停止の 3 つの点に重点を置きます。丸刃または平刃の刃先に欠けがないか確認してください。小さな欠けでも、高速回転時に周期的なバリや箔の破損につながる可能性があります。空気通路内の空気圧は通常 0.5~0.7 MPa に達する必要があります。空気圧が不足すると、チャックのクランプ力が不足し、運転中にスピンドルが動いてしまいます。緊急停止ボタンを 1 回押して、主駆動部が切削できることを確認する必要があります。
2. 給紙とフィルム貫通:力よりも経路が重要
材料の核心はセンタリングです。ローラーをリールに取り付けた後、チャックをロックし、センタリング装置を調整して、フォイルロールの中心が装置の中心線と一致するようにします。偏心メインロールは低速では異常を示しませんが、速度が上がると、巻き取り張力が周期的に変動し、「タワー型」または「フレア型」の巻き取り端面として直接現れます。
フィルムの貫通経路は機種によって若干異なりますが、一般的な順序は、巻き出しガイドローラー → 張力検出ローラー → スリット刃群 → 巻き取りガイドローラーです。フィルム貫通中は、箔をねじったり裏返したりせず、平らに保ってください。テープで材料の先端を巻き取りコアチューブに2~3箇所貼り付けて平らにします。テープが厚すぎると、巻き取り初期段階で局所的な突起が生じ、内層に押し込まれてしまうと除去が困難になる場合があります。
3. パラメータ設定:緊張感は魂、スピードは安全装置
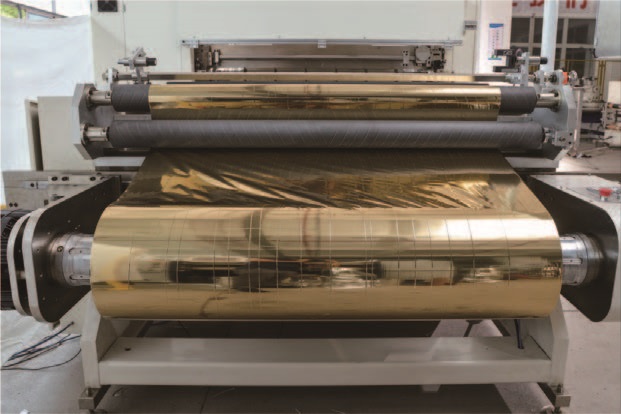
ホットスタンピング箔スリット加工のパラメータ設定においては、速度よりも張力が優先されます。初心者がよく犯す間違いは、装置の銘板に記載されている最大速度だけを鵜呑みにして、適切な張力と箔材を見落としてしまうことです。
張力設定は「小さいものから大きいものへ、最初は低く、次に調整する」という原則に従います。一般的な薄いホットスタンピング箔を例にとると、巻取り張力の基準値は20~50Nで、箔材の厚さと幅に応じて微調整します。より正確な設定については、材料特性を参照してください。PETベースのホットスタンピング箔は引張強度が高く、張力もやや大きくなります。紙ベースの箔は伸び変形しやすいため、張力を低く一定に保つ必要があります。転写箔とレーザー箔は張力変動に非常に敏感なので、クローズドループ張力制御を有効にすることをお勧めします。巻取り張力は通常、巻取り張力より10~15%低く設定され、コイル径の増加による外側への押し出しを補償するために、15~25%のテーパー減少が設定されます。
スリット加工開始時の速度は、毎分30~50メートルに制御することをお勧めします。低速での試し切り加工の目的は、歩留まりを追求することではなく、作業者が切断面がきれいか、刃軸に異音がないか、巻き取り端面が平坦かなどを確認する機会を提供することです。すべてが正常であることを確認した後、速度を段階的に上げていきます。各段階の速度上昇は、毎分20メートルを超えないようにしてください。
切断距離は、完全に停止した状態で調整する必要があります。刃のクリアランスは通常、箔の厚さの10~15%に設定します。クリアランスが狭すぎると摩耗が早まり、広すぎると切断できず、バリが発生します。工具の調整後、ノギスを使用して工具ホルダー間の間隔を測定し、ジョグを使用して工具軸がずれていないことを確認してください。
4. 試し切りと最初のピースの確認:止まることは、続けることよりも重要である
量産前の試し切り工程は、熟練者と素人の作業の分かれ目となる。1~2メートルほど走らせたらすぐに止まり、サンプルを取り出して、切り口、幅、表面の3つの指標を検査する。
切断面はきれいで、ギザギザのバリがなく、ブラッシングやアルミ粉の剥離がない状態である必要があります。バリが発生した場合は、張力調整に急ぐよりも、刃の切れ味とギャップの確認を優先してください。突然発生したバリの90%は工具交換で解決できます。幅はノギスで測定し、誤差は通常±0.5mm以内に抑えます。表面検査では、ローラーの凹みや箔片の静電吸着がないかを確認します。これらは、その後のプレス加工時に汚れの原因となる可能性があります。
試し切りに合格した後、オペレーターは最初のロール加工中は持ち場を離れてはならない。ホットスタンピング箔スリット加工における不具合は、多くの場合、加速段階に集中する。張力勾配の変化、補正応答の遅延、静電気蓄積の増加など、いずれも加速後に増幅される。
5.高頻度問題の迅速な評価と対処
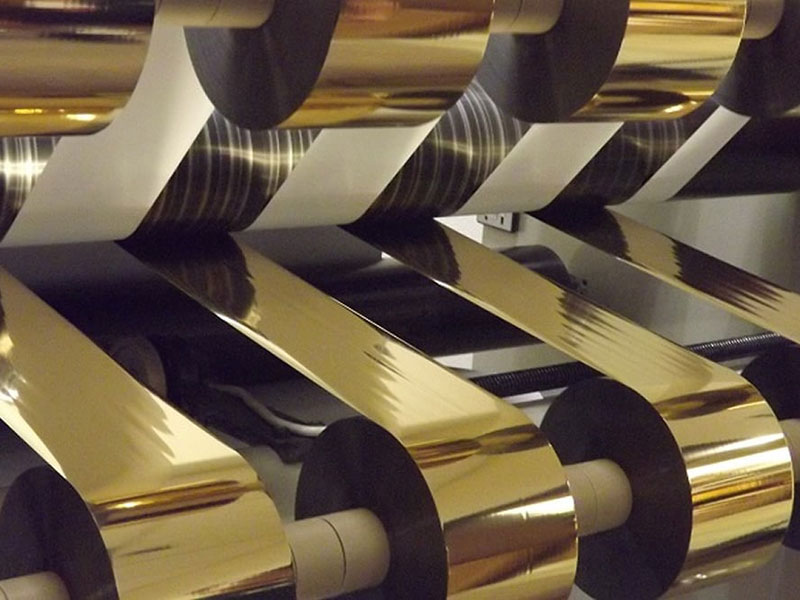
バリとブラッシング: まず、刃先を確認します。拡大鏡を使って刃に欠けがないか観察し、軽く触れたときに鈍い感触があれば、刃を交換する必要があります。ツールの状態が良好な場合は、ギャップが大きすぎないか確認してください。薄い箔のギャップは、材料の厚さの 1.2 ~ 1.5 倍に設定することをお勧めします。静電気も隠れた押し出し要因です。ツールホルダーの前後にイオンエアバーを取り付けると、これを大幅に改善できます。
箔の破損:刃先で定期的に破損します。これは通常、ナイフの圧力が強すぎるか、刃にノッチがあるために、切断箇所に微細な亀裂が発生し、張力によって広がって破損するものです。箔がランダムに破損する場合は、まず張力を下げて、磁粉ブレーキの出力が不安定かどうかを確認してください。
巻線端面の不均一性:まず、最も一般的な原因である、箔の破片による補正センサーの障害を除外し、次に各ガイドローラーの平行度(許容誤差≦0.5mm/m)を確認します。ツールと補正の両方が正常な場合は、巻線テーパーを徐々に微調整して、ほとんどの端面の問題がこの段階で収束するようにします。
6.まとめと日々の習慣
荷降ろしの際は、ロールの端を傷つけないよう、トレイにそっと置いてください。仕様、メートル数、日付をラベルに記入し、追跡しやすいようにしてください。各シフト終了後、ブレードホルダーとガイドローラーの表面に付着したアルミ粉や接着剤の汚れを清掃してください。箔の削りくずは一定量蓄積し、後続の箔の表面を傷つけ、目に見えないスクラップの原因となることがあります。
作業スキルの差を真に広げるのは、どれだけのパラメータを覚えているかではなく、「見る前に停止、速くする前にゆっくり、張力をかける前にナイフを使う」という順序を確立することです。ホットスタンピング箔スリットにおける品質不良は、単一の原因で発生することは稀です。バリによってデブリが蓄積し、デブリによって位置ずれが発生し、位置ずれによって片側の摩耗がさらに増加し、悪循環が生じます。この悪循環を断ち切るには、常に最初のステップで停止して清掃することが重要です。
 ホットスタンピング箔スリット機用張力制御技術2026年11月5日
 ホットスタンピング箔スリット機の効率を向上させる方法2026年11月5日ホットスタンピング箔スリッター機:主要仕様とパラメータに関する完全ガイド2026年10月28日ホットスタンピング箔スリッター機の速度:生産能力を需要に合わせる方法2026年10月27日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
