ホット箔押しとスリット加工は、スタンピング工程の重要な上流工程であり、その品質が後続のホットスタンピング製品の成功率を直接左右します。業界では「30%が熱、70%が切断」という格言があり、スリット加工の品質の生命線はほぼ完全に張力制御に依存しています。ホットスタンピング箔は通常、基材としてPETを使用し、総厚はわずか12~30μmです。その表面には、剥離層、着色層、アルミコーティング、接着層が積層されています。薄い構造と脆いコーティングのため、通常の包装フィルムよりも機械的ストレスに非常に敏感です。張力が強すぎると、基材が伸びて変形し、コーティングにひび割れが生じ、完成品のホットスタンピング中にスリーブの位置ずれが発生します。張力が弱すぎると、ロールが緩み、端部が不均一になり、「菊の芯」のようなしわが発生することもあります。さらに困難なことに、スリット加工速度は従来の毎分数百メートルから毎分300~500メートルへと向上しており、ミリ秒単位の張力変動でも数千メートルに及ぶ箔リボンに不可逆的な品質リスクをもたらす可能性があります。そのため、張力制御技術は「箔を締める」という単純な考え方をはるかに超え、巻き出し、牽引、巻き取りの全工程を網羅する動的なサーボ閉ループシステムへと進化を遂げています。
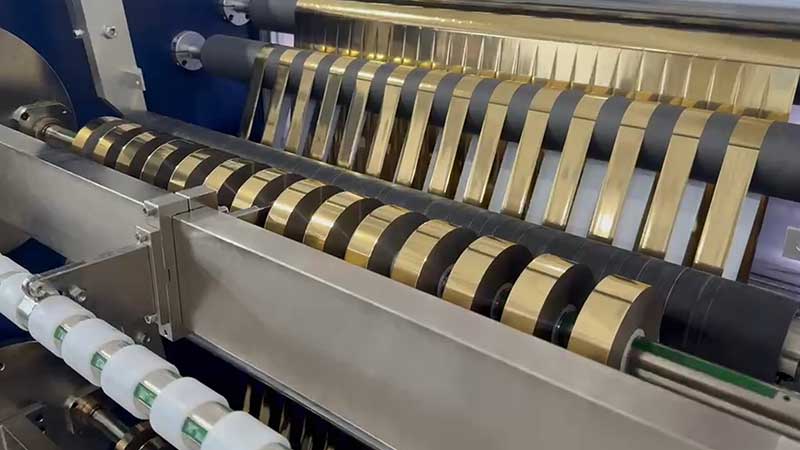
巻き戻し部:テーパー防止制御および外乱遮断
巻き戻しは張力の起点であり、直径が最も劇的に変化する部分でもあります。フルロールから中空コアまで、コイルの直径は通常の比率の数倍、あるいは10倍以上にもなり、慣性モーメントが大きく変化します。巻き戻し端をリアルタイムで調整できない場合、張力変動がカッターに直接伝達され、スリット加工時の寸法ずれや材料のしわの原因となります。従来のソリューションでは、主に磁性粉ブレーキを使用して逆トルクを発生させ、励磁電流を調整することで無段階調整を実現しています。しかし、制御ロジックは「一定張力」を追求しているわけではなく、むしろ巻き戻し端ではテーパー防止制御が必要です。コイルの直径が減少するにつれて、制動トルクはあらかじめ設定された曲線に従って自動的に減少し、マスターロール分離時に箔の表面応力がほぼ一定に保たれるようにします。制動トルクがコイルの直径とともに減少しない場合、大きなコイルの下層が過度に伸張され、展開時に縦縞が現れます。ホットスタンピング箔の巻き戻しの基準張力は、通常3N~8Nの範囲です。高速では、横方向の振動が5~10%程度増加する可能性がありますが、縦方向の伸び線が観測された場合は、直ちにリセットする必要があります。また、巻き戻し補正と張力制御は機能的に分離する必要があります。光電センサーは雌ロールの端部位置を検出し、巻き戻しシートを横方向に移動させます。補正応答が遅すぎるとオフセットが蓄積される可能性があり、過剰な力は新たな蛇行振動を引き起こす可能性があります。それぞれが独自の役割を果たし、基本張力の安定した入力点を提供します。
巻線部:テーパー低減と分割戦略
巻き戻しはスリット品質の最終的な現れです。巻き取り中、直径は中空から完全まで増加します。一定の張力が維持されると、外側の材料が内側の層を継続的に圧縮し、端面が滑り落ちるか、コアが菊の形をしたしわに圧縮されます。そのため、テーパー張力制御がホットスタンピング箔巻き取りの標準的なロジックになっています。直径が増加するにつれて、張力はあらかじめ設定された曲線に従って減少します。ホットスタンピング箔のテーパー係数は通常0.5~0.8で、初期張力は材料の破断張力の8%~12%に設定され、最終張力は初期値の40%~70%に設定されます。より洗練されたソリューションでは、セグメント制御を使用します。開始セクション(ロール直径0~20%)は、より低い張力で滑らかで適合するコアを保証します。一定張力セグメント(20%~70%)は、安定した層間圧力を維持します。テーパー降下部(70%~100%)では、外輪自身の重量によって内層に生じる余分な圧縮効果を補償するために、張力が徐々に減少します。この分割戦略の利点は、巻線工程の異なる段階における機械的要求が根本的に異なることを認識し、単一の固定勾配テーパー曲線では、芯材の接着と外層の緩み防止という2つの目標を同時に達成できない点にあります。
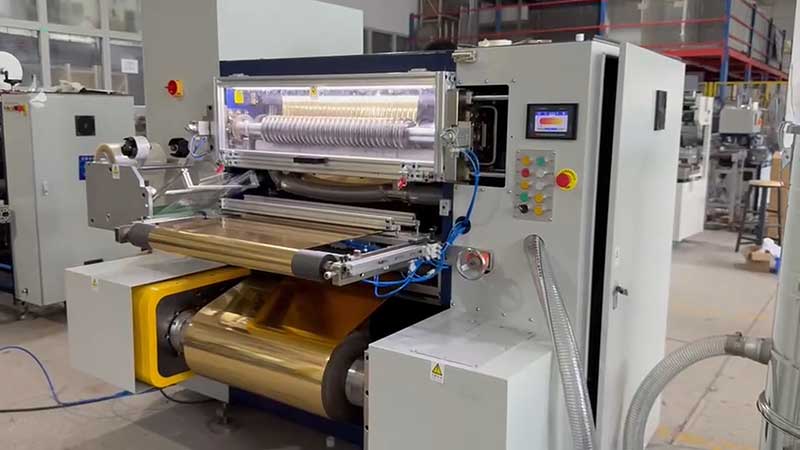
加圧ローラーと張力の結合:過小評価されている相乗効果
張力制御は単独では機能しません。加圧ローラーは、箔を芯に押し付け、層間の空気を排出し、摩擦牽引力を提供する役割を担っています。加圧ローラーの状態と張力設定の間には密接な関係があります。加圧ローラーの軸と巻き取り軸が平行でない場合、圧力偏差が 0.05mm/m を超えると、箔表面の片側が張ってもう片側が緩くなり、緩い側がしわになりやすくなります。ローラーの硬度も重要です。硬すぎるローラーは箔の厚さのわずかな変動に対応できず、柔らかすぎるローラーは容易に変形して圧力分布が不均一になります。箔のホットスタンピングには、ショア硬度 60~75 のポリウレタンまたはニトリルゴム製のローラー表面を使用することをお勧めします。より隠れた問題は、圧力と張力のタイミング調整にあります。巻き取りの初期段階では、コイルの直径が小さいため、空気を排出するために高い接触圧力が必要です。巻き取りの後期段階では、直径が大きくなるため、接触圧力は徐々に低下させる必要があります。張力テーパーが低下してもローラーにかかる圧力が高いままだと、「外側張力が低くローラー圧力が高い」という矛盾した状態が生じます。これは、単なる張力設定ミスではなく、多くのしわ発生の原因となる真の根本原因です。そのため、ハイエンドのスリット加工機では、コイル径の変化に応じて位置を自動的に調整し、一定の巻き付け角度と接触圧力を維持しながら、ローラー圧力と巻き取り張力を比例的に連動させることでこの矛盾を解消する、フローティング圧力ローラー機構を採用しています。
応答速度:PID遅延からミリ秒レベルのクローズドループまで
テーパーカーブがどんなに巧妙に設計されていても、制御システムの応答が速度変化に追いつけない場合、すべての戦略は失敗します。従来のスリットマシンは、張力制御に PID アルゴリズムを使用しており、応答時間は 200 ~ 500 ms です。対照的に、ホットスタンピング箔スリットでは、開始から 500 m/min までわずか数秒しかかかりません。材料のロールが端のジョイントを通過すると、張力の乱れが 50 ms 以内にテープ経路全体に伝播します。これは、PID 補正コマンドがまだ出力されておらず、乱れによって巻き取り端ですでにしわや緩みが発生していることを意味します。新世代では、このボトルネックを 2 次元で解消しています。実行側では、ローターとリールが一体化された設計のダイレクトドライブ トルク モーターを使用し、減速機のバックラッシュと結合弾性変形を排除し、巻き出し側の機械的時定数を 80 ms から 12 ms に短縮し、張力調整コマンドからトルク出力までの遅延を 5 ms 以内に圧縮しています。制御アルゴリズムは、「電流ループ - 速度ループ - 張力ループ」の3層ネスト構造を採用しています。1ms未満の電流ループ応答はトルク出力を直接制御し、5ms未満の速度ループは速度変動による外乱を抑制します。最外層のオーバーレイモデルはフィードフォワードを予測し、コイル径の変化と加減速曲線に基づいて必要なトルク変化を事前に計算します。測定データによると、速度が500m/minから300m/minに低下する条件下では、従来のPIDソリューションでは張力オーバーシュートが約3.5N、回復時間が約400msであるのに対し、フィードフォワードとデュアルクローズドループを組み合わせたソリューションではオーバーシュートはわずか0.8N、回復時間は約80msとなっています。この差の大きさが、高速スリット加工中に箔ストリップがスムーズに通過するか、破断するかを直接左右します。
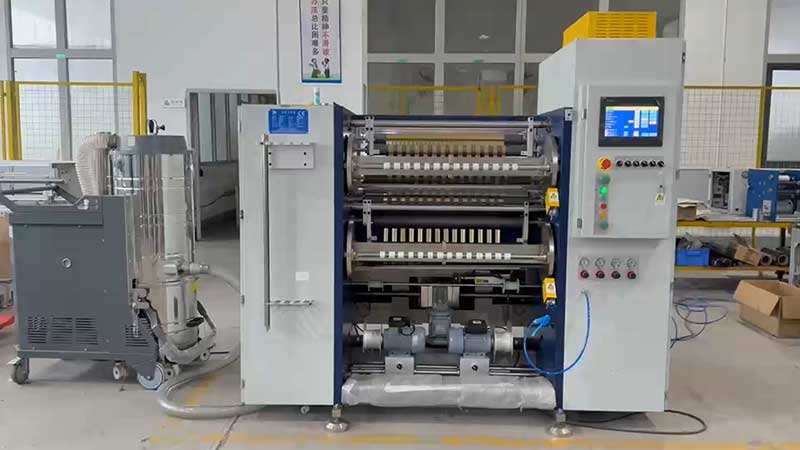
材質の適合性:普遍的な張力計算式はありません
ホットスタンピング用の金箔は、単一の材料で作られているわけではありません。PET基材箔は強度が高く安定性に優れ、高い張力に耐えることができます。紙ベースの箔は比較的柔らかく、伸びや変形しやすいため、低い張力で安定性を維持する必要があります。転写箔やレーザー箔コーティングは複雑な構造を持ち、張力の変動に非常に敏感なため、変動を最小限に抑えるには閉ループシステムが必要です。金属質感の箔コーティングは厚みがあり、過度の張力はコーティングの剥離を引き起こす可能性があります。同じ種類のPET基材箔であっても、厚さが12μmと25μmでは張力設定が全く異なります。そのため、最新のスリッター機の張力制御システムには、一般的にプロセス式管理機能が搭載されており、オペレーターはさまざまな材料、幅、厚さに合わせて張力パラメータとテーパーカーブをプリセットでき、注文変更時にワンクリックで呼び出すことで、人的設定ミスを減らすことができます。これは便利な機能のように見えるかもしれませんが、実際には「張力制御は材料特性から独立して存在できない」という事実を制度的に認識した結果なのです。
磁性粒子ブレーキの電流制御からサーボダイレクトドライブのミリ秒レベルのトルク応答まで、単一の一定張力設定からセグメント化されたテーパーとローラー圧力のカップリングリンクまで、ホットスタンピング箔スリット機の張力制御技術の進化は、より根本的な問題を反映しています。ミクロンレベルの脆性材料の加工では、「緩い」と「きつい」の境界が非常に狭く、技術の真のテストは、高速動的プロセス中にその狭い範囲内で張力を安定的に維持する能力です。スリット速度がさらに高くなるにつれて、エッジコンピューティングとAI予測制御の介入により応答時間が10ms未満にさらに短縮される可能性がありますが、コアロジックは変わりません。張力制御の究極の目標は、巻き取り中に各箔層がちょうど適切な量の応力(緩すぎずきつすぎず)を受け、幅広のマスターロールから精密な狭幅コイルへの移行をちょうど適切な状態で完了させることです。
 ホットスタンピング箔スリット機の操作手順とヒント2026年11月5日
 ホットスタンピング箔スリット機の効率を向上させる方法2026年11月5日ホットスタンピング箔スリッター機:主要仕様とパラメータに関する完全ガイド2026年10月28日
 ホットスタンピング箔スリッター機の速度:生産能力を需要に合わせる方法2026年10月27日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
