ホットスタンピング箔のスリット加工は、包装・印刷工程において目立たないながらも致命的な工程です。ホットスタンピング工程の上流に位置し、スリット加工の品質と効率が下流のホットスタンピング機の生産リズムと材料コストを直接左右します。しかし、この工程の効率改善は長らく「車両速度を上げる」ことと同義とされてきました。つまり、装置の公称速度は毎分200メートルから毎分500メートルに引き上げられましたが、実際の有効生産量は、材料交換による停止、金型レイアウトの試作、箔の破損によるスクラップ、粗いエッジの再加工などによってしばしば消費されてきました。
真の効率改善には、「機械の稼働速度」から「箔1メートルをどれだけ効率的に活用できるか」へと視点を転換する必要がある。前者は機械的なパラメータを指し、後者はシステム全体の能力を表す。

無駄に消費され、すぐに食べ尽くされる
ホットスタンピング箔スリット加工現場における効率低下は、「設備故障」として顕在化することは稀であり、多くの場合、日常的な細かな作業の中に隠れている。
工具の選定は経験に依存しており、安全のために端材の幅が広くなっています。従来のスリット加工では、完成品の幅が規定値を満たすように、作業者はメインロールの両側に大きな余白を残すことが多く、材料利用率は85%から90%の間で推移します。複数の仕様の狭幅ストリップの組み合わせ注文は特に不利です。手動による工具位置の計算では、すべての組み合わせを網羅することが難しく、端材の無駄が暗黙のコストとなります。
ロール交換による停止は、貴重な労働時間を浪費します。マスターロール1本を使い切るごとに、箔の通し、位置合わせ、材料の受け入れ、そして速度の再加速に、熟練作業員でも10分から20分かかります。1日に10回ロールを交換すると、わずか2時間強でロールが使い切られてしまいます。これには、材料の受け入れミスによる位置合わせや試し切りのロスは含まれていません。
張力の変動は「目に見えない不良品」を生み出す。ホットスタンピング箔の基材は薄く、コーティングは脆いため、わずかな張力の変動でも伸び、変形、しわが生じる可能性がある。これらの欠陥はスリット加工時にはすぐには現れないかもしれないが、後工程のホットスタンピング工程において、位置ずれ、金箔の欠落、スタンピングミスなどの原因となる可能性がある。問題が発見された時には、すでにロール全体が切断されていた。
箔が破断すると、ライン全体がリセットされます。工具の摩耗、静電吸着、ガイドローラーの固着、磁性粉末クラッチの経年劣化など、これらの問題のいずれかが発生すると、高速運転中に箔が瞬時に破断し、ライン全体が停止して材料の再供給が必要になります。箔の破断が頻繁に発生する装置では、速度が速くても意味がありません。
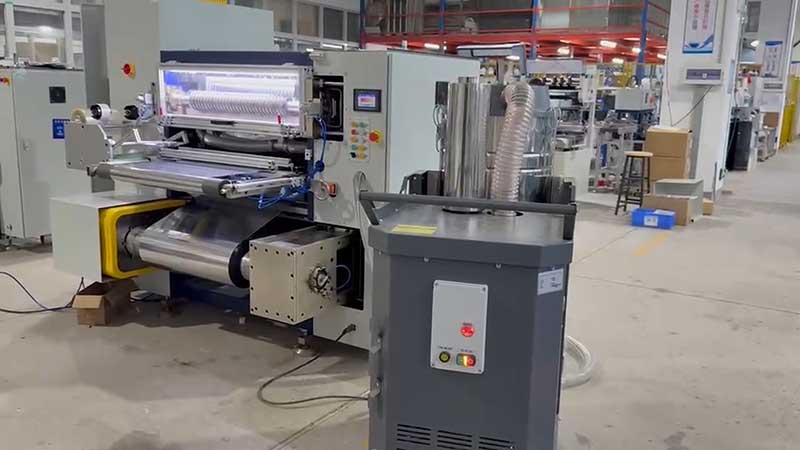
3つの並行した効率改善経路
これらの損失箇所に対して、現在実用的に行われている効率改善策は、おおよそ3つの方向性で進められています。すなわち、ブレードのレイアウトをよりスマートにする、反動の変化を連続的に制御する、そして張力をより安定させる、という3つです。これら3つを組み合わせることで、実効出力の真の向上が実現します。
工具レイアウトプロセスのインテリジェンスは、材料利用率を向上させるための最も有望な分野である。AIツールレイアウトアルゴリズムの核心は謎めいたものではありません。完成品に必要な幅の組み合わせを入力すると、システムは可能なすべてのツール位置配置を自動的に選択し、エッジ材料が最小となるソリューションを見つけ出します。1500mm幅のバスバーを例にとると、手動で切断した場合、エッジ材料が10mm以上残る可能性がありますが、インテリジェントなアルゴリズムにより、それを2mm以内にまで減らすことができ、材料利用率を90%未満から98%以上に向上させることができます。より高度なシステムでは、マシンビジョンも統合されています。CCDカメラが箔をリアルタイムでスキャンし、カラーマーク、パターン境界、さらにはコーティングの欠陥を識別します。スリット加工中は、欠陥を完成品に取り込んで後工程で検出して戻すのではなく、欠陥箇所を積極的に回避します。この組み合わせの有効性は実際のデータに明確に反映されています。複数仕様の注文の平均材料利用率は4~5パーセントポイント向上し、廃棄率は8%以上から4%未満に削減されました。
自動受入技術は、コイル交換による操業停止という「大きなギャップ」を解消します。超音波または熱融着接続装置を使用すると、新しいコイルと古いコイルの接続を、停止することなく、または短時間の減速だけで完了できるため、材料交換にかかる時間を20分から約30秒に短縮できます。浙江省の包装会社で行われた実際のテストデータによると、材料交換の平均時間は25分から35秒に短縮され、1日の生産量が40%以上増加しました。材料接続品質の向上は連鎖的な効果ももたらします。接合部が平坦でしっかりしているため、切断時に箔が破損する可能性が低くなり、接合部の問題による二次的なダウンタイムが削減されます。
洗練された張力制御により、品質と効率の両方が保証されます。巻き出し、スリット、巻き取りの 3 つのセクションの張力は独立して制御されます。各セクションは、フローティング ローラーと組み合わせたサーボ モーターによって供給および調整され、張力の変動を 1 パーセント以内に抑えます。転写箔やレーザー箔など、張力に非常に敏感な材料の場合、閉ループ制御は特に重要です。安定した張力、しわや引張変形の低減、スリット端のバリ、および機械でのその後のホット スタンピングへの適応性の向上。一方、日常のメンテナンスでしばしば見落とされがちな静電気除去とガイド ローラーのクリーニングは、張力以外にも箔切れの 2 つの隠れた原因です。ブレード ホルダーの前後にイオン エア バーを設置し、ローラー表面を定期的に拭くことで、安価でありながら、かなりの量のランダムな箔切れを解消できます。
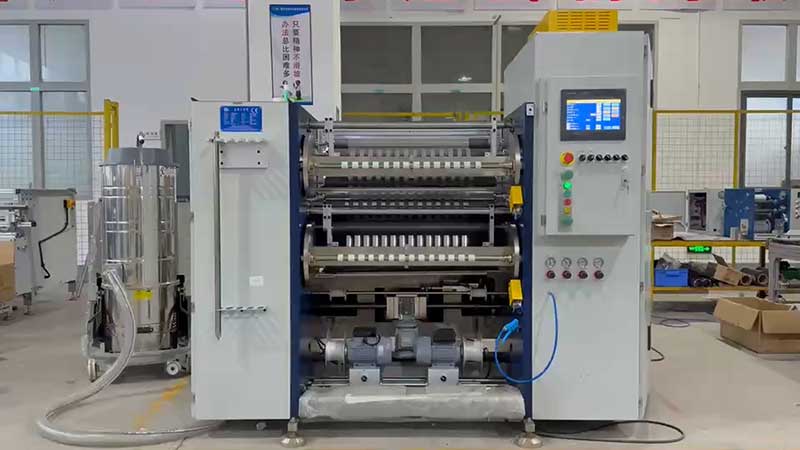
効率性の限界は刃にあるのではない
注目すべき点は、せん断速度が一定の閾値を超えると、車両速度を上げ続けることによる限界的なメリットが急速に減少するということです。箔の破損リスクの増加、張力制御の困難化、巻き取り均一性の低下など、余分な速度はすべて無駄になります。スリッター機の実際の生産量を決定づけるのは、停止することなく連続的かつ安定的に運転できる能力と、メインロールの各ロールから良品にカットされる割合です。
この観点から、効率改善の論理は変化しました。かつては、ブレードの硬度やモーターの出力が競争の焦点でしたが、現在は、アルゴリズムの配置精度、センサーのフィードバック速度、送り出し動作の信頼性が重視されています。毎分500メートルの速度で動作する装置でも、30分ごとに箔が切れ、ロール交換後に20分間停止する場合、実際の有効出力は、毎分300メートルで8時間連続稼働する機械よりも劣る可能性があります。
ホットスタンピング箔の単価は安くはありません。1インチでも無駄にすれば利益になります。端部材料を8%から2%に削減し、巻き取り間隔を20分から30秒に変更し、箔の破損を「1日に数回」から「1週間に数回」に減らすなど、一見些細な改善でも、スリット加工の効率を大幅に向上させることができます。年間数百万枚の箔を消費する工場にとって、これはより高速な機械に交換するよりもはるかに費用対効果が高い場合が多いのです。
 ホットスタンピング箔スリット機の操作手順とヒント2026年11月5日
 ホットスタンピング箔スリット機用張力制御技術2026年11月5日ホットスタンピング箔スリッター機:主要仕様とパラメータに関する完全ガイド2026年10月28日ホットスタンピング箔スリッター機の速度:生産能力を需要に合わせる方法2026年10月27日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
