ホットスタンピング箔は、スリット加工において最も扱いが難しい素材の一つです。12~25μmの厚さでは、剥離層、着色層、アルミ層、接着剤からなる多層PET構造が、より厚いフィルムでは無視できるような張力変動によって永久的に損傷を受ける可能性があります。25μmの標準箔では問題なく動作する機械でも、12μmのレーザーフィルムでは微細なバリやアルミ粉塵が発生する可能性があり、1600mmのマスターロール用に最適化された装置でも、10mm幅の細長いストリップの精度ではしばしば失敗します。
このガイドでは、コンバーターや箔メーカーにとって最も重要なパラメータ別に整理し、歩留まり、エッジ品質、および後工程のスタンピング性能を直接決定する仕様を詳しく解説します。
幅の許容範囲:最大数値を超える
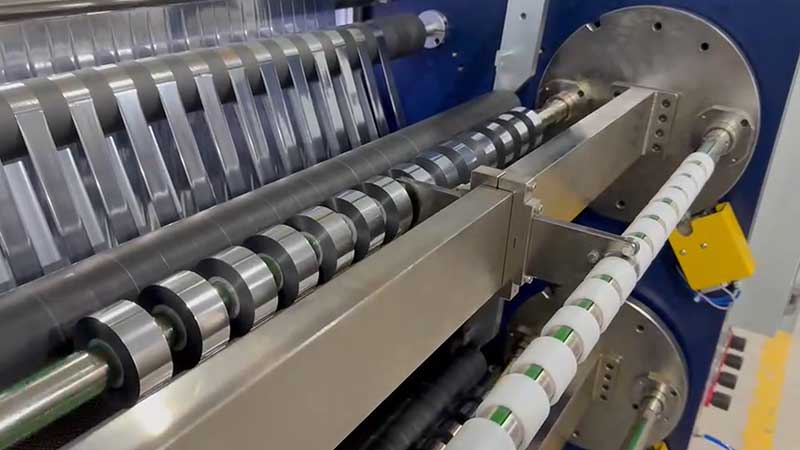
幅の仕様には、生産現場の実情に合致させる必要がある2つの要素があります。それは、最大巻き出し幅と最小スリット幅です。ほとんどのサプライヤーは前者を宣伝する一方で、後者の難しさを過小評価しています。
最大1600mm幅のマスターロールを処理するワイドフォーマット加工では、フレームの剛性とブレードシャフトの直径が非常に重要になります。スリット幅が広くなると、ブレードシャフトにかかるカンチレバー力も大きくなります。切断圧力によってシャフトがわずかにたわむだけでも、ウェブの中央部は切断されず、端部は過剰に切断されてしまいます。このクラスの機械は重量が数トンにも及ぶことが多く、高速運転時の安定性を維持するために、厚みのある合金鋼製の壁パネルと、動的バランス調整された大径ブレードシャフトが必要となります。
セキュリティスレッド、装飾バンド、狭幅ホットスタンピングラインなどで一般的な、50mm以下の狭幅ストリップの生産では、工具位置決め精度と巻き取り防止設計が重要になります。手動ロックシステムは、クランプ力が不均一なため、動作中に軸方向の動きが生じやすく、寸法ずれが発生しやすいという欠点があります。スリット幅がミリメートル単位の場合は、油圧ロックまたは高精度スリップシャフトが確実な選択肢となります。注文内容に頻繁な幅変更が含まれる場合は、自動工具位置決めシステムにより、段取り替え時間を数時間から数分に短縮できます。
実用的な目安として、原反ロールの幅が640mmで、完成品ロールの幅が2cmの場合、機械はその狭い幅で±0.5mmの公差を維持する必要があります。最も狭い材料で試し切りを行うことが、唯一信頼できる検証方法です。
張力制御:フォイルの寿命を左右する仕様
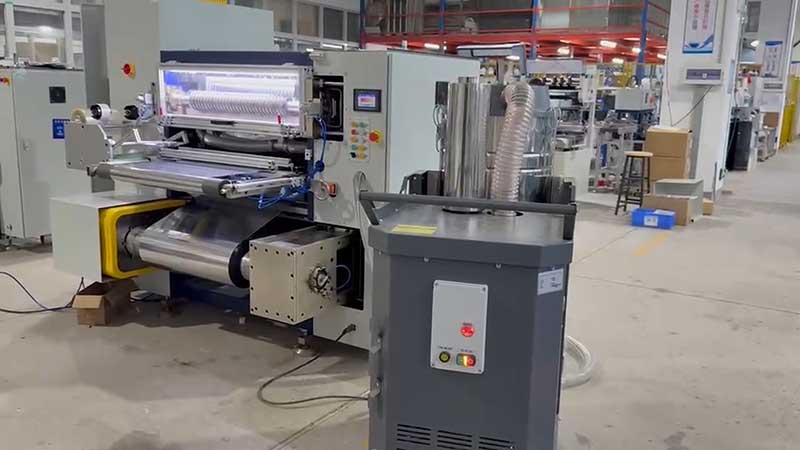
ホットスタンピング箔の積層構造は、機械的応力に極めて敏感です。張力制御は単なる機能ではなく、機械が販売可能な製品を生産できるかどうかの根幹を成すものです。
開ループ対閉ループプリセット値と磁粉ブレーキに依存するオープンループシステムは、100 m/分以下の低速で重要度の低い用途には適していますが、巻き取り中の直径変化や加減速時の外乱を補償することはできません。ホットスタンピング箔の場合、張力センサまたはフローティングローラーを使用したクローズドループサーボ張力制御が最低限の許容仕様です。高品質システムでは、張力変動を設定値の±1%~±3%以内に維持し、ハイエンドシステムでは±0.5Nの精度を実現します。
テーパー張力は譲れない巻き取りロールの直径が大きくなると、一定の張力を維持すると外層が内層を圧縮し、「菊芯」欠陥、空気の混入、またはアルミ層の転写が発生します。テーパー張力は、ロール直径が大きくなるにつれて、あらかじめ設定された曲線に従って巻き取り張力を自動的に低減します。ホットスタンピング箔の場合、テーパー係数は60%~80%が推奨され、最終的な張力は初期値の40~70%に低減されます。テーパー機能のない機械は、他の仕様に関係なく、高品質のホットスタンピング箔の製造には適していません。
幅広ウェブ、マルチストリップ生産用スリップシャフト幅広のウェブを複数の細いストリップに分割すると、各ストリップはもはや連続したウェブの一部として機能しなくなります。ストリップの幅、ナイフの貫通深さ、巻き取り径の違いにより、個々のストランド間の張力が不均一になります。独立したスリップ補正がない場合、一部のストリップは張力が強くなり、他のストリップは緩んだままになります。巻き取り用の3インチのスリップ摩擦エアシャフトは、個々のロール全体で安定した張力を確保します。
スリット加工方法:切断 vs. 引き裂き
きれいな切断面とバリのある切断面の違いは、切断と引き裂きの違いに相当します。切れ味の悪い刃や不適切な刃の形状では、箔をきれいに切断するのではなく、押し付けて破断させてしまい、微細なバリやアルミニウム粉塵が発生し、ウェブを汚染してホットスタンピングの欠陥を引き起こします。
円形せん断切断は業界標準ですホットスタンピング箔の場合、上下の回転刃により、最小限の変形で滑らかで綺麗な切断が可能です。カミソリ刃や圧着切断システムは、端部の変形や不完全な分離を引き起こす傾向があるため、PETベースの箔にはあまり適していません。
| ブレードパラメータ | 仕様ガイダンス |
| 材料 | PET耐摩耗性のため、炭化タングステンまたはダイヤモンドコーティングを施したもの |
| 上部ナイフ角度 | 12~30μmの箔の場合、圧縮ではなくせん断を実現するために15°~20°の角度で照射する。 |
| クリアランス/重なり | 精密調整可能、無段階 |
| シャフト振れ | 中心位置での不完全な切断を防ぐため、0.01mm以下 |
レーザー箔やホログラフィック材料など、ローラーとの接触によって回折パターンが傷つく恐れがある素材の場合、エアナイフスリットはハイエンドな非接触加工方法であり、高価ではあるものの、高級製品には不可欠な技術である。
幅の許容範囲の基準適切な装置であれば、幅誤差は±0.1mm以内に抑える必要があります。品質重視の作業では±0.05mmを目標とし、レーザー箔やその他の特殊材料の場合は±0.02mmを推奨します。巻き取り後の端面ずれは±0.2mm以内に抑える必要があります。そうでなければ、ロールがホットスタンピング機で正しくトラッキングされず、位置ずれが発生する可能性があります。
ガイドローラーと機械的剛性:目に見えない品質要因
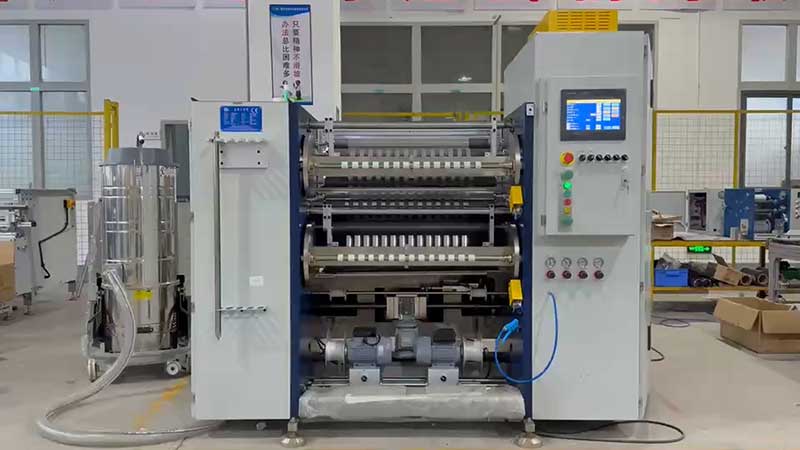
箔の表面に接触するローラーはすべて、コーティングを損傷する可能性のある傷や微細な振動の原因となります。こうした機械的な基本原理が、長年にわたる生産において精度が維持されるかどうかを左右します。
表面仕上げすべてのガイドローラーは、表面粗さRa≦0.05μmの超鏡面仕上げである必要があります。硬度HV700の標準的なアルミニウム合金ローラーが一般的ですが、コーティング保護においては、材質よりも仕上げ仕様の方が重要です。
動的バランスローラーは、200m/分を超える速度でホットスタンピング層を損傷する高周波の微小振動を回避するために、動的バランス調整(G2.5グレード以上)を受ける必要があります。
カッターシャフトの剛性幅が1.6メートルを超える場合、切断圧力によるシャフトのたわみにより、中央部は切断が不完全になり、端部は過剰に切断されます。厚みのある合金鋼製の壁パネルと、大径で動的バランスの取れたブレードシャフトは必須であり、オプションではありません。
エッジ位置制御(EPC)±0.5mm以内の補正精度により、箔のずれを防ぎ、片方の端にバリが発生する一方で反対側の端がアンダーカット状態になるのを防止します。光を予測不能に反射する光沢のある箔には、光電センサーよりも超音波エッジガイドが適しています。
速度:ピーク仕様ではなく、実効出力
ホットスタンピング箔スリッターの機械速度は通常200~500m/分で、一部の高速モデルでは550m/分以上を謳っている。しかし、速度と品質の関係は直線的ではない。
スリット加工速度が上がると、動的誤差が増大します。横方向のずれは、100 m/分以下の速度では約±0.10mmですが、300 m/分を超える速度では±0.35mmまで悪化する可能性があります。張力変動も同様に増加し、端部の変形や巻き取り不良を引き起こす可能性があります。12μm以下の極薄箔の場合、寸法安定性を維持するために、速度を控えめに設定する必要があるかもしれません。
最高速度ではなく、有効出力を評価する段取り替え時間、ウェブの糸通し、および廃棄物の除去について考えてみましょう。自動工具位置決めシステムとクイッククランプシステムを備えた機械であれば、段取り替え時間を15分からわずか3分に短縮でき、ピーク速度が中程度であっても、実際の生産性を大幅に向上させることができます。
コア仕様の概要
| パラメータ | エントリーレベル | 品質重視 | ハイエンド |
| スリット幅公差 | ±0.1mm | ±0.05mm | ±0.02mm |
| 張力制御 | クローズドループ、±3% | クローズドループ、±1% | サーボ閉ループ、±0.5N |
| テーパー張力 | オプション | 標準、60~80% | プログラム可能な曲線 |
| ブレードタイプ | カミソリまたはクラッシュ | 円形せん断 | 円形せん断、超硬合金 |
| 最大機械速度 | 200メートル/分 | 400~500メートル/分 | 500~550メートル/分 |
| 巻き戻し直径 | 600~800mm | 800~1000mm | 1000mm以上 |
| 最小スリット幅 | 30mm | 20mm | 10mm以下 |
| EPC精度 | ±1mm | ±0.5mm | ±0.2mm |
業界仕様に基づいて合成されたデータ。
材料構成に合わせた仕様
調達において最もよくある間違いは、最も幅が広く高速な加工に対応できる機械を指定する一方で、最も幅が狭く薄い加工に対応できる機械を無視してしまうことです。例えば、幅1600mm、加工速度500m/分の機械では、優れた張力制御とシャフト剛性がなければ、厚さ12μm、加工速度10mmのレーザー箔を加工する際に、その速度を達成できない可能性があります。
購入を最終決定する前に、サプライヤーに実際の生産プロファイル(箔の最大幅と最小幅、厚さの範囲(レーザー加工用やホログラフィック加工用を含む)、1シフトあたりの目標生産量)を提供してください。特定の材料グレードを使用した試運転を依頼してください。切断面を拡大して検査してください。理想的な結果は、白い綿ぼこり、細かいギザギザ、またはアルミニウム粉塵のない滑らかな断面です。
複数の箔タイプを扱う加工業者にとって、単一の機械に交換可能なブレードシステム(標準箔用にはせん断式、レーザー用にはエアナイフ式など)を搭載できるかどうかを検討することは、いずれか一つの方法にこだわるよりも賢明です。モジュール化への追加投資は、専用機をもう一台導入するよりも早く回収できる場合が多いのです。
貴社の生産要件に合わせてホットスタンピング箔スリット加工機を評価する準備はできていますか?構成の推奨事項と試作切断の手配については、材料仕様と生産目標を添えて弊社の技術チームまでお問い合わせください。
 ホットスタンピング箔スリッター機の速度:生産能力を需要に合わせる方法2026年10月27日
 ホットスタンピング箔スリット機の自動化機能に関する詳細な説明2026年10月21日
 ホットスタンピング箔スリット機のカスタマイズされた計画とプロセス2026年10月21日
 ホットスタンピング箔スリット機の巻き取りおよび巻き戻しシステムの説明2026年10月21日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
