ホットスタンピング箔スリット機を最高速度だけで選ぶのは、大きな損失につながる間違いです。実際の材料構成、必要な幅、下流工程の需要に合わせてスリット速度を適切に選択することで、未使用の生産能力に無駄な費用を支払ったり、生産のボトルネックを作ったりすることを避けられます。
ホットスタンピング箔スリット加工におけるスピードトラップ
調達チームがホットスタンピング箔スリット機を評価する際、速度仕様が交渉の焦点となることが多い。サプライヤーは300m/分、500m/分、あるいはそれ以上の数値を提示する。その根拠は単純明快だ。機械の速度が速ければ速いほど生産量が増え、投資対効果も高くなるという考え方である。
実際には、スリット加工速度と使用可能な生産能力の関係は決して直線的ではありません。500m/分の速度で加工できる機械でも、高速化によって品質不良が発生したり、段取り替え時間が長くなったり、予算内で対応できない材料グレードが必要になったりすれば、250m/分の機械よりも1シフトあたりの完成箔の生産量が少なくなる可能性があります。速度が幅、張力制御、そして実際の注文内容とどのように相互作用するかを理解することが、戦略的な設備投資となるか、それとも高額な割に活用されない資産となるかの分かれ目となります。
ホットスタンピング箔にはなぜ異なる速度ロジックが必要なのか
ホットスタンピング箔は、汎用フィルムではありません。機能層(アルミニウム、顔料、ホログラフィックなど)は、通常12μmから25μmの厚さのPETキャリア上に形成されます。この厚さでは、基材は張力変動、温度変化、機械的振動に対して非常に敏感です。
スリット加工速度が上がると、動的誤差が拡大します。横方向のずれは、100 m/分以下の速度では約±0.10 mmですが、300 m/分を超える速度では±0.35 mmまで悪化する可能性があります。タバコのパッケージや高級ラベルを印刷する高速ホットスタンピングプレスに箔を供給する加工業者にとって、0.25 mmのずれは些細な公差の問題ではなく、箔の無駄、プレスの停止、不良品の発生に直接つながる位置ずれ誤差となります。
実際的な意味合いとしては、最高速度は理論上の上限であり、生産目標ではないということです。生産能力計画において重要なのは、エッジ品質、巻き取りの一貫性、寸法精度を維持しながら機械が稼働できる速度だけです。

3つの速度レベルと、それらが実際に提供するもの
ホットスタンピング箔スリット加工機は、一般的に3つの動作レベルに分類され、それぞれのレベルは仕様書の数値よりも、それを実現するために必要な制御アーキテクチャによって定義される。
エントリーレベル:100m/分未満
これらの機械は通常、磁性粉末ブレーキまたはオープンループ張力制御を採用しています。構造はシンプルで、コスト管理が容易であり、メンテナンスも簡単です。一般的な包装用途向けに狭幅箔を少量生産する加工業者にとって、このレベルの機械は多くの場合、最も合理的な投資となります。ダウンタイムが最小限で切り替えが迅速な80m/分の機械は、張力調整や品質管理を常に必要とする高速機よりも優れた性能を発揮します。
注文量が増加したり、顧客がより薄いゲージを要求し始めたりすると、その限界が明らかになる。12μmでは、わずかな速度増加でも、オープンループ張力応答の不十分さが露呈する可能性がある。
中速域:100~200m/分
これは、機械設計が非常に重要になる過渡期です。この速度では、閉ループ張力制御が不可欠となります。巻取り半径は、空のコアから満載のロールまで連続的に変化するため、伸び、しわ、または伸縮を防ぐために、張力をリアルタイムで補正する必要があります。
多くの独立系スリット加工業者や社内加工部門にとって、この範囲は実用上最適な範囲と言えるでしょう。高速サーボシステムのような設備投資やメンテナンスインフラを必要とせずに、ほとんどの商業用ホットスタンピング需要に十分な処理能力を提供します。
高速:200m/分以上
ここでは、完全なクローズドループサーボテンション制御が必須であり、多くの場合、ロール径の増加に伴って巻き取り張力を自動的に低減するテーパーテンション技術によって補完されます。これは、内層の圧縮損傷によって完成したロール全体が使用不能になる可能性がある薄い箔にとって不可欠です。
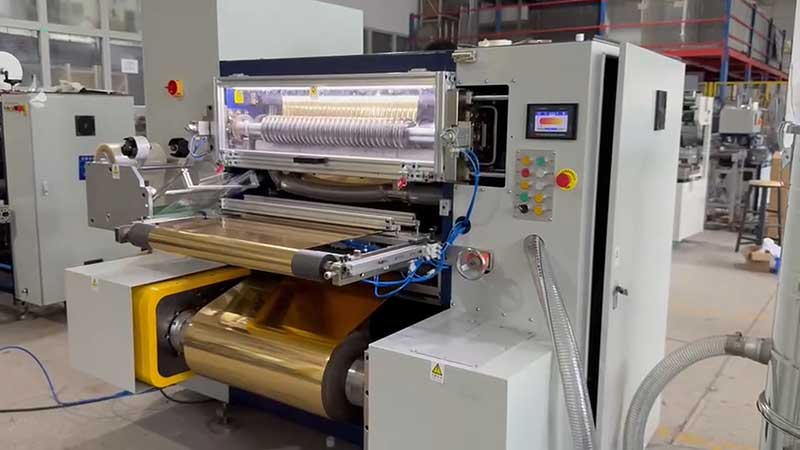
重要な注意点:高速化は、適切な幅と材料の組み合わせによってのみ実現可能である。幅1600mmの機械が毎分300mの速度で稼働する場合、中央部のたわみを防ぐために、並外れた本体剛性と軸強度が必要となります。これらの構造的基盤がなければ、速度定格は利点ではなく、むしろ欠点となってしまいます。
クロスコンストレイント:幅が速度方程式に及ぼす影響
最もよくある仕様ミスは、購入者が速度と幅を別々に評価してしまう場合に発生する。実際には、これらは密接に関連している。
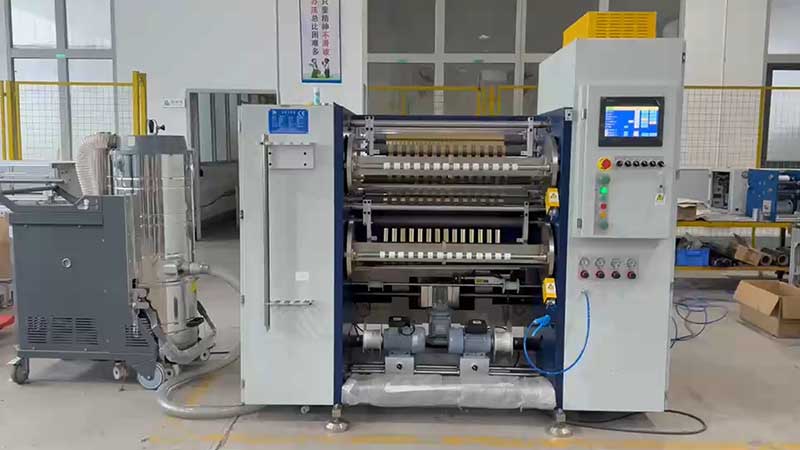
ワイドフォーマットスリット加工(800mm以上))では、工具軸のたわみが主な制限要因として挙げられます。切削圧力下では、幅広の軸が中央部でわずかにたわみ、ウェブの中央部で切削が不完全になる一方で、端部には過剰な力が加わります。その結果、幅全体にわたってスリット品質が不均一になります。幅広で高速に動作させるには、機械は厚みのある合金鋼製の側板と大径の刃軸で構築する必要があります。1600 mm クラスの機械は、高速での安定性を維持するために、しばしば数トンの重量になります。
狭幅スリット加工(50mm未満)制約条件は、シャフトの剛性から工具位置決め精度と巻き取り張力の均一性へと移行します。細線装飾やセキュリティ用途向けの細いストリップには、極めて高い端面平面度が求められます。手動工具ロックでは寸法ずれが発生しやすいため、油圧ロックまたは高精度スリップシャフトが必要になります。注文内容に幅変更が頻繁に含まれる場合、自動工具位置決めシステムを使用することで、段取り替え時間を数時間から数分に短縮できます。これは、最高速度の向上よりも生産性の向上につながる場合が多いです。
実践的なルール:速度は最大幅ではなく、想定される平均幅で指定してください。300mm幅のウェブで400m/分の速度を達成できる機械でも、1200mm幅のウェブでは品質を低下させることなく150m/分を超える速度を出すのは難しいかもしれない。
実効容量の算出:速度定格を超えて
機械の能力を需要に合わせるには、以下のフレームワークを使用して、速度仕様をシフトあたりの実効生産量に変換します。
実効出力 = (運転速度 × 運転時間 × 効率係数) ÷ 幅利用率
どこ:
• 動作速度これは、一般的な素材と幅における持続可能な速度であり、最大定格速度ではありません。
・効率係数段取り替え時間、ウェブの糸通し、廃棄物の除去、品質チェックなどが含まれます。自動工具位置決めとクイッククランプ機能を備えた機械であれば、段取り替え時間を15分から3分に短縮でき、効率を5~10パーセントポイント向上させることができます。
・幅利用率これは、機械の最大幅のうち、通常の注文で実際に使用される幅の割合を示します。1600 mm幅の機械で主に400 mm幅の注文を処理する場合、幅の利用率は25%となります。つまり、その追加幅のための設備投資は、スループットの向上にはつながらないということです。
例:加工業者は、1シフト(8時間)あたり5万メートルの25mm箔を生産する必要がある。
・機械A:最大速度300m/分、手動切り替え(20分)、25mmでの効率85% → 実効速度約255m/分 → 8時間で約122,400mを生産。過剰生産能力。
・機械B:最大速度150m/分、自動位置決め(切り替え時間5分)、効率92% → 実効速度約138m/分 → 8時間で約66,240mを生産。適切にマッチングされています。
機械Bは、コストが安く、エネルギー消費量も少なく、設置面積も小さくて済みます。機械Aの高速性は、この注文プロファイルにおいてはメリットになりません。
スピード意思決定フレームワーク:尋ねるべき3つの質問
機械の仕様を最終決定する前に、次の3つの質問に正直に答えてください。
1. 定期的にスリットを入れる最小の幅はどれくらいですか?
加工幅が20mm未満の製品が含まれる場合は、最高速度よりも工具精度と張力安定性を優先してください。油圧式工具ロック機構と個別のロールプレスローラーを備えた200m/分の機械は、狭幅で高精度な加工において、手動セットアップの400m/分の機械よりも優れた性能を発揮します。
2. 入荷する箔の厚さの範囲はどのくらいですか?
標準的な12μm厚のPET製フィルムの場合、積極的な速度設定よりも、張力制御に優れた控えめな速度設定の方が安全です。一方、より厚い複合フィルム(20μm以上)の場合は、材料が永久変形することなくより大きな張力に耐えられるため、より高速での加工が可能になります。
3. 注文仕様はどのくらいの頻度で変更されますか?
加工工程で幅の変更が頻繁に発生する場合(ジョブショップのスリット加工や、複数の包装顧客に製品を供給するコンバーターなどでよく見られる)、ハイエンド機械の速度面での優位性は、段取り替えによるダウンタイムによって相殺されてしまう可能性があります。自動工具配置システムやクイッククランプシステムは、単なる速度よりも実質的な生産能力を高めます。
結論:スピードは手段であって、指標ではない
最適なスリット速度とは、機械が最小限の廃棄物、最小限のダウンタイム、最小限のオペレーター介入で販売可能な完成ロールを生産できる速度のことです。その速度は80m/分かもしれないし、350m/分かもしれない。しかし、それは仕様書の競合比較ではなく、使用する材料の種類、必要な幅、品質基準によって決まるものです。
サプライヤーを評価する際は、実際に使用する箔のグレードと目標幅を用いて試運転を依頼してください。スリットの端面を拡大鏡で検査し、バリや剥離がないか確認してください。完成したロールの端面のアライメントを測定し、芯から表面までの張力の均一性を確認してください。これらの観察結果は、どんな最高速度の数値よりも、機械の真の能力について多くを教えてくれるでしょう。
著者について
厦門デリッシュ自動化設備有限公司は、ホットスタンピング箔、軟包装、特殊フィルム業界向けに、精密スリット加工および巻き取りソリューションを提供しています。当社の技術チームは、加工業者様が機械仕様を実際の生産要件に適合させ、生産能力不足や過剰投資といったボトルネックを回避できるようサポートいたします。お客様の具体的な材料や幅プロファイルについて、ぜひご相談ください。
 ホットスタンピング箔スリット機の自動化機能に関する詳細な説明2026年10月21日
 ホットスタンピング箔スリット機のカスタマイズされた計画とプロセス2026年10月21日
 ホットスタンピング箔スリット機の巻き取りおよび巻き戻しシステムの説明2026年10月21日
 ホログラフィック箔、コールドスタンピング箔、ホットスタンピング箔を1台のスリット機でスリットする方法:材料ガイド2026年10月20日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
