適切なホットスタンピング箔スリット機を選ぶ際に重要なのは、最高速度が最も速い機械や、最も優れた仕様書を持つ機械を探すことではありません。重要なのは、装置の性能を、使用する材料、注文内容、そして後工程の品質要件に合致させることです。標準的な25μmの箔で完璧に動作する機械でも、12μmのレーザーフィルムでは苦戦する可能性があり、1600mm幅のマスターロールに最適化された機械では、10mm幅の細幅ストリップの生産に必要な精度が得られないかもしれません。
このガイドでは、実際に重要な仕様を、収量、効率、そして最終的な収益に直接影響を与えるパラメータごとに整理して解説します。
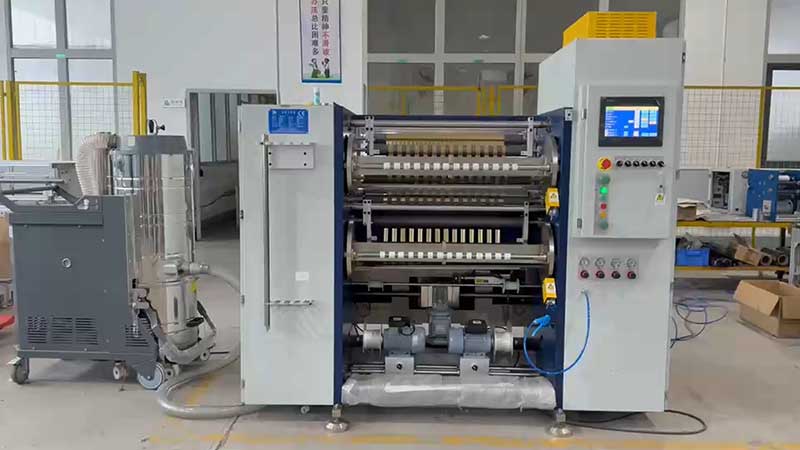
幅容量:機械をマスターロールと完成品に合わせてください
スリッター機の幅仕様には、最大巻き出し幅と最小スリット幅の2つの寸法があります。どちらも、実際の生産状況に合致している必要があります。
最大1600mm幅のマスターロールを加工するワイドフォーマット加工では、フレームの剛性とブレードシャフトの直径が重要な仕様となります。スリット幅が広くなるほど、ブレードシャフトにかかるカンチレバー力も大きくなります。シャフトが圧力によってわずかにたわむだけでも、ウェブの中央部は切断されず、端部は過剰に切断されてしまいます。厚みのある合金鋼製の壁パネルと、大径で動的バランスの取れたブレードシャフトを備えた機械を探してください。1600mmクラスの機械は、高速走行時の安定性を維持するために、数トンの重量が必要となる場合がよくあります。
50mm以下の狭幅ストリップの生産では、工具位置決め精度と巻き込み防止設計が優先事項となります。手動ロックシステムは、クランプ力が不均一なため、動作中に軸方向の動きが生じやすく、寸法ずれが発生しやすいという欠点があります。スリット幅がミリメートル単位の場合は、油圧ロックまたは高精度スリップシャフトの方が信頼性の高い選択肢となります。注文内容に頻繁な幅変更が含まれる場合は、自動工具位置決めシステムを使用することで、ブレードホルダーをプログラムされた位置に移動させ、段取り替え時間を数時間から数分に短縮できます。
実用的な仕様の基準として、マスターロールの幅が640mmで、完成品のロールの幅が2cm(ホットスタンピングラインで一般的な幅)の場合、機械はその狭い幅で±0.5mmの公差を維持できる必要があります。
張力制御:箔が工程に耐えられるかどうかを決定する仕様
ホットスタンピング箔は通常12~25μmの厚さで、PETベースフィルム、剥離層、着色層、アルミ蒸着層、接着層から構成されています。この構造は機械的応力に非常に敏感です。張力制御は単なる機能ではなく、機械が販売可能な製品を生産できるかどうかの根幹を成すものです。
オープンループとクローズドループ:譲れない違い
開ループ張力制御プリセット値と磁性粒子ブレーキに依存しています。100m/分以下の低速で重要度の低い用途には適していますが、巻き取り中の直径変化や加減速時の外乱を補正することはできません。
クローズドループサーボテンション制御張力センサーまたはフローティングローラーを使用して実際の張力をリアルタイムで測定し、それに応じて巻き出しおよび巻き取り駆動装置を調整します。ホットスタンピング箔の場合、これは最低限許容される仕様です。高品質のクローズドループシステムは、張力変動を設定値の±1%~±3%以内に維持します。ハイエンドシステムでは、±0.5Nの精度を実現します。
テーパー張力:定張力が失敗する理由
巻き取りロールの直径が大きくなるにつれて、一定の張力を維持すると、外層が内層を圧縮し、「菊芯」欠陥、空気の混入、またはアルミ層の転写といった問題が発生します。テーパー張力制御では、ロール直径が大きくなるにつれて、あらかじめ設定された曲線に従って巻き取り張力を自動的に低減します。ホットスタンピング箔の場合、テーパー係数は60%~80%が推奨され、最終的な張力は初期値の40~70%に低減されます。テーパー機能のない機械は、他の仕様に関わらず、高品質のホットスタンピング箔の製造には適していません。
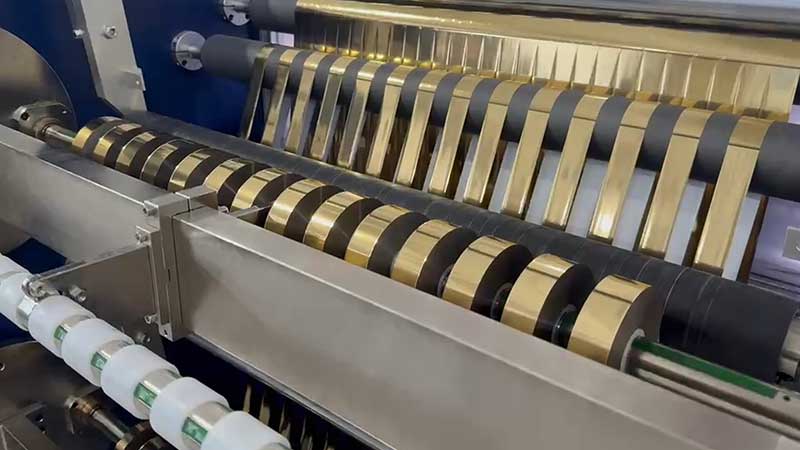
スリット加工方法と刃システム:切断と引き裂き
きれいな切断面とバリのある切断面の違いは、「切断」と「引き裂き」の違いに相当します。切れ味の悪い刃や不適切な刃の形状では、箔をきれいに切断するのではなく、押し付けて破断させてしまい、微細なバリやアルミニウム粉塵が発生し、ウェブを汚染してホットスタンピングの欠陥を引き起こします。
ホットスタンピング箔の場合、円形せん断切断(上下回転刃)が業界標準です。この方法により、変形を最小限に抑え、滑らかで綺麗な切断面が得られます。カミソリ刃や圧着切断システムは、端部の変形や不完全な分離を引き起こす傾向があるため、PETベースの箔にはあまり適していません。
確認すべき主要なブレード仕様:
• ブレード材質:タングステンカーバイドまたはダイヤモンドコーティングされたブレードは、PETベースフィルムに必要な耐摩耗性を提供します。
・刃の調整上下の刃の間の隙間と重なりは、精密に調整可能でなければなりません。隙間が大きすぎると切断が不完全になり、小さすぎると摩耗が加速します。
・ブレード軸の剛性:幅が800mmを超える場合、ウェブ全体にわたってたわみや切断深さのばらつきを防ぐために、動的にバランスの取れた大径シャフトが不可欠です。
ウェブガイドとエッジ制御:無駄になる前にドリフトを防止する
張力制御が完璧であっても、高速運転時にはウェブが横方向にずれることがあります。エッジ位置制御(EPC)システムは、箔がスリットステーションに入る際に位置ずれしないようにします。
ホットスタンピング箔、特に金属箔やホログラフィック箔の場合、超音波エッジセンサーが最適な仕様です。超音波エッジセンサーは、光学センサーを誤作動させる可能性のある箔の反射面の影響を受けません。印刷マークへの正確な位置合わせが必要な用途では、CCDビジョンシステムが自動エッジ検出またはライン検出機能を提供します。
補正応答時間はスリット加工速度と一致させる必要があります。300m/分以上の速度では、アクチュエータはミリ秒単位で補正を完了しなければなりません。そうでない場合、エッジ振動を効果的に抑制できません。
速度定格:数字を正しく解釈する
メーカー各社は、経済的なモデルでは最大機械速度を50m/分、高性能機では500m/分と謳っている。しかし、重要なのは安定した作業速度である。
定格速度500m/分の機械でも、薄い箔の場合、安定した欠陥のない運転は300~350m/分でしか実現できない可能性があります。速度仕様を評価する際には、以下の点を確認してください。
・安定した動作速度特定の材料の厚さ
・張力変動データ加速時、減速時、および定常状態時
・実績実際の試し切り作業時(パンフレットの条件ではない)
速度は幅と素材に密接に関係しています。1600mm幅の機械で薄いホログラフィック箔を毎分400mの速度で加工する場合と、400mm幅の機械で同じ速度で標準的な箔を加工する場合では、根本的に異なる技術的な課題が生じます。素材が幅広く薄ければ薄いほど、機械の駆動システム、張力アルゴリズム、フレームの剛性がそれを補う必要が出てきます。
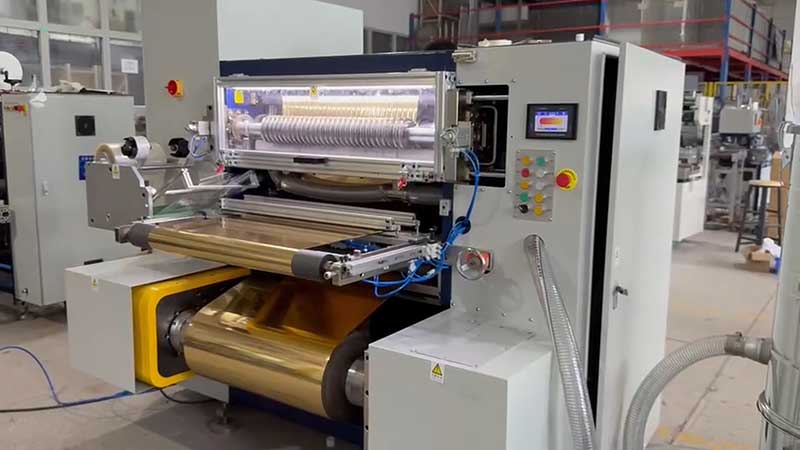
自動化と段取り替え効率:隠れたコスト要因
ホットスタンピング箔の注文形態は、小ロット生産と多品種生産へと変化している。幅の切り替えに何時間もかかるような機械では、精度がどれほど高くても、この市場で利益を上げることはできない。
自動工具位置決めオペレーターが希望するスリット幅を入力すると、電動ブレードホルダーがプログラムされた位置に移動します。これにより、段取り替え時間が30~60分から5分未満に短縮され、人為的な位置決めミスも解消されます。
レシピ管理各材料と幅の組み合わせごとに、張力、速度、刃圧のパラメータを保存し、繰り返し注文の際にワンタッチで呼び出すことができます。
粉塵と静電気対策:目に見えない表面を保護する
スリット加工では、切断面から微細なアルミニウムやプラスチックの粒子が発生します。これらの粒子が箔の表面に付着すると、最終的なホットスタンピング工程で「ピンホール」と呼ばれる欠陥が生じます。特にPETフィルムでは、静電気によってこれらの汚染物質が引き寄せられ、付着しやすくなります。
確認すべき仕様:
・イオン化バースリット加工時および巻き戻し前に静電気を中和する
・接触洗浄ローラーブレード領域での真空吸引と組み合わせることで、発生源で粒子を捕捉する。
・帯電防止ブラシガイドローラー上でウェブ経路に沿って電荷が蓄積するのを防ぐ
測定できない仕様:試作切削性能
仕様書は、実際に機械で材料を加工してみることに代わるものではありません。購入前に、最も扱いが難しい箔(最も薄いもの、最も静電気を帯びやすいもの、最も敏感なコーティングが施されたものなど)で試運転を行ってください。切断面を拡大鏡で検査し、微細なひび割れがないか確認してください。ロール全体にわたって幅の均一性を測定してください。巻き戻したロールが芯から表面まで均一に張られているか確認してください。
仕様書上の要件をすべて満たしていても、切断面にバリが生じたり、材料の張力が一定しなかったりする機械は、適切な機械とは言えません。仕様は性能を左右する重要な要素ですが、実際の性能は試し切りでこそ証明されるのです。
 ホットスタンピング箔スリッター機のよくある問題とその解決方法2026年10月8日
 ホットスタンピング箔スリット加工機は、どのように生産効率を向上させるのでしょうか?2026年10月7日
 ホットスタンピング箔スリッター機:2026年版完全購入ガイド2026年10月6日
 工場に最適なホットスタンピング箔スリッター機の選び方2026年10月5日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
