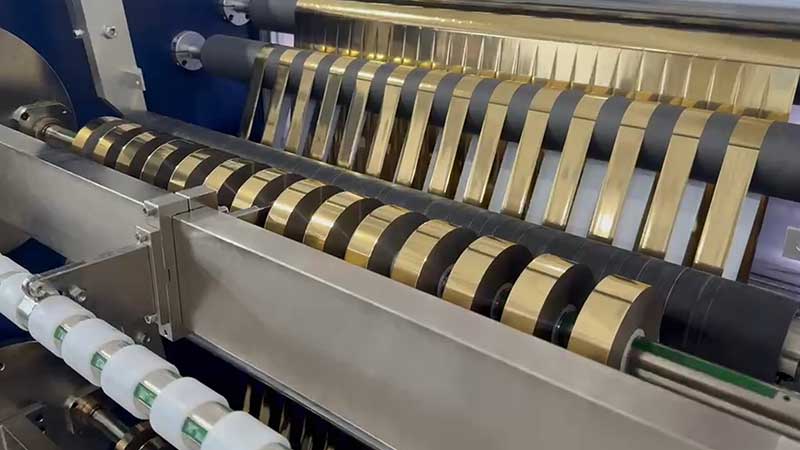
高級パッケージ、ラベル、装飾仕上げにおいてホットスタンピングが主流となる中、スリット加工された箔の品質は、後工程のスタンピング工程の歩留まりを直接左右します。2026年には、ホットスタンピング箔スリット加工機の市場は大きく成熟しましたが、その成熟に伴い、技術構成、自動化レベル、価格帯の選択肢が広がり、仕様決定が難しくなっています。
このガイドでは、ホットスタンピング箔スリット加工機を評価するための体系的な枠組みを提供します。機械設計を左右する材料特性、優れた機械と問題のある機械を区別する主要なパラメータ、そして現代の注文パターンを収益性高く処理できるかどうかを決定する自動化機能について解説します。
素材を理解する:ホットスタンピング箔に特殊なスリット加工が必要な理由
機械の仕様を評価する前に、ホットスタンピング箔が標準的なフィルムや紙と根本的に異なる点を理解することが重要です。ホットスタンピング箔は、PETベースフィルム(通常12~25μm)、剥離層、顔料またはアルミ蒸着層、および接着層からなる多層ラミネートです。
この構造は、スリット加工時に特有の脆弱性を生み出す。
・緊張感薄いPET基材は過度の張力によって伸び、位置ずれやコーティングのひび割れを引き起こします。張力が不足すると、ロールが緩んで伸縮してしまいます。
・コーティングの脆弱性顔料層や金属層は、ローラーや刃物との接触によって容易に傷がつきます。特に、回折パターンを持つレーザー箔やホログラフィック箔は傷つきやすいです。
・粉塵の発生:スリット加工時の摩擦によって、微細なアルミニウム粉末とPET粉塵が発生する。これらを除去しないと、プレス加工時に「ピンホール」や「金色の斑点」が生じる。
これらの材料特性から、汎用フィルムスリッターではホットスタンピング箔に対して満足のいく結果が得られないことがほとんどであることがわかります。機械は、箔を優しく正確に扱うための特別な設定が必要です。

主要パラメータ1:スリット精度とエッジ品質
スリット加工の精度は、ホットスタンピング工程における箔の流れの安定性に直接影響します。スリット加工段階では無視できると思われる幅の誤差も、後工程で位置ずれ、箔の破損、またはパターンの不完全といった問題として現れることがよくあります。
確認すべき事項:
・幅の許容範囲2026年のエントリーレベル構成では、±0.05mm以内の精度が求められる。品質重視の運用では±0.02mmを目標とし、ハイエンドの偽造防止アプリケーションではさらに厳密な精度管理が必要となる場合がある。
・端面の整然性巻き戻し後、完成したロールの端面のずれは±0.2mm以内に収まる必要があります。端面の品質が悪いと、ロールがずれたり、スタンピングマシン上でのトラッキングが悪くなったりします。
・エッジの品質切断面は平らで滑らかであるべきで、バリ、白い縁、伸びによる変形、微細なひび割れがあってはならない。
実践的な検証のヒント試し切りを行う際は、最も加工が難しい材料(最も薄く、最も繊細なコーティング材)を用意し、拡大鏡で切断面を検査してください。理想的な結果は、毛羽立ちのない滑らかな断面です。細かいギザギザやバリがある場合は、機械的な精度が不十分であることを示しています。
コアパラメータ2:張力制御システム
張力制御は、平凡なスリッターと高性能なスリッターを分ける最も重要な要素として広く認識されています。箔押し加工には、業界関係者が「細心の注意」と呼ぶような丁寧な取り扱いが求められます。
張力制御が不十分な場合の問題点:
張力が強すぎると、PET基板が伸び、レーザー回折格子が損傷し、位置ずれが発生します。張力が弱すぎると、巻き戻し時にロールが緩んで伸縮したりずれたりします。さらに、最適な張力は巻き取りロールの直径が大きくなるにつれて変化するため、問題はより複雑になります。
適切なシステムとはどのようなものか:
• 閉ループ制御:この機械は、巻き出し、牽引、巻き取りそれぞれに独立した閉ループ制御を備えた高精度張力センサー(フローティングローラーまたはロードセル)を使用する必要がある。単純な開ループシステムでは、薄い箔には不十分である。
・張力精度:制御精度は±0.5Nまたは±5%以内、応答速度はミリ秒単位を求めてください。
・テーパー張力:巻き取り径が大きくなるにつれて、張力は設定された曲線に従って自動的に減少するはずです。これにより、狭いスリット加工時に層間滑りを引き起こす「内側がきつく、外側が緩い」現象を防ぐことができます。
・幅広材料用スリップシャフト厚み公差のある幅広ロールをスリット加工する場合、巻き取り軸上の独立したスリップユニットにより、気泡の発生や巻きムラを解消できます。
従来の磁性粒子ブレーキ方式は中低速域では依然として有効ですが、高速動作や極薄材料の加工においては、閉ループサーボ張力制御が事実上必須となります。

コアパラメータ3:切断システム構成
切断機構は、刃先の品質とメンテナンス要件の両方を決定づける。主な構成は3種類あり、それぞれ異なる材料特性に適している。
せん断切断(円形刃)
箔押し加工には、一般的にせん断式円形刃スリットが推奨されます。この方法は、ハサミのように機能する上下の円盤状刃を使用し、カミソリ刃よりも粉塵が少なく、刃の寿命も長く、よりきれいな切断を実現します。ハサミのような動作により、材料を変形させる「締め付け」ではなく、真のせん断が行われます。
薄い箔(12~30μm)の場合、刃の上部角度は15°~20°が推奨されることが多い。刃の材質は耐摩耗性を考慮して超硬合金またはセラミックコーティングされたものを使用するべきである。通常の炭素鋼は数キロメートル切断しただけで切れ味が鈍くなり、バリが発生する。
カミソリ刃のスリット
カミソリの刃は安価で、狭い幅の加工に適していますが、厚い箔では粉塵やバリが多く発生します。そのため、経済的な構成や、セキュリティスレッドなどの特定の狭い幅の用途に限定して使用するのが最適です。
エアナイフ(非接触式)スリット加工
レーザー箔やホログラフィック箔のように表面の微細構造が繊細な素材の場合、刃やローラーがわずかに接触するだけでも傷がついてしまうことがあります。エアナイフスリットは、高圧空気を用いて材料に物理的に接触することなくスリット加工を行うため、刃による傷を完全に排除できます。これは、最も繊細な素材向けに用いられる、ハイエンドで高価な加工方法です。
主要パラメータ4:ガイドローラーと機械的剛性
箔の表面に接触するローラーはすべて、コーティングを損傷する可能性のある傷や微細な振動の原因となります。高精度スリット加工を長年の生産期間にわたって維持できるかどうかは、機械的な「基本原理」によって決まります。
ローラーの仕様は需要に応じて調整されます。
・表面仕上げガイドローラーはすべて、表面粗さRa≦0.05μmの超鏡面仕上げにする必要があります。これにより、繊細なコーティングの傷つきを防ぎます。
・動的バランスローラーは、高速時にホットスタンピング層を損傷する高周波の微小振動を回避するために、動的バランス調整(通常はG2.5グレード)を受ける必要があります。
・カッターシャフトの剛性カッターシャフトの振れは0.01mm以内に抑える必要があります。シャフトの剛性が不十分だと、幅広の機械ではシャフトの中央部がたわみ、切断が不完全になる原因となります。
主要パラメータ5:粉塵除去と静電気除去
スリット加工の際、切断面の摩擦によって微細なアルミニウム粉とPET粉塵が発生します。この粉塵が箔の表面に付着すると、ホットスタンピング工程で「ピットスポット」や「ゴールドスポット」が発生し、製品の不良品となる原因となります。
切断ゾーン付近に専用の吸引口を備えた一体型集塵システムは不可欠です。一部の先進的な機械では、特殊な角度の円形刃と集塵システムを組み合わせることで、運転中の粉塵発生をほぼゼロに抑えています。
静電気の除去も同様に重要です。静電気の蓄積は埃を引き寄せ、スリットストリップがローラーや他のストリップに付着して巻き取りを妨げる原因となります。帯電防止ブラシまたはイオン化バーを、材料搬送経路の重要な箇所に配置する必要があります。

自動化と段取り替え効率:2026年に向けた必須事項
2026年におけるホットスタンピング箔の受注状況は、仕様が従来の数種類から数十種類にまで急増する一方で、1回のロットサイズが数万メートルから数百メートル、あるいは数十メートルへと激減しているという現実を突きつけている。もし1回の設備切り替えに30分以上のダウンタイムが必要となる場合、小ロット注文では利益を上げることは不可能となる。
自動工具位置決め
手動による工具位置決めは時間がかかり、人為的ミスが発生しやすい。サーボ駆動による自動工具位置決めでは、オペレーターがHMIに希望のスリット幅を入力するだけで、工具ホルダーが自動的に正しい位置に移動するため、注文変更時間を15分から3分未満に短縮できる。
油圧式または空気圧式工具ロック
これらのシステムは、すべてのブレードグループに均一な圧力を確保し、高速運転中の軸方向のずれを防ぎ、一定のスリット幅を保証します。
評価すべきクイックチェンジ機能:
・シャフトレス巻き出し機構と油圧リフトにより、大型ロールの高速積載が可能
・レーザー式コア位置決めガイドにより、紙/プラスチック製コアを迅速にセットアップできます。
・異なる素材や幅に対応した張力パラメータの自動呼び出し
仕様を生産現場の状況に合わせる
主な製品が幅の狭い完成品(たばこパッケージ、酒類ラベル、セキュリティスレッドなど)の場合、スリット幅の最小値は必須要件となります。業界標準の最小値は20~30mm程度ですが、一部の機械では8mm幅の狭幅切断に対応するオプションモジュールが用意されています。高級パッケージへのマイクロテキストのホットスタンプ加工では、幅の許容誤差をより厳密に管理する必要があります。
レーザー箔やホログラフィック箔を加工する場合エアナイフによるスリット加工、または極めて材料に優しい加工が可能な機械の使用は必須です。標準的なせん断切断では回折パターンに傷がつき、目に見えない歩留まりの低下を招く可能性があります。
注文内容が多種多様である場合少量生産、自動工具位置決め、迅速な段取り替えといった機能は、スリット加工の精度と同等に重視されるべきである。少量生産における利益は、注文間のダウンタイムを最小限に抑えることにかかっている。
連続大量生産を行う場合クローズドループサーボテンション制御、信頼性の高い集塵機能、そして安定したブレード寿命が最優先事項となります。振動、電流、温度を監視して工具の摩耗やベアリングの故障を予測する予知保全機能を備えた機械を検討してください。
コストに関する考慮事項と市場環境
2026年のホットスタンピング箔スリット加工機市場は、幅広い価格帯に及ぶと見込まれます。基本的な用途には、手動工具位置決めとオープンループ張力制御を備えたエントリーレベルの構成が利用可能かもしれませんが、現代の箔製造における精度と段取り替えの要求には対応しきれないでしょう。クローズドループ張力制御と適度な自動化を備えたミドルレンジの機械は、一般的に性能と投資のバランスが最も優れています。フルサーボ駆動、自動工具位置決め、画像検査システムを備えたハイエンドの構成は、高額になりますが、要求の厳しい用途に必要な精度と効率性を提供します。
北米およびヨーロッパの購入者にとって、サプライヤーの状況は、スリッターモジュールおよび完成システムの実績のあるメーカーに加え、技術力とサポート体制のレベルが異なるアジアのメーカーからの輸入オプションも含まれる。
最後に、以下のことをお勧めいたします。機械の導入を決定する前に、必ずご自身の材料を使って試し切りを行ってください。ノギスで幅のばらつきを測定し、拡大鏡で切断面を検査してください。少なくとも500メートル以上の連続運転データを確認し、加速、減速、ロール方向の変化時の精度安定性に特に注意してください。これらの実地試験で優れた性能を発揮する機械は、カタログの仕様が記憶から薄れてしまった後も、長期間にわたって信頼性の高いサービスを提供してくれるでしょう。
 工場に最適なホットスタンピング箔スリッター機の選び方2026年10月5日ホットスタンピング箔スリッター機の選定ガイド:張力制御が鍵2026年9月28日
 ホットスタンピング箔スリット機の選び方とは?まず、以下の3つのパラメータを見ていきましょう。2026年9月28日
 ホットスタンピング箔スリット機の選定:幅と速度をどのように組み合わせるか2026年9月28日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
