適切なホットスタンピング箔スリット機を選ぶことは、工場にとって最も重要な設備投資の一つです。材料の特性と生産ペースに合ったスリット機は、幅広の原反を完璧な仕上がりの箔片へと加工します。一方、不適切なスリット機はバリや傷を発生させ、稼働停止時間を頻繁に招き、高価な箔を無駄にし、利益率を低下させる原因となります。
このガイドでは、材料の適合性、切断方法、張力制御、自動化レベルという4つの実用的な側面から、意思決定を分析します。
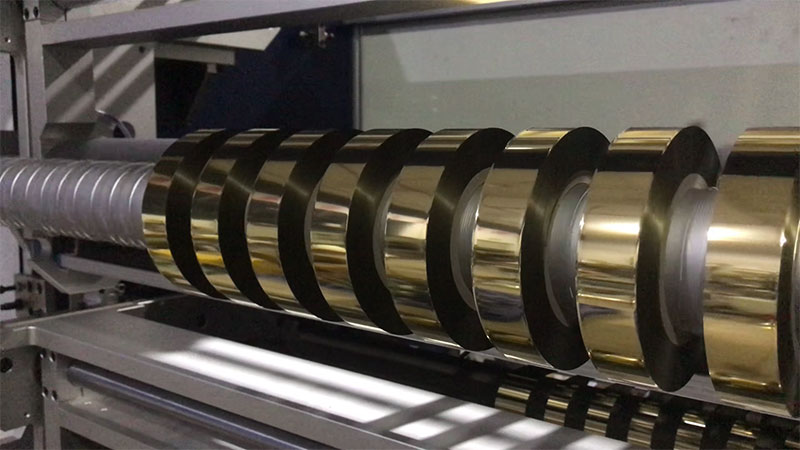
機械の仕様書ではなく、材料から始めましょう
ホットスタンピング箔は単一の製品ではありません。その構造(通常はPETベースフィルムに剥離層、着色層、接着剤層が積層されている)は、紙や一般的なフィルムよりも取り扱いに非常に敏感です。最も頻繁に加工する箔の種類によって、設備の優先順位が決まります。
標準的なカラー箔最も扱いやすい素材です。張力変動に対する耐性が適度で、円形刃によるスリット加工と基本的な静電気除去を行う標準精度機器との相性も良好です。
レーザー箔およびホログラフィック箔最大の課題は、これらの材料の表面に存在する微細な回折構造です。この構造は、わずかな接触でも容易に傷がついてしまいます。そのため、これらの材料の加工には、エアナイフ(非接触)スリット加工がほぼ必須となり、材料搬送経路上のすべてのガイドローラーは、微細な摩耗を防ぐために鏡面研磨する必要があります。
薄型箔(12~19μm)優れた張力制御が求められます。張力がわずかに高すぎると、ベースフィルムが永久的に伸びてしまい、後工程で位置ずれが発生します。張力が低すぎると、巻き取り層間に空気が閉じ込められ、伸縮や層間滑りが生じます。
粘着剤を多く含む、またはプラスチック製のホイル刃先に糊が付着しやすい。テフロンコーティングされた刃と鏡面仕上げのローラーが糊の付着を防ぎ、精密に調整されたマイクロテンションシステムが、接着剤を早期に活性化させるような伸びを回避する。
機械モデルを比較する前に、実際の材料特性(一般的な厚さ範囲、基材フィルムの種類、表面感度、製造に必要な最小幅など)を記録しておきましょう。この情報をすべてのサプライヤーのデモンストレーションに持参してください。

切断方法:刃先の品質を左右する選択
切断機構は、バリの発生、粉塵の発生、および刃の寿命を直接制御します。主なアプローチは3つあり、それぞれ異なる生産プロファイルに適しています。
せん断切断(円形刃)ホットスタンピング箔の主流は依然としてこの方式です。上下のディスクブレードはハサミのように機能し、粉塵を最小限に抑えながらきれいな切断面を実現します。ブレードの寿命は比較的長く、幅広い厚さに対応できます。ただし、機械的な構造が複雑になるという欠点があります。特に800mmを超える幅では、シャフトの中央部のたわみによって切断が不完全になる可能性があるため、カッターシャフトの剛性が非常に重要になります。
カミソリ刃のスリットは経済的な選択肢です。幅の狭い用途や少量生産に適しています。ただし、カミソリの刃は厚い箔では粉塵やバリが多く発生し、刃の交換頻度も高くなります。標準的な包装用箔を少量生産する工場にとっては、コスト意識の高い選択肢として依然として有効です。
エアナイフ(非接触式)スリット加工高圧空気を用いて材料を分離するこの方法は、刃による傷を完全に排除するため、繊細な表面構造を持つレーザー箔やホログラフィック箔にとって唯一安全な選択肢となる。欠点は、初期費用が高いことと、主に薄板に適していることである。
標準箔と特殊箔を混在させて使用する工場にとって、刃の交換が簡単なシャーカット機は、汎用性と刃先の品質の最適なバランスを提供します。
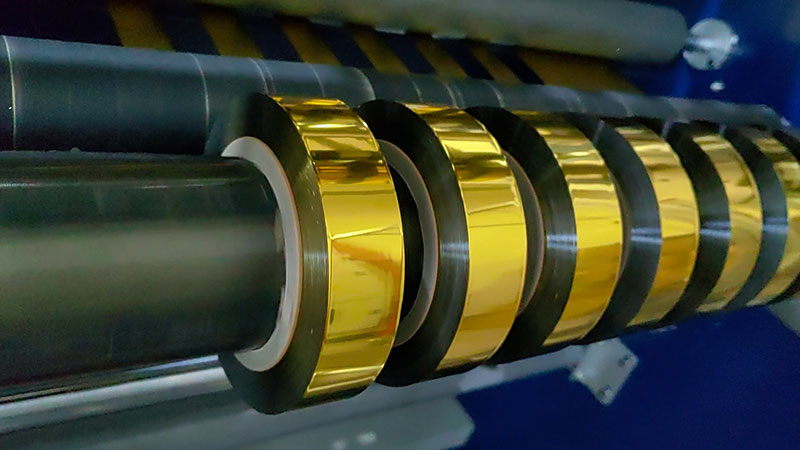
張力制御:品質を左右する目に見えない要素
優れたスリッターとそうでないものを分ける技術仕様があるとすれば、それは張力制御でしょう。ホットスタンピング箔は許容範囲が狭く、わずかな張力のずれでも、伸び、しわ、または伸縮といった不具合が生じ、それらはホットスタンピングプレスで初めて明らかになります。
磁性粉末システムエントリーレベルおよび中速機(100m/分未満)では依然として一般的である。これらはシンプルでコスト効率が良いが、直径の変化への応答が遅い。生産速度が約200m/分を超えると、オープンループ張力制御では急速に変化する巻き出し径と巻き取り径に対応できなくなる。
クローズドループサーボテンション制御高速かつ薄型材料用途における標準規格です。高精度センサーとフローティングダンサーローラーによりリアルタイムのフィードバックが得られ、加速時や減速時でも張力を±1%以内に維持します。12μmの極薄PETの場合、このレベルの制御は贅沢品ではなく、販売可能なフィルムとスクラップの分かれ目となります。
テーパー張力制御巻き取り側においても同様に重要です。完成したロールの直径が大きくなるにつれて、巻き取り張力は設定された曲線に従って減少させる必要があります。テーパー張力がない状態では、内層が潰れてしまい、「菊芯」欠陥や、狭いスリット加工時の層間滑りが発生します。
機械を評価する際には、張力制御の精度に関する仕様を確認し、最も薄く、張力に敏感な素材を使ったデモンストレーションを依頼してください。

自動化:機械知能を注文プロファイルにマッチングさせる
ホットスタンピング箔製造の経済性は変化した。注文仕様は数種類の標準幅から数十種類のバリエーションへと急増し、ロットサイズは数万メートルから数百メートルへと減少した。今や、段取り替えのスピードは、スリット加工の精度と並んで収益性を左右する重要な要素となっている。
自動工具位置決めこの課題に直接対処します。従来は15分以上かかり、人為的ミスが発生しやすいブレードホルダーの手動位置調整が一般的でしたが、この方法ではオペレーターがHMIに目標幅を入力するだけで、サーボ駆動のホルダーがプログラムされた位置に移動します。これにより、段取り替え時間は3分未満に短縮され、寸法精度も向上します。
生産レシピ管理繰り返し行う作業のパラメータ(張力プロファイル、速度設定、ブレード圧力など)を保存し、瞬時に呼び出すことができます。これにより、設定ミスが減り、シフト交代がスムーズになります。
ほこりや静電気の除去スリット加工時の摩擦によって微細なアルミニウム粉とPET粉塵が発生します。これらの粉塵が箔の表面に付着すると、ホットスタンピング時にピットマークや金色の斑点が生じます。切断ゾーン付近の効果的な集塵システムと、材料搬送経路に沿った帯電防止ブラシにより、表面品質を保護します。
デジタル製造システムを導入している工場では、OPC UAまたはMQTTプロトコルをサポートする機械を探しましょう。これにより、生産データをMESまたはERPプラットフォームに取り込むことができ、リアルタイム監視や予知保全が可能になります。

実践的な評価フレームワーク
見積もりを依頼する際は、以下の質問を中心に比較検討してください。
材料試験サプライヤーは、お客様の箔と全く同じ種類(同じ厚さ、同じ表面処理、同じ最小幅)の箔をカットできることを実証できますか?スリットの端に拡大鏡を当て、ロールの複数の箇所でノギスを使って幅のずれを測定してください。
張力検証張力精度仕様と閉ループ制御の証拠を求めてください。高速加工や薄板加工の場合は、テーパー張力調整能力を確認してください。
切り替え時間デモ機で幅変更にかかる時間を計測してください。注文内容が多種多様な場合は、自動工具位置決め機能はアップグレードではなく、必須要件となるべきです。
粉塵対策:集塵設計を確認してください。集塵ポイントは切断ゾーンに配置されていますか?機械は巻き出し側と巻き取り側の両方に静電気除去機能を備えていますか?
サービスとスペアパーツ刃の入手可能性、再研磨サービス、技術サポートの対応時間は、購入価格と同様に総所有コストに影響します。推奨される刃の再研磨間隔と、サプライヤーが交換プログラムを提供しているかどうかを尋ねてください。
最適なホットスタンピング箔スリット機とは、宣伝されている速度が最も速いものや価格が最も安いものではなく、材料の実情、注文内容、品質基準に合致するものです。最も薄い箔でも毎分200メートルの速度で綺麗にカットでき、段取り替えも3分で済む機械は、特殊注文のたびにスクラップが発生する毎分500メートルの機械よりも優れた性能を発揮します。
 ホットスタンピング箔スリッター機の選定ガイド:張力制御が鍵2026年9月28日
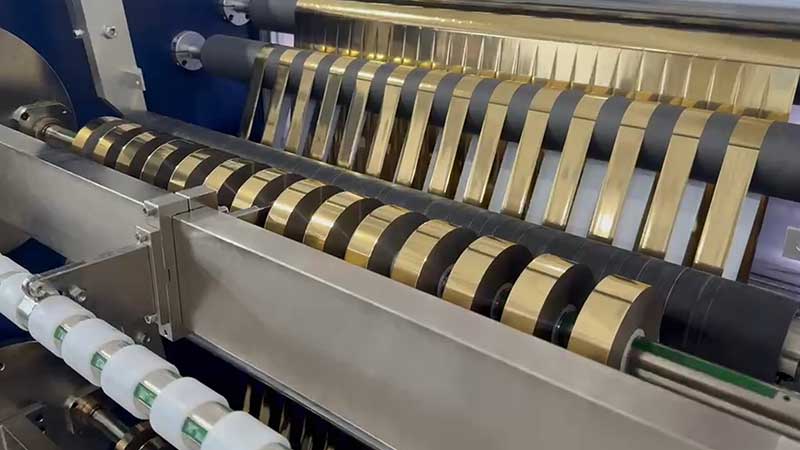 ホットスタンピング箔スリット機の選び方とは?まず、以下の3つのパラメータを見ていきましょう。2026年9月28日
 ホットスタンピング箔スリット機の選定:幅と速度をどのように組み合わせるか2026年9月28日ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
