ホットスタンピング箔スリット機を選ぶ際に重要なのは、刃のブランドや本体重量を比較することではなく、極薄材料に対応できる張力制御システムを選ぶことです。ホットスタンピング箔の総厚は通常12~30ミクロンで、PETベースフィルム、剥離層、着色層、アルミコーティング、接着層から構成されており、各層は機械的応力に対する感度が異なります。張力が高すぎると、ベースフィルムが伸びて変形し、その後のスタンピング精度が低下します。張力が低すぎると、巻き取りが緩んで外れ、機械に取り付けた瞬間に切れてしまいます。張力がわずかに変動するだけでも、コイルが数リング分も締めたり緩んだりし、いずれも品質上の問題となります。業界には「3段階のアイロンがけで70%の切断」という格言があります。スリット工程における張力制御は、その後のホットスタンピング工程の歩留まりを直接左右します。
「常に張力を維持する」という考え方を捨て、テーパーをコントロールすることが肝心だ。
モデルを選択する際によくある落とし穴は、固定張力値を習慣的に設定して、それを無視してしまうことです。しかし、スリット加工中は直径が変化し続けます。巻き出しコイルの直径は小さくなり、巻き取り直径は大きくなります。張力が一定だと、巻き戻し時に外層が内層に常に押し付けられ、最終的に内側のリングにしわが寄って「菊の芯」のような形状になり、大きなロールの底部が過度に伸びたり、破損したりする可能性があります。
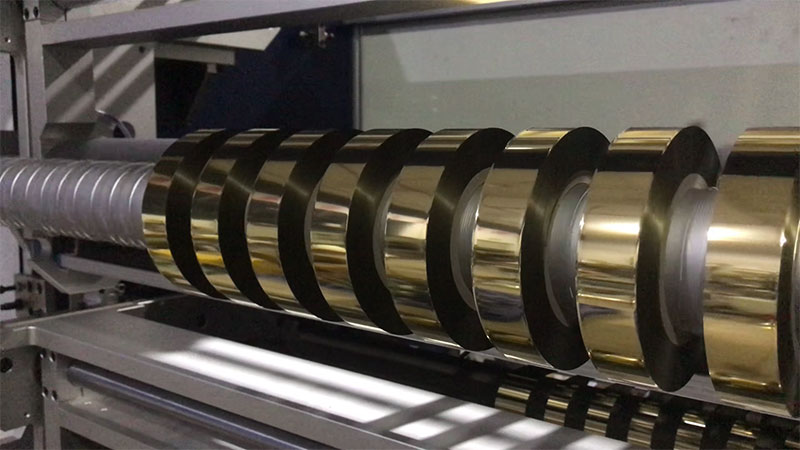
テーパー張力制御は基本機能であり、付加機能ではありません。張力は、ロール径が大きくなるにつれて、あらかじめ設定された曲線に従って減少する必要があります。最初は、ロールコアが平坦で適合するように低い張力を使用し、中間部では安定した層間圧力を維持し、最後では外側のリングの重量を補償するために張力を徐々に下げます。テーパー係数は通常0.5~0.8に設定され、初期張力は材料の破断張力の8~12%に設定され、最終張力は初期値の40~70%に減少します。ホットプレスのような薄くて弱い材料の場合は、テーパーは60~80%にすることが推奨されます。テーパー張力制御を適用することで、端面が不均一な製品の不良率を40~60%削減できます。テーパー機能のない機械は、センサーがどれほど高価であっても、モーターがどれほど優れていても、切り出された箔ロールは「時限爆弾」です。
閉ループは通過ラインであり、精度は設定ではなく変動に依存する。
張力制御システムは、開ループ式と閉ループ式に分けられます。開ループ制御は、実際の張力に関係なく、あらかじめ設定された値に基づいて出力します。一方、閉ループ制御は、センサーを使用して実際の張力をリアルタイムで検出し、動的補正のためにコントローラーにフィードバックします。ホットスタンピング箔のスリット加工には、閉ループ式スリット加工を使用する必要があります。これが基本です。
閉ループシステムは、張力センサー(センシングを担当)、PIDアルゴリズムで調整量を計算するコントローラー、および動作を処理するアクチュエーターという3つの主要コンポーネントで構成されています。アクチュエーターの選択に関して言えば、磁性粉末クラッチは比較的低コストですが、一般的に精度は平均的で応答が遅く、内部の緩みや外部の締め付けが発生しやすいという欠点があります。一方、サーボモーターは高精度かつ高速な応答を実現し、より複雑な制御アルゴリズムを可能にするため、極薄ホットスタンピング箔やレーザー箔などの特殊コーティング材料に対してより信頼性の高い選択肢となります。
機種を選ぶ際は、「張力設定範囲」だけでなく、張力変動範囲にも注目してください。高品質な機器は設定値の±3%以内に変動を制御でき、ハイエンド機種では±0.5Nの精度を実現できます。この指標によって、ホットスタンピング箔ロールが「同時に張力が高く緩い」状態なのか、「芯から表面まで均一」なのかが判断できます。
スリット刃は「変動ゼロゾーン」にある必要がある。
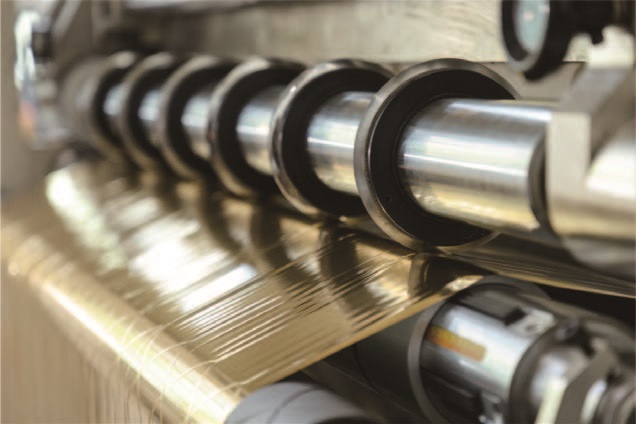
張力制御は、単に巻き戻しと巻き取りだけではありません。スリット刃の材料が張力の変動によって揺れると、刃は「のこぎり」のように切断し、微細なギザギザが生じます。これが金箔の端が剥がれたり、箔が破損したりする根本的な原因です。
最新のハイエンドスリッター機は、マルチゾーン独立張力制御を採用しています。巻き出しゾーン、牽引ゾーン(スリッター刃の前後)、巻き取りゾーンはそれぞれ独立した閉ループ制御を備えています。フローティングローラーや張力センサーによって、切断領域外の張力変動を遮断し、スリッター刃付近の材料が「張力変動ゼロ」の状態を維持します。機種選定の際には、メーカーに直接「スリッター刃の前後に独立した張力遮断設計はありますか?」と問い合わせることができます。もしない場合、薄い材料の切断端が粗くなる可能性が大幅に高まります。
加速時と減速時の「動的補償」が、フォイルの破損率を決定する。
スリット加工機が始動、加速、減速、停止する瞬間は、最も激しい張力変動が生じる時です。速度変化によって生じる慣性衝撃が補償されない場合、それはフィルムに直接作用します。12ミクロンのPET基材フィルムは髪の毛よりも薄く、一度の張力スパイクで破断してしまう可能性があります。
優れた張力制御システムは、サーボモーターの応答周波数と制御アルゴリズムの品質に応じて、全速加速時の張力変動を±3%以内に抑えることができます。購入時には、静的パラメータを見るだけでなく、サプライヤーに加速時と減速時の張力曲線を実演してもらう方がはるかに有益です。定速運転時の張力安定は基本中の基本ですが、真価が問われるのは加速、減速、そして急停止の瞬間です。
多軸巻線:スリップシャフトにより、「一方のコイルを締めると、もう一方のコイルが緩む」という問題を解決します。
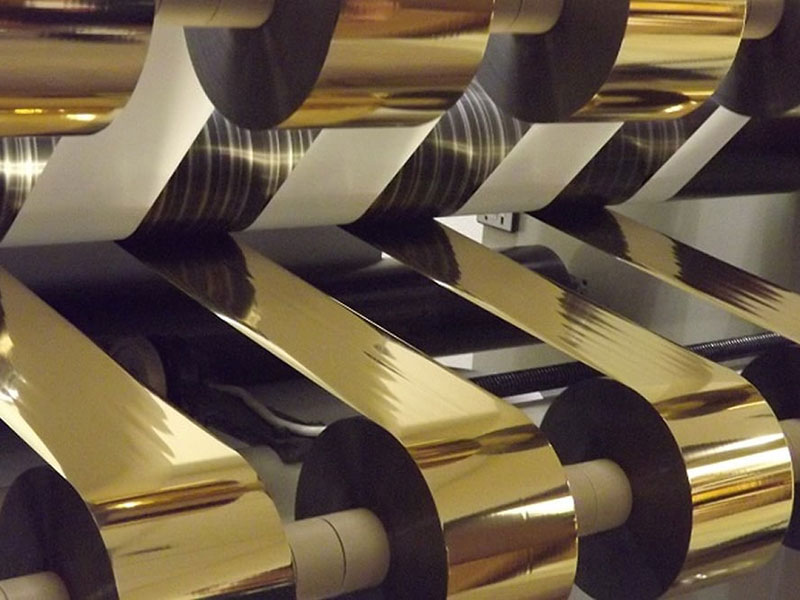
スリット加工機が複数の細いロールを同時に巻き取る際、ロール間の材料の厚みのわずかな違いが蓄積され、張力差が大きくなります。厚みのばらつきは、ストリップ間の巻き取り速度の差を引き起こし、一部のロールはきつく巻き取られ、他のロールは緩くなり、端面が不均一になり、ひどい場合には過剰な張力によって廃棄処分につながります。
スリップシャフトは、この問題に対する実用的な解決策です。スリップリングの滑りの原理を利用して各巻取りステーションの張力を個別に調整することで、シャフト上の複数のロールが芯から外層まで均一な張力で巻かれるようにします。狭幅ストリップのスリット加工においては、スリップシャフトは材料の厚みの不均一性によって生じる緩みや締め付けの問題を効果的に防止します。狭幅スリット加工が頻繁に求められる場合は、スリップシャフトを選定基準の一つとして検討すべきです。
試し切り検証:仕様がどんなに素晴らしくても、ロールを実際に切って確認するのが一番です。
スリット加工機の張力制御が強すぎるかどうかを判断する唯一の確実な方法は、実際に材料を使って機械をテストすることです。スリット加工後のフィルム端面の平坦性に注目してください。フィルムロールの端面を手で押して、芯が柔らかく外層が緩んでいる場合は張力が不足しています。フィルムロールが硬く、端面が「ベルマウス」状になっている場合は、張力が強すぎることを示しています。可能であれば、高倍率の顕微鏡を使用して切断面を検査し、肉眼では検出しにくい微細な亀裂やバリがないか確認してください。
ホットスタンピング箔スリット機の選定は、単にパラメータを積み重ねるだけではありません。精度はどれだけ細かく切断できるかを決定し、張力はどれだけ安定して切断できるかを決定します。この2つがうまく連携して初めて、その後のスタンピング工程で真に「ミリ単位の芸術」を実現できるのです。この2つのうち、張力制御の方がより根本的な要素です。張力制御によって、材料が良好な状態でホットスタンピング機に届くかどうかが決まり、スリット工程で変形のリスクが生じるのを防ぐことができるからです。
 ホットスタンピング箔スリット機の選び方とは?まず、以下の3つのパラメータを見ていきましょう。2026年9月28日
 ホットスタンピング箔スリット機の選定:幅と速度をどのように組み合わせるか2026年9月28日
 ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日ホットスタンピング箔スリッター機選定ガイド(2026年版)2026年9月24日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
