ホットスタンピング箔スリット機を選ぶ際に最もよくある間違いは、「最高速度」と「価格」だけを重視してしまうことです。定格速度が500m/分の装置でも、張力制御システムが基準を満たしていない場合、実際の運転では200m/分すら維持できない可能性があります。また、10万元以上安い機械でも、スリット精度に糸の半分程度の差があり、1年間で無駄になる箔の量で価格差を埋め合わせてしまうこともあります。
ホットスタンピング箔は厚さわずか4~30μmと薄く、脆く、張力に非常に敏感です。一般的なスリット加工機では、わずかなエッジのずれや位置ずれが生じる可能性があり、最悪の場合、ロール全体が廃棄されることもあります。選定の鍵は、スリット加工の品質を真に左右する3つの要素、すなわちスリット精度、張力制御、およびツールシステムを把握することです。
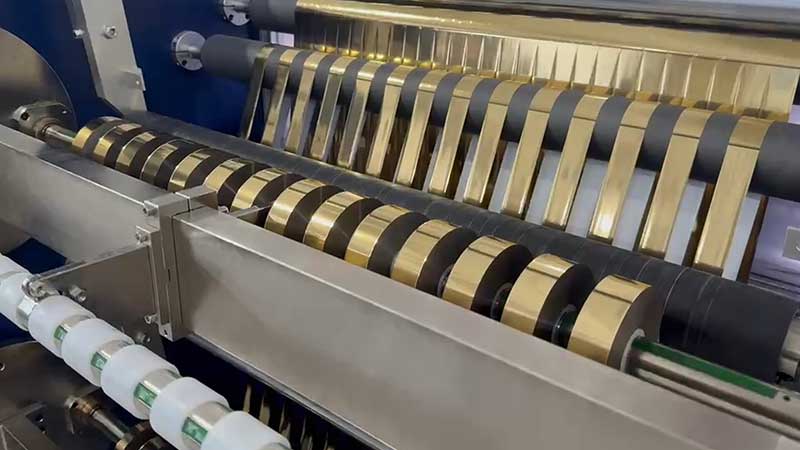
パラメータ1:スリット精度—ホットスタンピング位置合わせの下限を決定します
スリット加工の精度は厳しい要件であり、妥協は許されません。一般的なホットスタンピング製品では約0.3mmの誤差が許容されますが、高級パッケージ、タバコのパッケージ、高級ラベルなどの分野では、スリット加工の精度は±0.1mm以内、一部の高級モデルでは±0.05mmまで達する必要があります。この精度を満たせない場合、ホットスタンピング中に位置ずれや白浮きが発生し、製品全体が廃棄処分となります。
正確さを保証するものは何か?重要なポイントは2つある。
駆動システムがサーボ式かどうか。サーボモーター駆動は、従来の可変周波数制御よりも高速かつ高精度に応答し、ミクロンレベルで調整可能なツールホルダーと組み合わせることで、各ブレードが指定された位置に正確に着地します。
本体の剛性は十分ですか?高剛性の鋳鉄または合金鋼製の本体は、高速運転時の振動を効果的に吸収します。刃軸の半径方向振れが0.02mmを超えると、切断深さが変動し、浅くなり、波状のエッジが形成されます。購入時には、ダイヤルゲージを使用して刃軸の振れを測定するよう依頼できます。振れが大きい機器は、高速運転時に精度が「ドリフト」する傾向があります。
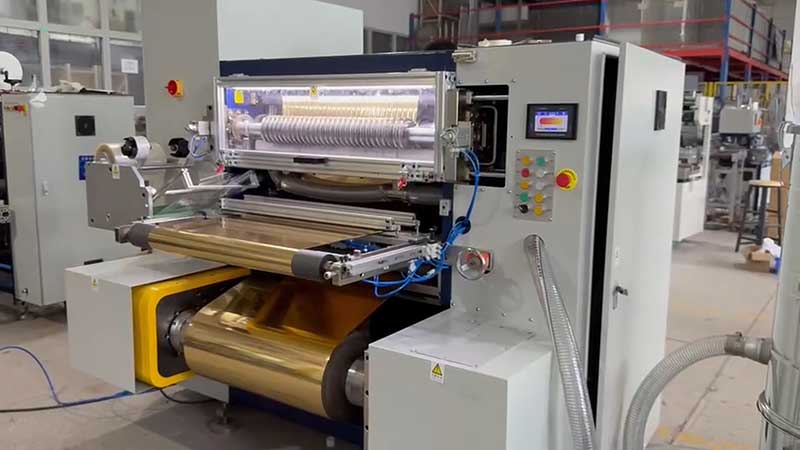
パラメータ2:張力制御 ― 薄板スリット加工の「生命線」
ホットスタンピング箔の基材はPETフィルムで、厚さは髪の毛よりも薄い12μmです。張力が少しでも高すぎると、基材フィルムが伸びて変形し、ホットスタンピング時の位置合わせが不正確になります。逆に張力が少しでも緩いと、フィルムが丸まったり、しわになったり、バランスが崩れたりする可能性があります。スリットサイズや端面のずれの問題の90%以上は、張力制御に起因しています。
張力システムの品質を判断するには、次の3つの構成を検討してください。
完全閉ループサーボ制御かどうか。開ループ制御では反応が遅れ、加速時や減速時に大きな張力変動が生じる。完全閉ループシステムはセンサーを用いてリアルタイムフィードバックと動的調整を行い、張力変動を設定値の3%以内に抑える。
テーパー張力技術が利用可能かどうか。巻線径が大きくなるにつれて、張力は比例して減少する必要があります。そうでない場合、外層が内層によって押し出され、アルミニウム層の転写や付着を引き起こす可能性があります。ホットスタンピング箔の場合、テーパー張力は完成ロールの変形を防ぐためのコア技術です。
巻き戻し軸がスリップシャフト式か空気膨張式かによって、巻き取り方法が決まります。複数のスピンドルを同時に巻き取る場合、芯線の厚みのわずかな違いによって巻き取りの締め具合が不均一になることがあります。スリップシャフト式では、各巻き取りステーションが独立してスライドおよび調整できるため、内側と外側の巻き取りの締め具合の不均一という問題を解決できます。
もしある装置が「最高速度」だけを謳い、張力制御の精度やテーパー曲線について言及していない場合、基本的にその装置はホットスタンピング箔を理解していないと結論づけることができる。
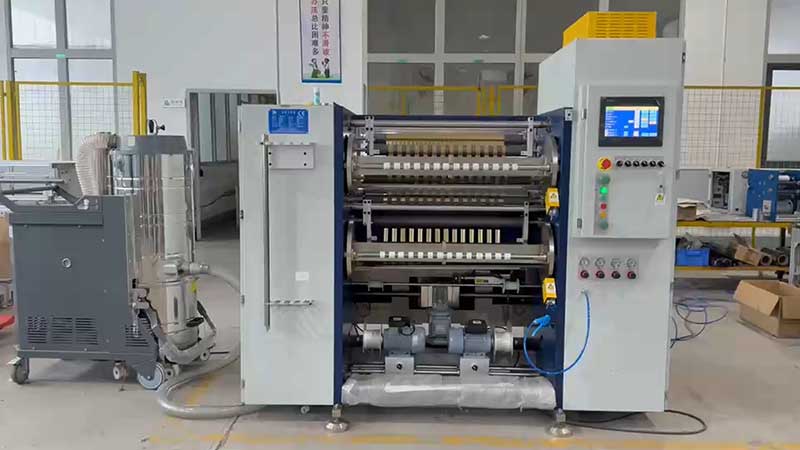
パラメータ3:ツールシステム ― トリミング品質の究極の実行者
ホットスタンピング箔の表面には糊層があります。通常の刃は長期間使用すると糊が付着して切れ味が悪くなり、切断面は「切断」されるのではなく「押し広げられる」ため、必然的にバリや箔粉が発生します。ホットスタンピングの圧力下で発生するバリは「金箔の縁の欠陥」として直接現れ、フィルム表面に落下したアルミ粉は「金箔の刻印斑点」を形成します。
ツールシステムの選び方:
好ましくは円形刃によるスリット加工。上下の円盤状刃はせん断加工されており、切断面は滑らかでバリがなく、刃の寿命が長く、高速スリット加工(300m/分以上)に適している。平刃(カミソリ刃タイプ)は摩耗しやすく、切断不良やフランジ形成の原因となる。
工具の材質としては、超硬合金またはダイヤモンドコーティングを選択してください。これらの材料は長寿命で、接着剤による固着も起こりにくいため、刃先は鏡面研磨が必要です。上下の刃の間の隙間と重なりは正確に調整できなければなりません。隙間が大きすぎると切削ができず、小さすぎると摩耗が早まります。
粉塵除去と静電気除去に重点を置いています。スリット加工では微細なアルミ粉塵とプラスチック粉塵が発生するため、接触式(ダストローラー)と非接触式(イオンエアナイフ)を組み合わせた粉塵除去システムを装備する必要があります。静電気除去ロッドは、コイルの放出箇所に設置され、静電気による粉塵のコイルへの吸着を防ぎます。
これら3つのパラメータをすべて考慮すると、実際には同じ原理が浮かび上がってきます。ホットスタンピング箔スリット機は汎用機ではなく、特殊な機械であるということです。一般的なフィルムスリット機の規格を適用すると、機械の購入費用は節約できますが、材料の廃棄や稼働停止による損失が発生します。
選定のための実践的なアドバイス:普段お使いのホットスタンピング箔の原型ロールを持参し、現場で1ロールをテストカットしてみてください。端面が鏡のように滑らかかどうか、高倍率の拡大鏡で切断面に微細な亀裂がないか、加速時と減速時の張力が安定しているかなどを確認してください。仕様書がどんなに素晴らしくても、実際にロール状にカットして、その性能を確かめてみてはいかがでしょうか?
 ホットスタンピング箔スリッター機の選定ガイド:張力制御が鍵2026年9月28日
 ホットスタンピング箔スリット機の選定:幅と速度をどのように組み合わせるか2026年9月28日ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日
 ホットスタンピング箔スリッター機選定ガイド(2026年版)2026年9月24日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
