ホットスタンピング箔のスリット加工は、ホットスタンピング工程の「喉」にあたります。スリット加工の品質が低いと、後工程のホットスタンピング機が頻繁に停止したり、箔が破損したり、位置ずれを起こしたり、ホットスタンピングパターンが不完全になったりする可能性があり、結果として高価なホットスタンピング箔材料が大量に高速で無駄になってしまいます。機種選定の際に最もよく聞かれる質問は、「この機械はどのくらいの幅を切断できますか?」「どのくらいの速度で稼働できますか?」です。しかし、スリット加工機が「同期」しているかどうかを真に決定するのは、単一のパラメータの絶対値ではなく、幅と速度の間のマッチングロジックなのです。

幅によって構造が決まる:剛性を高めるには幅が広く、精度を高めるには幅が狭い。
ホットスタンピング箔の幅は、細い線用のわずか数ミリメートルの細い帯状のものから、大型の段ボール用の1600mm幅のものまで幅広く、必要な設備も大きく異なります。
広幅スリット加工(通常800mm以上)における根本的な矛盾は、工具軸の変形に起因する。スリット幅が広くなるほど、工具軸は強い圧力下で中央部がわずかに曲がりやすくなり、「中央部は貫通せず、端部は位置ずれを起こす」という厄介な状況に陥りやすくなる。そのため、広幅モデルでは、本体の剛性と軸の強度を最優先し、厚肉合金鋼製壁パネルと大径ブレード軸を基本構成とする。例えば、1600mmクラスの装置では、高速回転時の安定性を維持するために、数トンもの重量が必要となる場合が多い。
50mm以下の狭幅スリット加工のロジックは全く異なります。狭幅ストリップは主に微細なパターンでのジャンプスタンピングに使用され、圧延時の端面の平面度と密着性が非常に重要となります。このような場合、手動ロックツールはロック力が不均一なため寸法誤差が生じやすく、油圧ロックツールや高精度スリップシャフトの方が信頼性が高くなります。注文仕様が頻繁に変更される場合、自動工具配置システムのメリットが明らかになります。幅の値を入力するだけで、工具ホルダが自動的に位置決めを行うため、注文変更にかかる時間を数時間から数分に短縮できます。
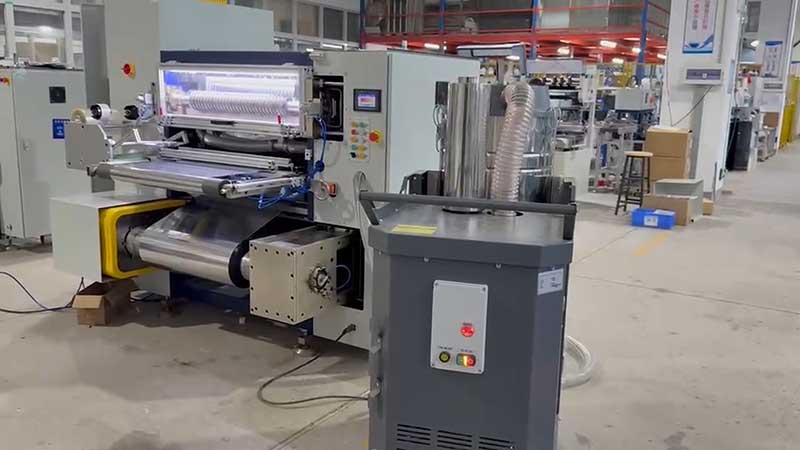
速度は固定速度によって決まります。サーボ制御はマッチングの前提条件です。
速度は単なる処理能力の指標ではなく、駆動システムの構成レベルを直接左右する要素です。現在、ホットスタンピング箔スリット機の速度範囲は20m/分から500m/分以上まで幅広く、速度範囲によって張力制御方式が大きく異なります。
低速経済型装置(100m/分以下)は、構造がシンプルでコスト管理が容易なため、磁粉ブレーキやオープンループ張力制御を採用することが多く、小ロット生産、狭幅、低速のホットスタンピングマシンに適しています。しかし、速度が200m/分を超えると、オープンループ制御の応答速度が圧延径の変化に追いつかなくなります。巻き取り半径が小さくなったり大きくなったりするため、張力をリアルタイムで補償できない場合、薄い箔が伸びたり変形したり、巻き戻し中に緩んだりしわになったりする結果となります。
高速スリット加工(200m/分以上)には、完全自動のクローズドループサーボ張力制御システムが不可欠です。その基本原理は、巻き出しラインと巻き取りラインの速度差を正確に測定することで張力を設定することであり、フローティングローラーセンサーからのリアルタイムフィードバックにより、加速、減速、巻き取りの各段階で一定の張力を維持します。ハイエンドモデルでは、「テーパー張力制御」技術を採用しており、コイル径が大きくなるにつれて巻き取り張力を自動的に低下させることで、完成したコイルの内外の張力を均一に保ち、変形を防ぐことができます。
ホットスタンピング箔に一般的に使用される12μmの極薄PET基板の場合、張力制御の精度要件はさらに厳しくなります。張力が強すぎるとベースフィルムが永久的に伸びてしまい、ホットスタンピング時の位置合わせが不正確になります。張力が弱すぎると、巻き取り層の間に空気が閉じ込められ、アルミ層が転写されたり、くっついたりする原因となります。スリット速度の速い装置がサーボ駆動装置や張力制御アルゴリズムに大きく依存しているのも、こうした理由からです。
幅と速度の間の相互制約
幅と速度を切り離して考えるだけでは不十分です。モデルを選ぶ際に最も落とし穴に陥りやすいのは、両者が交わる部分です。
幅広かつ高速な加工は、装置の総合的な性能を試す究極のテストです。幅が広くなると慣性モーメントが大きくなり、横方向の張力分布が不均一になります。一方、高速になると、わずかな機械的振動や張力変動も増幅されます。幅1600mmのスリット加工機を毎分50mの速度で運転する場合、オープンループ制御でもかろうじて対応できる程度です。サーボ駆動や剛性ボディサポートなしで毎分300mを超える速度で運転する場合、スリット加工の品質を保証することはほぼ不可能です。
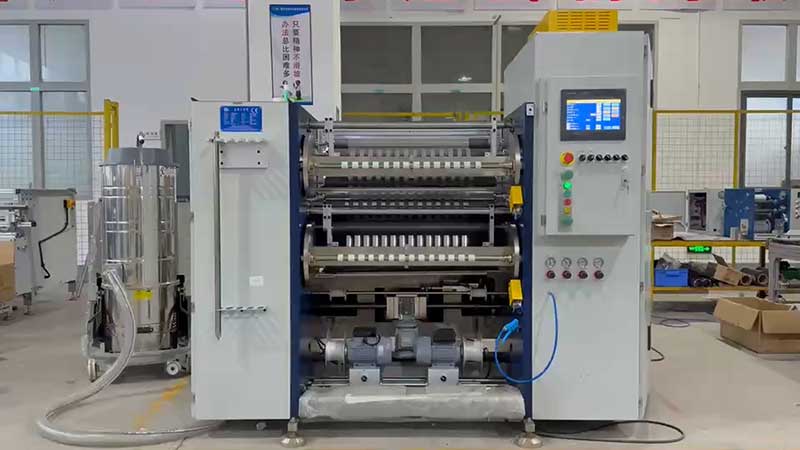
狭幅加工と高速加工の組み合わせは、工具のレイアウトと巻き取りに関する課題をもたらします。例えば、1インチのコア巻き取りの場合、狭い加工条件下では200m/分に制限される機種もありますが、3インチや6インチのシャフトでは300~500m/分の能力しか発揮できません。つまり、1インチのチップで狭幅加工の完成品を大量に生産する場合、公称の「最大速度」は実際の加工条件下では過小評価される可能性があるということです。
幅広かつ低速という組み合わせは一見矛盾しているように思えるかもしれませんが、特定の状況においては有効です。例えば、厚肉または高密度の特殊箔を加工する場合、刃の摩擦によって高温とアルミニウム粉塵が発生します。このような場合、速度を落とすことで切断品質と粉塵除去効果を確保できます。速度と精度のバランスを無視して高速化だけを追求すると、実際の生産速度が公称値を大きく下回ってしまうことがよくあります。
実践的な選定:要件に基づいて最適なソリューションを選定します
ステップ1:主力の幅範囲を明確にする注文内容が50mm以下の細いストリップ材に集中している場合は、精度と工具配置の効率が重要であり、幅の対応能力は主な焦点ではありません。1000mmを超える幅広の雌ロールを頻繁に扱う場合は、剛性と安定性を優先すべきであり、高速性には気を取られるべきではありません。
ステップ2:実際の動作条件下で速度を確認する重要なのは、巻き戻し、加速・減速、1インチの狭幅コア巻き取りといった実際の状況において、公称速度である毎分500メートルをどれだけ維持できるかという点です。機械試験においては、メーカーは500メートルを超える連続スリット加工における幅差データを提供する必要があり、特にコイル交換時や加速・減速時の精度に注意を払うべきです。
ステップ3:張力システムを速度レベルに合わせる。200m/分を超える高速運転では、クローズドループサーボテンションが不可欠であり、テーパーテンション制御は完成したコイルの変形を防ぐ上で重要です。予算が限られていて中速から低速モデルしか選択できない場合は、それらが少量生産や複数の仕様に対応するのに適していることを理解し、オープンループシステムで高速運転に挑戦しようとしないでください。
ステップ4:幅と速度の「ダウングレード条件」に注意する製造元に以下の点を問い合わせてください。最小スリット幅における最大速度はどれくらいですか?最大スリット幅でも張力システムは安定して動作しますか?これらの境界条件は、公称値よりも機器の真の性能をより正確に反映していることが多いのです。
ホットスタンピング箔スリット加工機の選定における本質は、幅、精度、速度という「不可能な三角形」の中で、製品構造に最適なソリューションを見つけることです。幅広部分は本体の剛性と張力の均一性に、狭幅部分は工具配置の精度と巻き取りの密着性に、そして速度は駆動システムと制御アルゴリズムのレベルに大きく影響します。これら3つのパラメータ間の相互関係を明確に理解することは、単にパラメータ表の数値を比較するよりもはるかに有意義です。
 ホットスタンピング箔スリッター機の選定ガイド:張力制御が鍵2026年9月28日
 ホットスタンピング箔スリット機の選び方とは?まず、以下の3つのパラメータを見ていきましょう。2026年9月28日ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日ホットスタンピング箔スリッター機選定ガイド(2026年版)2026年9月24日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
