ホットスタンピング箔のスリット加工は、マスターロールから完成ロールに至るまでのホットスタンピング箔製造工程における重要なステップであり、スリット加工の品質は、後工程のホットスタンピングパターンの精度と歩留まりに直接影響します。2026年には、小ロットのカスタムオーダーが主流となり、ホットスタンピング材料がより薄く、より繊細な領域へと進化するにつれ、スリット加工機の選定基準は大きく変化しています。本稿では、材料適合性、コアパラメータ、インテリジェント構成、コスト評価という4つの側面から、最新の選定フレームワークを提示します。
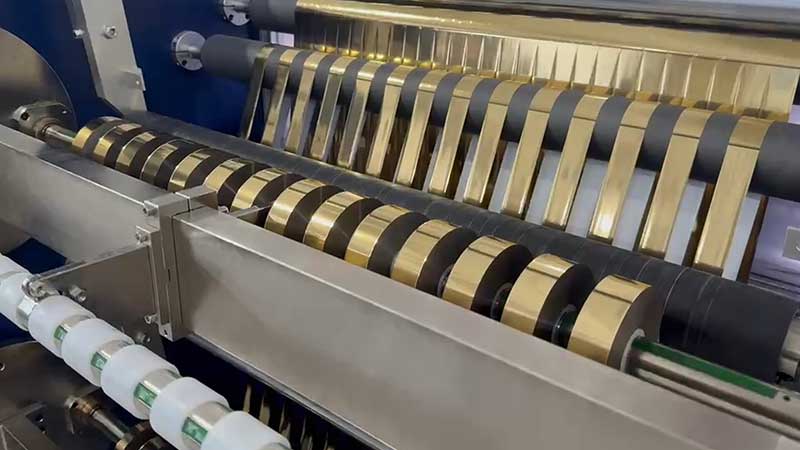
1. まず、何を切るのかを決めましょう
モデル選定の第一歩は、装置の仕様を見るのではなく、材料の特性を徹底的に理解することです。ホットスタンピング箔の物理的な構成、すなわちベースフィルム(通常はPET)、剥離層、着色層、アルミ蒸着層、接着層が、スリット加工に対する感度を決定します。
厚さと幅は基本的なパラメータです。市場で主流となっているホットスタンピング箔の厚さは4~30μm、マスターロールの一般的な幅は400~1400mmです。主な製品がタバコのパッケージや酒類のラベルなどの幅の狭い完成品の場合、スリット幅は約20mm以上が必須条件となります。高級パッケージへのマイクロテキストのホットスタンピングでは、幅の許容範囲をより厳密に管理する必要があります。
材料の種類はスリット加工工程に直接関係します。一般的なホットフォイルフィルムは比較的「丈夫」ですが、レーザーフォイルやホログラフィックフォイルは表面に金属コーティングや格子構造が施されています。スリット加工中に刃が接触することで発生する微細な振動は、機能層を傷つける可能性があります。これらの材料では、刃軸に十分な硬度を持たせ、ガイドローラーの表面処理を施して傷を防ぐ必要があります。そうしないと、歩留まりが著しく低下し、損失につながります。
見落とされがちな要素の一つに、注文構造があります。2026年の現状では、ホットスタンピング箔の注文仕様は、従来の数種類から数十種類へと急増する一方で、1回のバッチサイズは数万メートルから数百メートル、あるいは数十メートルへと激減しています。1回の装置変更に30分以上のダウンタイムが必要な場合、小ロット注文では利益を上げることができません。機種選定においては、「スリット精度」と同様に「注文変更速度」も重視する必要があります。
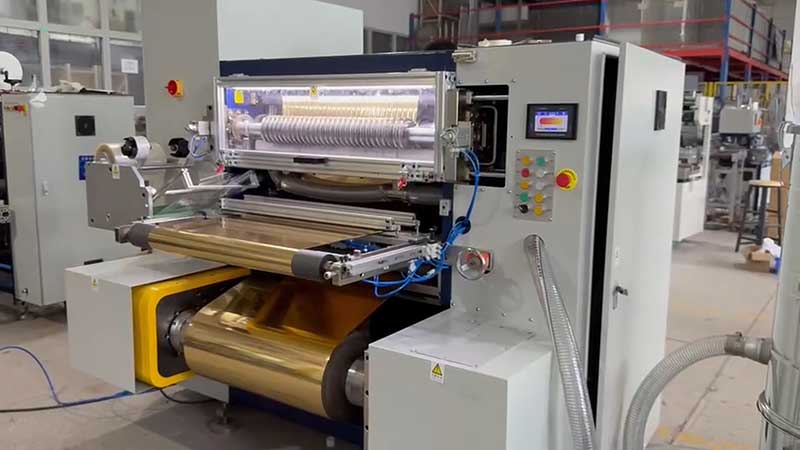
2. デバイスが使用可能かどうかは、4つの主要パラメータによって決まります。
正確性:パンフレットを読むのではなく、試作の結果を確認する
スリット加工の精度には、幅公差とエッジ品質の2つの側面があります。一般的な包装用ホットスタンピング箔では±0.2mmの公差で十分ですが、ハイエンドの偽造防止ホットスタンピングではより厳格な管理が求められます。エッジ品質は、バリ、波打ち、コーティングの剥離などがないかチェックされます。これらの欠陥は、後続のホットスタンピング工程で拡大され、不完全なパターンになる可能性があるためです。
金箔のホットスタンピングには、丸刃スリットが主流の方法であり、きれいに切断でき、上下刃の寿命も比較的安定しています。しかし、丸刃カッターの性能は、シャフトの剛性と補正システムの応答速度に大きく左右されます。選定の際には、最も切断が難しい素材(最も薄く、最も繊細なコーティング)をメーカーに持ち込み、現場で試し切りを行い、ノギスで幅のずれを測定し、拡大鏡で端面を検査するようにしてください。
張力制御:金箔スリット加工の要点
ホットスタンピング箔のベースフィルムは薄く、コーティングはデリケートです。張力がわずかに高すぎると、伸び、変形、さらにはコーティングのひび割れを引き起こす可能性があります。張力が低すぎると、巻き取りが緩み、端面の位置ずれが発生します。従来の磁粉ブレーキ方式は、中低速のシナリオでは依然として使用できますが、高速運転や薄い材料を扱う場合は、閉ループサーボ張力制御がほぼ必須となります。この制御方式では、巻き出し、スリット、巻き取りの全工程を通してリアルタイムで調整を行い、張力変動を±1%以内に抑えることができます。
巻き取り端も同様に重要です。スリップシャフトとテーパー張力制御を組み合わせることで、完成したロールが内側から外側に向かってしっかりと張られ、外側から緩くなる「内側が張って外側が緩い」状態、いわゆる「菊芯」現象を防ぎます。巻き取り張力を調整できない場合、狭いスリット加工時に層間滑りが発生する可能性が非常に高くなります。
スピード:生産能力に見合った速度で、使い物にならない性能にお金を払うことはありません。
ホットスタンピング箔スリット機の公称速度は一般的に50~500m/分です。ただし、表示されている「最大速度」は理想的な条件下での限界値であり、実際の安定運転速度が基準となります。高速運転では、張力制御、補正精度、ラック剛性に対する要求が飛躍的に高まります。速度をむやみに追求すると、頻繁なダウンタイムやデバッグ、大量の不良品発生につながる可能性があります。
必要な速度は、日々の生産量に基づいて計算することをお勧めします。少量多品種生産の場合、公称値の500m/分よりも、200~300m/分の経済的な速度範囲の方が現実的な場合が多いです。
修正システム:正確性を確保するための基盤
巻き戻しと補正は、スリット精度を確保するための第一の防衛線です。ホットスタンピング箔スリットでは、光電補正(エッジチェイシング)と糸追跡モードが標準機能となっています。メインロール自体のスリット品質が不均一であったり、エッジが不均一であったりする場合、補正システムの応答速度と補正ストロークが重要な要素となります。選択する際は、「はい/いいえ」だけでなく、補正システムのブランドと精度レベルを確認してください。
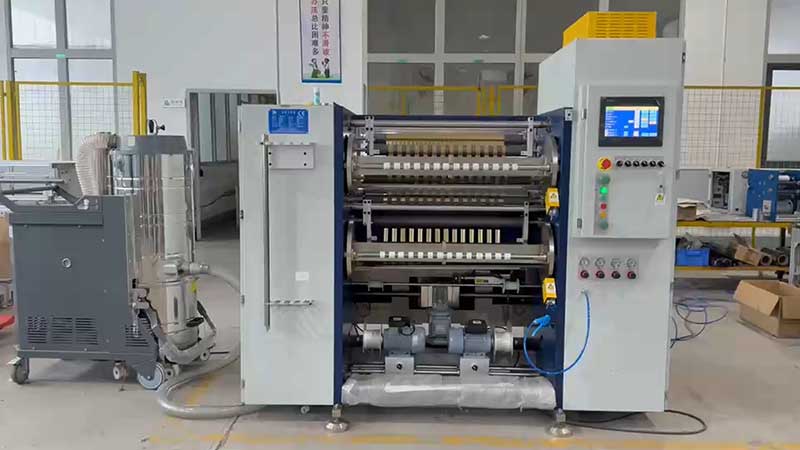
3.インテリジェント機能:「ボーナス」から「必須オプション」へ
2026年のスリッター機の選定において、インテリジェンスはもはや単なる付加機能ではなく、小ロットのカスタマイズにおける中核的な能力となる。
迅速な切り替えシステムは、小ロット注文の経済性を直接左右します。プリセットパラメータメモリを搭載したモデルでは、製品仕様を取得した後、オペレーターが工具間隔と張力設定を自動的に調整できるため、切り替え時間を数時間からわずか数分に短縮できます。毎日複数の仕様を切り替える必要がある工場にとって、この構成の価値はコスト増をはるかに上回ります。
インテリジェントな生産管理インターフェースにより、スリッター機はデジタルワークショップに統合されます。MESシステムと統合された機器は、電子注文を受信し、最適なスリッター加工計画を自動的に立案し、材料の種類に基づいてプロセスパラメータを自動的に呼び出すことで、オペレーターの経験への依存度を低減します。多品種生産や高頻度切り替えを伴う生産モードにおいて、この「データ駆動型」機能は、単なる機械的な精度向上よりも全体的な歩留まりを向上させることができます。
オンライン検出とクローズドループ制御は、ハイエンドからミドルレンジまで広く普及しつつあります。一部の先進機種には、箔コイルの端位置をリアルタイムで識別し、ツールパスを動的に調整できる統合型画像検査システムが搭載されており、金箔の材料ロス率を業界平均の8%から約2%にまで低減しています。高付加価値のレーザー箔や偽造防止箔を加工する場合、この構成の投資回収期間は予想よりも短くなる可能性があります。
4. 見落としがちな点:埃の除去、静電気対策、アフターサービス
ホットスタンピング箔のスリット加工時に発生する粉塵は、隠れたコストとなります。コーティングの破片が加工後のロール表面に付着すると、後工程のスタンピング時に白斑やスタンピング不良の原因となります。独立した集塵装置を搭載したモデルは、こうした品質リスクを大幅に低減できるため、表面品質に厳しい要求がある注文においては、この構成は必須となります。
静電気除去も同様に重要です。PET基材フィルムは高速運転中に静電気を帯びやすく、粉塵が付着したり、巻き取り位置がずれたりする原因となります。静電気除去ロッドはオプションではなく、標準装備として確保する必要があります。
アフターサービスの対応力は、最後の頼みの綱です。スリッター機が停止すると、下流のホットスタンピング工程も停止してしまう可能性があります。機種選定の際には、メーカーのサービス提供エリア、消耗部品(ブレード、エアシャフトシールなど)の供給サイクル、リモート診断機能の有無などを確認する必要があります。
選考決定チェックリスト
最後に、上記の要素を実用的なチェックリストにまとめましょう。
材料の端:最も薄く、最も繊細な材料の種類。メインロールの最大幅と外径。完成品の最小幅と許容誤差要件。1日の平均注文変更頻度。
パフォーマンス面:実際の切断端面における幅偏差と端面質量の測定。張力制御システムのタイプ(オープンループ/クローズドループ)。公称速度と安定速度の差。補正システムの精度。
設定側: モデル変更時間(現在の仕様から次の仕様への切り替え); パラメータプリセットとメモリがサポートされているかどうか; 除塵と静電気除去が標準装備されているかどうか; 巻取り軸(エアシャフト/スリップシャフト)の配置とテンションテーパー制御。
コスト面:機器価格とインテリジェント機能のプレミアム価格。期待される歩留まり向上による材料費の削減。段取り替え効率の向上による生産能力の解放。アフターサービス対応の迅速性とスペアパーツコスト。
ホットスタンピング箔スリット機の選定は、基本的に材料特性、注文構造、品質基準とのマッチングの問題です。2026年、カスタマイズ生産が主流となる頃には、「十分な機能と柔軟性を備えた」装置の方が、「パラメータは最大限まで備えているが変更が難しい」装置よりも価値が高くなるでしょう。
 ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日
 ホットスタンピング箔スリット機の選び方とは?まずは以下の5つのポイントを見ていきましょう。2026年9月24日
 ホットスタンピング箔スリッター機を購入する前に尋ねるべき10の質問2026年9月17日包装・ラベルメーカー向けホットスタンピング箔スリッター機購入ガイド2026年9月17日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 ホットスタンピング箔スリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
