ホットスタンピング箔のスリット加工は、ホットスタンピング工程の「要」です。スリット加工の品質が低いと、後工程のホットスタンピング機が頻繁に停止したり、箔が破損したり、位置ずれを起こしたり、ホットスタンピングパターンが不完全になったりする可能性があり、結果として高価なホットスタンピング箔材料が大量に無駄になってしまいます。
機種選定時に最もよく聞かれる質問は、「この機械はどれくらいの幅を切断できますか?」「どれくらいの速度で稼働できますか?」というものです。しかし、スリッター機が「同期」しているかどうかを真に決定づけるのは、単一のパラメータの絶対値ではなく、幅と速度の間の整合性です。幅は装置構造の剛性と補正精度を決定し、速度は張力制御のリアルタイム応答性をテストします。この2つは相互に制約し合う関係にあるため、同時に考慮する必要があります。
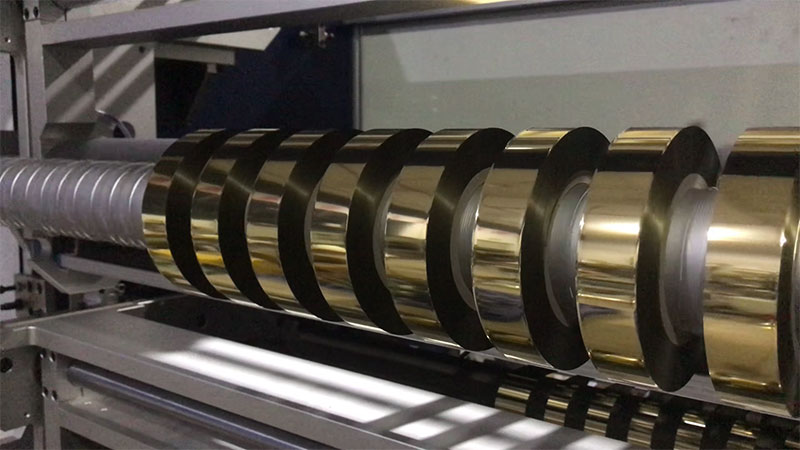
幅によって構造が決まる:剛性を高めるには幅が広く、精度を高めるには幅が狭い。
ホットスタンピング箔の幅は、細い線用のわずか数ミリメートルの細い帯状のものから、大判カード用紙用の1600mm幅のものまで大きく異なり、必要な設備も大きく異なります。
広幅スリット加工(通常800mm以上)における根本的な矛盾は、工具軸の変形に起因する。スリット幅が広くなるほど、工具軸は強い圧力下で中央部がわずかに曲がりやすくなり、「中央部は貫通せず、端部は位置ずれを起こす」という厄介な状況に陥りやすくなる。そのため、広幅モデルでは、本体の剛性と軸の強度を最優先し、厚肉合金鋼製壁パネルと大径ブレード軸を基本構成とする。例えば、1600mmクラスの装置では、高速回転時の安定性を維持するために、数トンもの重量が必要となる場合が多い。
50mm以下の狭幅スリット加工のロジックは全く異なります。狭幅ストリップは主に微細なパターンでのジャンプスタンピングに使用され、圧延時の端面の平面度と密着性が非常に重要となります。このような場合、手動ロックツールはロック力が不均一なため寸法誤差が生じやすく、油圧ロックツールや高精度スリップシャフトの方が信頼性が高くなります。注文仕様が頻繁に変更される場合、自動工具配置システムのメリットが明らかになります。幅の値を入力するだけで、工具ホルダが自動的に位置決めを行うため、注文変更にかかる時間を数時間から数分に短縮できます。
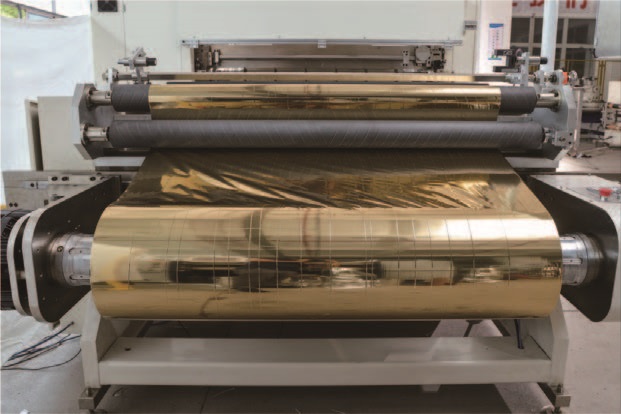
速度は固定速度によって決まります。サーボ制御はマッチングの前提条件です。
速度は単なる処理能力の指標ではなく、駆動システムの構成レベルを直接左右する要素です。現在、ホットスタンピング箔スリット機の速度範囲は20m/分から500m/分以上まで幅広く、速度範囲によって張力制御方式が大きく異なります。
低速経済型装置(100m/分以下)は、構造がシンプルでコスト管理が容易なため、磁粉ブレーキやオープンループ張力制御を採用することが多く、小ロット生産、狭幅、低速のホットスタンピングマシンに適しています。しかし、速度が200m/分を超えると、オープンループ制御の応答速度が圧延径の変化に追いつかなくなります。巻き取り半径が小さくなったり大きくなったりするため、張力をリアルタイムで補償できない場合、薄い箔が伸びたり変形したり、巻き戻し中に緩んだりしわになったりする結果となります。
高速スリット加工(200m/分以上)には、完全自動のクローズドループサーボ張力制御システムが不可欠です。その基本原理は、巻き出しラインと巻き取りラインの速度差を正確に測定することで張力を設定することであり、フローティングローラーセンサーからのリアルタイムフィードバックにより、加速、減速、巻き取りの各段階で一定の張力を維持します。ハイエンドモデルでは、「テーパー張力制御」技術を採用しており、コイル径が大きくなるにつれて巻き取り張力を自動的に低下させることで、完成したコイルの内外の張力を均一に保ち、変形を防ぐことができます。
ホットスタンピング箔によく用いられる12μmの極薄PET基板の場合、張力制御の精度要件はさらに厳しくなります。張力が強すぎるとベースフィルムが永久的に伸びてしまい、ホットスタンピング時の位置合わせが不正確になります。逆に張力が弱すぎると、巻き取り層の間に空気が閉じ込められ、アルミ層が転写されたり、くっついたりする原因となります。スリット速度の速い装置では、サーボ駆動装置や張力制御アルゴリズムへの依存度が高くなるのも、こうした理由からです。

幅と速度の間の相互制約
幅と速度を切り離して考えるだけでは不十分です。モデルを選ぶ際に最も落とし穴に陥りやすいのは、両者が交わる部分です。
幅広かつ高速な加工は、装置の総合的な性能を試す究極のテストです。幅が広くなると慣性モーメントが大きくなり、横方向の張力分布が不均一になります。一方、高速になると、わずかな機械的振動や張力変動も増幅されます。幅1600mmのスリット加工機を毎分50mの速度で運転する場合、オープンループ制御でもかろうじて対応できる程度です。サーボ駆動や剛性ボディサポートなしで毎分300mを超える速度で運転する場合、安定したスリット加工品質を得ることはほぼ不可能です。
狭幅+高速という課題は、収束しつつある。複数の狭幅ストリップを同時に巻き取る場合、いずれかのストリップに張力のずれが生じると、端面が不均一になる。高速では、スリップシャフトまたは独立サーボ巻き取りシャフトの応答速度が追いつかなければ、狭幅ストリップが巻き取りシャフト上で左右にずれてしまい、端面品質が確保できなくなる。
見落とされがちなマッチングの原則として、スリット加工速度は下流のホットスタンピング機の運転速度よりもわずかに速く設定する必要があります。スリット加工機がホットスタンピング機と同じ速度で稼働している場合、スリット加工中に短時間の巻き戻し、材料の受け入れ、または速度調整を行うと、ホットスタンピング機の供給が途切れてしまう可能性があります。最新のスリット加工機は、スリット加工と巻き取りを一体化した設計と、ダウンタイムゼロの巻き取り機能を備えており、このリズムの途切れを解消し、スリット加工プロセスが常にホットスタンピング機よりも「一拍速い」供給能力を維持できるように設計されています。
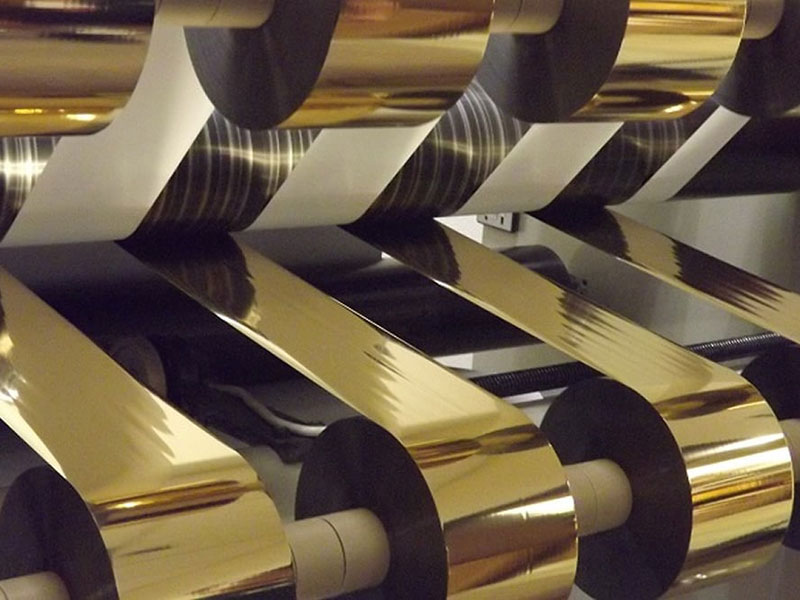
選択チェックリスト
購入の際には、「最高速度」や「最大幅」といった単一の宣伝文句にとらわれず、以下の点を考慮して判断することをお勧めします。
広幅スリット加工が主な焦点である場合: ブレードシャフトの直径と本体重量が最初のハードルであり、次に補正システムがエッジをトレースしているのかラインをトレースしているのかを確認する必要がある。なぜなら、幅の広い材料のずれによる累積誤差は大きくなるからである。
狭幅スリット加工が主な焦点である場合工具固定方法は速度パラメータよりも重要であり、自動工具配置とスリップワインディングは交換効率と端面品質に直接影響する。
高速スリット加工をご希望の場合:公称最大速度だけを見るのではなく、加速・減速時および巻き取り時の張力変動についてメーカーに問い合わせてください。500メートルを超える連続スリット加工における幅差に関する報告は、実験室での最高速度よりもはるかに価値があります。
幅と速度の両方の要件が極端でない場合:最高速度よりも閉ループ式張力制御システムの予算を優先してください。張力が安定すれば、中速および低速スリット加工の品質上限は実際には高くなります。
ホットスタンピング箔スリット機の選定における本質は、適合性の問題です。幅は装置の下限(構造が十分に頑丈かどうか)を決定し、速度は上限(張力制御が追いつくかどうか)を決定し、幅と速度の組み合わせによって、機械が生産リズムに適合するかどうかが真に決まります。
 ホットスタンピング箔スリッター機選定ガイド(2026年版)2026年9月24日
 ホットスタンピング箔スリット機の選び方とは?まずは以下の5つのポイントを見ていきましょう。2026年9月24日
 ホットスタンピング箔スリッター機を購入する前に尋ねるべき10の質問2026年9月17日包装・ラベルメーカー向けホットスタンピング箔スリッター機購入ガイド2026年9月17日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
