ホットスタンピング工程では、スリット工程がしばしば見落とされがちですが、これは後続のホットスタンピングの品質を直接左右します。厚さわずか12~30μmの箔は、PETベースフィルム、剥離層、アルミコーティング、接着層を組み合わせて作られており、非常に脆いです。スリットエッジにバリが発生すると、高速ホットスタンピングで「金箔の飛散」、箔の破損、さらにはライン全体の停止を引き起こす可能性があります。市場には多種多様なプロモーションがありますが、バイヤーは5つの主要な寸法にのみ注目すれば、ほとんどの落とし穴を回避できます。

まず第一に、適切な刃の形状を選べば、半分のカットが成功するでしょう。
金箔に切り込みを入れる最初のステップは、丸ナイフを使うか平ナイフを使うかを決めることです。
丸刃(せん断式スリット)は、ほとんどのホットスタンピング箔加工において最適な選択肢です。上下の円形刃が互い違いに回転し、はさみと同様の原理で滑らかな切断を実現し、圧縮変形もほとんど発生せず、アルミニウム粉や破片もほとんど出ません。厚さ12μm以下の極薄ホットスタンピング箔、レーザー箔、または光学装飾箔の場合、丸刃はほぼ唯一の選択肢となります。
平刃(圧縮切断タイプ)は、厚さ30μm以上の箔、またはごく少量の試作生産にのみ適しています。平刃を垂直に押し付けると、箔の端に潰れ跡が残りやすく、アルミ粉末層を切断する際に刃先が欠けたり、粉塵が箔表面を汚染したりする可能性があります。金型自体は安価に見えますが、工具交換による停止コストや不良率の上昇といったコストを合わせると、多くの場合、それよりも高くなります。
丸型カッターを選定した後、さらに2つの精度パラメータを確認する必要があります。横方向のクリアランスは箔厚の5%~10%(通常約0.02~0.05mm)に制御する必要があります。推奨される刃先角度は15°~30°で、鏡面研磨(粗さRa≤0.1μm)と組み合わせることで、箔を「押し切る」のではなく、真に「切断」することができます。刃の材料としては、超硬合金(タングステン鋼)またはダイヤモンドコーティングが推奨されます。通常の炭素鋼製の刃は、数キロメートル切断すると微細な亀裂が生じ、箔の表面を直接損傷します。
第二に、張力制御は薄切り加工の「生命線」である。
12μmのPETベースフィルムは髪の毛よりも薄いため、張力が失われるとベースフィルムが伸びて変形し、その後のスタンピング時に位置合わせが不正確になり、「位置ずれ」や金糸の断線につながります。
閉ループ式張力制御システムを選択する必要があります。開ループ式または磁性粒子クラッチ式は慎重に使用してください。磁性粒子クラッチは反応が遅いため、内部の緩みや外部の締め付けが生じやすくなります。サーボモーター駆動の閉ループシステムはミリ秒単位で応答し、張力変動を0.5N以内に制御できます。
見落とされがちな重要な技術の一つに、テーパー張力制御があります。巻線中、コイルの直径は増加し続けます。張力が一定のままだと、外側の箔コイルが内側の層を締め付け、まるで呪いのように押しつぶし、アルミニウム層がずれたり、くっついたりします。優れたシステムでは、あらかじめ設定された曲線(通常は15%~25%の張力減衰率)に従って張力を自動的に低減し、内側と外側の層間の力の分布を均一にします。この戦略を適用することで、端部や表面の不均一な製品の不良率を40%~60%削減できます。
複数のスピンドルで同時に巻き取りを行う狭幅帯状材のスリット加工において、スリップシャフトは実用的な構成であり、各巻き取りステーションごとに独立した調整が可能となるため、コイル間のわずかな厚みの違いによる巻き取り強度のばらつきを回避できる。
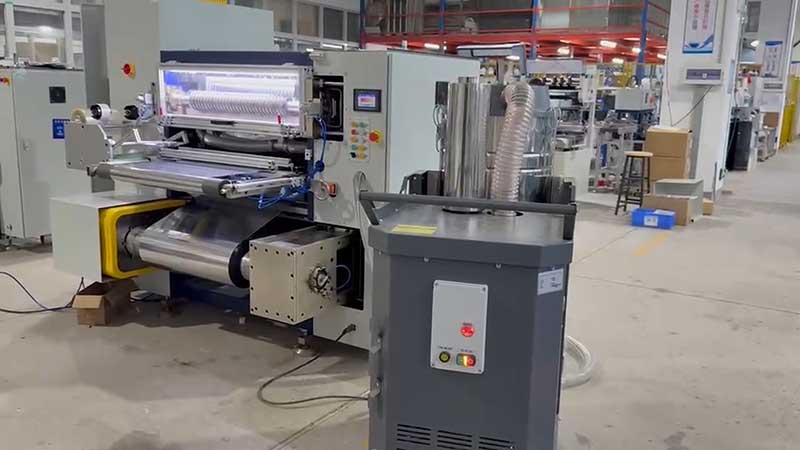
第三に、補正精度がエッジの均一性を決定する。
送り込み中に箔片が水平方向にずれると、刃の切断位置がずれてしまい、必然的に片側の縁が不均一で粗くなり、もう片側の毛が少なくなる。
補正システム(EPC)の精度は±0.1mm以内であるべきであり、ハイエンドモデルでは±0.05mmを達成できる。光電センサーまたはCCDセンサーが箔ストリップの端をリアルタイムでスキャンし、補正用アクチュエータを駆動する。応答時間は理想的には50ms以内であるべきである。
補正システム自体に加え、送り経路の機械的精度も同様に重要です。すべてのガイドローラーの平行度が大きくずれている場合(0.05mm/mを超える場合)、箔片は刃に斜めに切断されてしまい、補正システムがどれほど優れていても修復できません。機種を選ぶ際には、リニアガイドレールまたはエアフローティングガイドレールを使用しているかどうかを検討してください。これらの構成は機械的摩擦を低減し、工具のスムーズな動きを確保できます。
第4に、箔幅と次数特性に応じてモデルを適合させる。
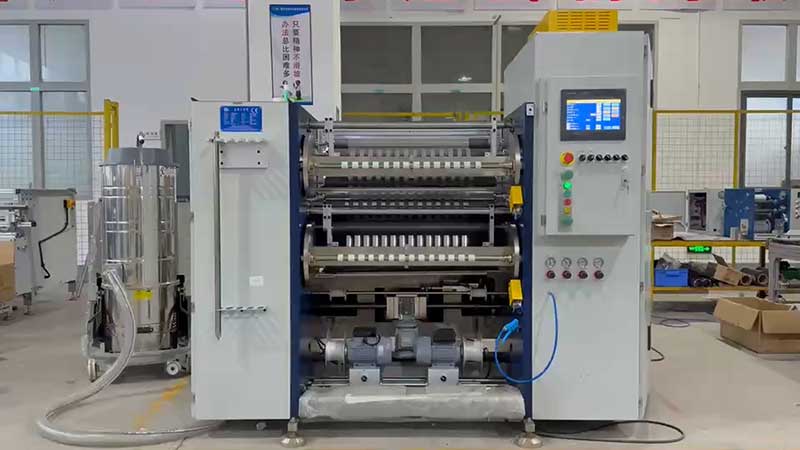
高剛性で幅広スリット加工(800mm以上)を行う場合、1600mmレベルの幅広雌ロールを加工する際に、工具軸の中央部が強い圧力によってわずかに曲がり、「中央部の切断不良や端部の切断位置ずれ」が発生する傾向があります。このような場合、高速安定性を確保するためには装置全体の重量が数十トンに達する必要があるため、厚みのある合金鋼製壁パネルと大径ブレード軸を備えたモデルを優先的に選択する必要があります。
狭幅スリット加工(50mm未満)におけるリレーツールの効率性。微細パターンのジャンプホットスタンピングでは、10mm、15mm、20mmなどの仕様間で頻繁な切り替えが必要となる場合が多い。手動ロックカッターは、狭幅スリット加工時のロック力の不均一性により寸法誤差が生じやすいため、油圧ロックツールシステムまたは高精度スリップシャフトの採用を推奨する。注文仕様が多岐にわたる場合、自動ツールレイアウトシステムにより、注文変更時間を1時間単位から分単位に短縮できる。
製品ラインに幅広と幅狭の両方の製品がある場合は、「ツールタレットグループ化」に対応したモデルを検討してください。これにより、異なる幅の材料を干渉することなく、同じ軸上で同時に切断できます。
5つ目のポイント:試し切り用の材料はご自身でご用意ください
パラメータ表は見やすくすることができ、現場での試作切断も誤解を招くものではありません。
購入の際は、最も頻繁に使用するホットスタンピング箔(特に最も薄いもの、最も狭いもの、または最も加工が難しい表面タイプのもの)を必ず製造元に持参し、現場で試作してください。試作カットの際に注意すべき3つの重要なポイントは以下のとおりです。
まず、切開部分を見てみましょう。拡大鏡で断面を観察すると、理想的な状態は滑らかで、白い毛羽がなく、エッジがまっすぐであることです。細かいギザギザやバリがある場合は、工具の精度または切削量が不十分であることを示しています。
次に、巻き取り端を見てください連続運転後、巻き取りが整然としているか、ベルマウス状の歪み、螺旋状の模様、またはしわ状の縁がないかを確認してください。表面のずれは、張力制御または偏差補正システムに不具合があることを示しています。
第三に、自動広告の具体的な意味g. サプライヤーが「完全自動化」を謳う場合、具体的にどの工程が自動化されているのか(自動張力制御、自動偏差補正、それとも自動計測停止のみか)を尋ねます。真に完全自動化されたシステムには、欠陥検出やインテリジェントな補正などの機能が含まれているべきであり、導入説明を聞くだけではなく、完全なワークフローを実演する方がはるかに信頼性が高いと言えます。
要するに、円形カッター優先、クローズドループテンション、精密補正、幅合わせ、試し切り検証です。ホットスタンピング箔スリット機の価格が高いほど、コア構成が箔の幅、厚さ、注文構造によく適合し、長期的に高い収益が得られます。スリットリングは不良率と試運転時間を削減し、設備投資価格の差額を半年以内に回収できます。
 ホットスタンピング箔スリット機の選び方:幅と速度のマッチング方法2026年9月24日
 ホットスタンピング箔スリッター機選定ガイド(2026年版)2026年9月24日
 ホットスタンピング箔スリッター機を購入する前に尋ねるべき10の質問2026年9月17日包装・ラベルメーカー向けホットスタンピング箔スリッター機購入ガイド2026年9月17日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 ホットスタンピング箔スリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
