ホットスタンピング箔スリット機を選ぶ際によくある落とし穴は、「最高速度」と「価格」にばかり注目してしまうことです。500m/分の速度を謳う機械でも、張力制御が不十分だと、実際の運転中に200m/分を安定して維持できない場合があります。また、10万元以上安い機械でも、スリット精度に糸の半分程度の差があり、1年間で無駄になる箔の量で価格差を埋め合わせてしまうこともあります。
ホットスタンピング箔は厚さわずか4~30μmで、PETベースフィルム、剥離層、着色層、アルミコーティング層、接着層から構成されています。薄く脆く、張力に非常に敏感です。一般的なスリット加工機では、わずかな端のずれや位置ずれが生じる可能性があり、最悪の場合、ロール全体が廃棄されることもあります。機種選定の鍵は、スリットの品質を真に決定づけるいくつかの重要な指標に注目することです。
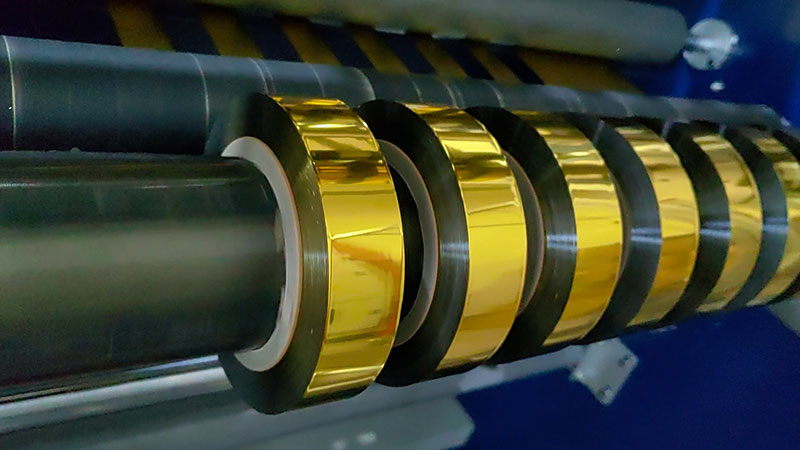
1. まず、なぜ通常のスリット加工機ではホットスタンピング箔をうまく切断できないのかを理解しましょう。
ホットスタンピング箔カットには、主に3つの課題があります。
引張抵抗スリット加工時の張力制御が不適切な場合、極薄材料は伸びや変形を起こしやすく、その後のスタンピング時にパターンのオーバープリント精度が低下します。ホットスタンピング箔の基材はPETフィルムで、髪の毛1本よりも12μm厚いものです。張力がわずかに高いだけでも、基材フィルムが伸びてしまいます。
薬への恐怖刃先にミクロンレベルのバリやギザギザがあると、熱プレス加工の圧力下で「金箔の欠陥」として現れ、バッチ全体が廃棄処分となります。バリ問題の本質は「切断」と「引き裂き」の違いにあります。刃が鈍っていたり、刃の形状が合っていないと、金箔は「切断」されるのではなく「押しつぶされる」ことになります。
土恐怖症高速移動によって発生する静電気は、スリット加工時に発生する粉塵やアルミ粉を引き寄せます。これらがロールに付着すると、プレス加工時に目に見える「砂穴」や「くぼみ」が生じます。
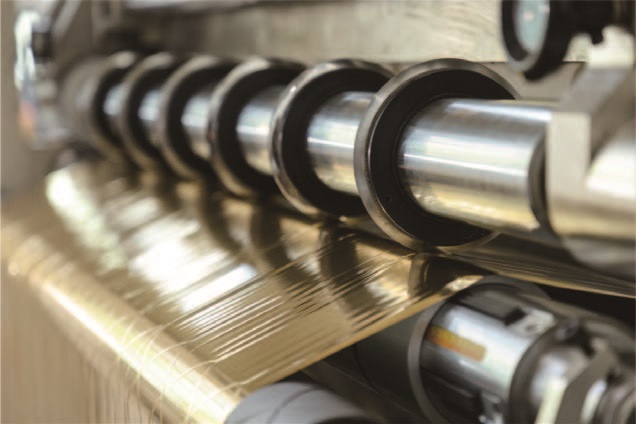
2. コア選定パラメータ:以下の5つの側面を注意深く監視する
1. スリット加工精度 ― 妥協の許されない厳格な仕様
スリット加工の精度は、ホットスタンピングの効果に直接影響します。一般的なホットスタンピング製品では約0.3mmの誤差が許容されますが、高級パッケージ、タバコ、高級ラベルなどの分野では、0.1mm以上、場合によってはそれ以上の精度が求められ、一部の高級モデルでは0.05mmに達するものもあります。
精度を保証するものは何でしょうか?まず、駆動システムがサーボ式かどうかを確認してください。サーボモーター駆動は、従来の可変周波数制御よりも高速かつ高精度に動作し、ミクロン単位で調整可能なツールホルダーと組み合わせることで、各ブレードが所定の位置に正確に着地します。次に、本体の剛性を確認してください。高剛性の鋳鉄または合金鋼製の本体は、高速運転時の振動を効果的に吸収できます。ブレードシャフトのラジアル振れが0.02mmを超えると、切削深さがばらつきます。購入時には、ダイヤルゲージを使用してブレードシャフトの振れを測定するよう依頼できます。振れが大きい機器は、高速運転時に精度が「ドリフト」する傾向があります。
2. 張力制御 ― 薄板材料の生命線
スリットサイズや端面のずれといった問題の90%以上は、張力制御に起因しています。ホットスタンピング箔の基材は薄くて脆いため、張力が少しでも強すぎると破断したり伸びたりし、少しでも緩すぎるとシワになったりずれたりします。
完全閉ループ型のサーボ張力制御システムを選択する必要がある。開ループ制御では応答に遅延が生じ、加速時および減速時に大きな張力変動が発生します。一方、完全閉ループシステムではセンサーを用いてリアルタイムのフィードバックと動的な調整を行い、張力変動を設定値の3%以内に抑えます。
テーパー張力技術は不可欠です。巻線径が大きくなるにつれて、張力は比例して小さくならなければなりません。そうしないと、外層が内層によって押し出され、アルミ層が転写されたり、くっついたりする恐れがあります。ホットスタンピング箔の場合、テーパー張力は完成ロールの変形を防ぐためのコア技術です。装置が「最大速度」だけを謳い、張力制御の精度やテーパー曲線を無視している場合、基本的にホットスタンピング箔を理解していないと結論づけることができます。
巻き上げ軸には、スリップシャフトまたはガス膨張シャフトを選択してください。複数のスピンドルを同時に巻く場合、芯の厚みのわずかな違いが巻線のばらつきの原因となることがあります。スリップシャフトを使用することで、各巻線ステーションが独立してスライドおよび調整できるため、内側と外側の張力のばらつきという問題を解決できます。
3. ツールシステム ― トリミング品質の究極の実行者
ホットスタンピング箔の表面には接着剤層があり、通常の刃では長時間使用するとくっついて切れ味が悪くなります。工具選定においては、回転刃による切断が最優先されます。上下ディスク刃は、バリのない滑らかな切断面、長い刃寿命、高速スリット加工(300m/分以上)に適しています。平刃(カミソリ刃タイプ)は摩耗しやすく、切断不良やフランジ形成の原因となります。
工具の材質は超硬合金またはダイヤモンドコーティングであるべきです。これらの材料は長寿命で、接着剤による固着を起こしにくく、刃先は鏡面仕上げに研磨する必要があります。上下の刃の間の隙間と重なりは正確に調整できなければなりません。隙間が大きすぎると切削ができず、小さすぎると摩耗が加速します。
800mmを超える広幅スリット加工においては、刃軸の剛性が重要な課題となります。スリット幅が大きくなるにつれて、強い圧力下では工具軸の中央部がわずかに曲がりやすくなり、「切断不良」や「位置ずれ」の原因となります。そのため、厚みのある合金鋼製壁パネルと大径の刃軸を備えた装置を優先的に採用してください。
4. 巻線品質および補正システム
巻き取り端面のオフレイヤー層は0.1mm以下でなければなりません。そうでなければ、後続の工程をスムーズに機械に組み込むことができません。アライメントシステムは、きれいなエッジを実現するための生命線です。超音波補正センサーを搭載したモデルを選択することが不可欠です。超音波補正センサーは、箔の色や金属の反射の影響を受けずに検出できるため、より正確な応答が得られます。ハイエンドモデルには、印刷されたエッジラベルを自動的に認識できるCCD画像認識システムが統合されています。
5.埃の除去と静電気の除去 ― 見落としがちな「目に見えない脅威」
スリット加工中、端部から微細なアルミ粉とプラスチック粉が発生します。アルミ粉が箔の表面に付着すると、スタンピング時に「金色のスタンピング斑点」が発生し、直接スクラップの原因となります。そのため、接触式(ダストローラー)と非接触式(イオンエアナイフ/吸引ポート)を組み合わせた集塵システムを設置する必要があり、また、静電気による粉塵の吸着を防ぎ、静電気による材料の滑りによる巻き取りムラを回避するために、巻き取り部と巻き出し部に静電気除去ロッドを設置する必要があります。
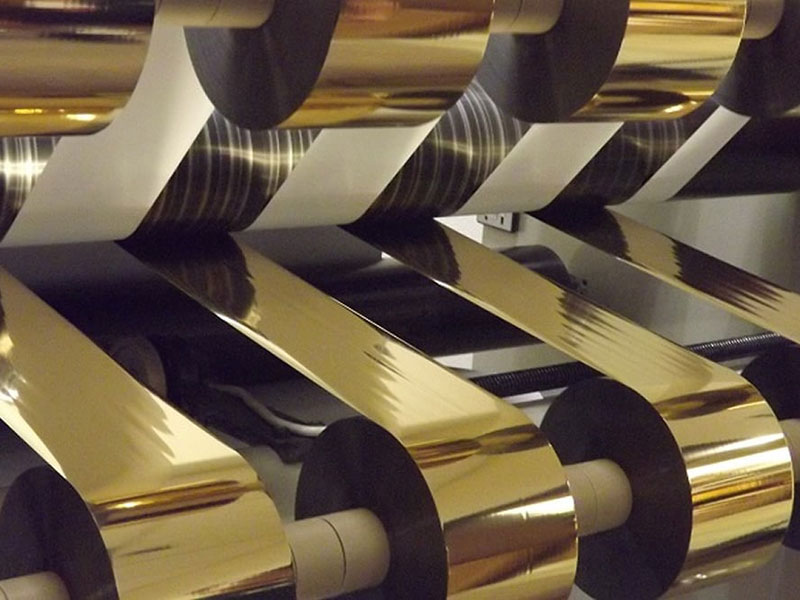
3. 製品のポジショニングに合わせて設定する
スリッター機の要求仕様は、用途によって大きく異なります。
たばこのパッケージおよび高級ラベルの製造向け精度は0.1mm以内である必要があり、完全閉ループサーボテンション+超音波補正+ダイヤモンドコーティング円形ブレードを備え、完全な構成で装備されています。
通常の包装用ホットスタンピング0.3mmの精度は許容範囲内だが、閉ループ張力制御と円形ブレードスリット加工は依然として必要であり、集塵システムは省略できない。
頻繁な注文変更と多種多様な仕様自動工具配置システム、または少なくとも油圧式工具ロックシステムの導入を検討してください。スリット幅を入力するだけで、工具ホルダが自動的に指定位置に移動し、注文変更時間を1時間単位から分単位に短縮し、手作業によるミスを最小限に抑えます。CNCシステムを導入することで、機械の切り替えと調整にかかる時間を30分から1~2分に短縮できます。
狭いスリット(50mm未満)主に微細な模様のスキップスタンピングに使用され、巻き上げ時の端部の平面度と締め付け具合が非常に重要となります。手動工具ロック機構は、ロック力が不均一なため寸法誤差が生じやすいため、油圧式工具ロックシステムまたは高精度スリップシャフトの採用をお勧めします。
4. 最終ステップ:材料を使ったテストカット
仕様書がどんなに美しくても、その場で実際に巻いてみてはいかがでしょうか?現場で試し切りをするために、普段よく使うホットスタンピング箔の原版ロールを必ず持参してください。これが最も重要なステップです。
重要な確認事項:スリット加工の端面が鏡のように滑らかで、凹みやバリがないかどうかを確認します。可能であれば、高倍率顕微鏡を使用して切断面を検査し、肉眼では検出しにくい微細な亀裂がないかを確認します。同時に、装置のインテリジェンスレベル、つまり数式保存機能が搭載されているかどうかにも注意を払います。ホットスタンピング箔の幅や材質によって張力や速度のパラメータが異なり、これらをデジタル保存して注文変更時にワンクリックで呼び出すことで、熟練技術者の「手探り」による手動調整で発生するエラーを回避できます。
ホットスタンピング箔スリット加工機を選ぶということは、単に鋼鉄部品を大量に購入することではなく、「高精度で安定した」切断システムを購入することです。最適な装置は、必ずしも機能が最も豊富なものとは限りませんが、精密な張力制御、堅牢な工具と本体構造、そしてテストカットに合格できる性能を備えている必要があります。
 ホットスタンピング箔スリッター機の選定と操作に関する究極ガイド2026年10月10日
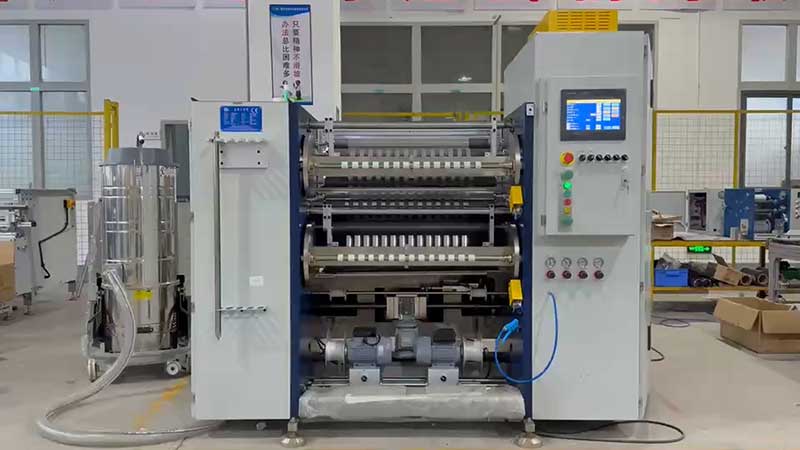 ホットスタンピング箔スリッター機のよくある問題とその解決方法2026年10月8日
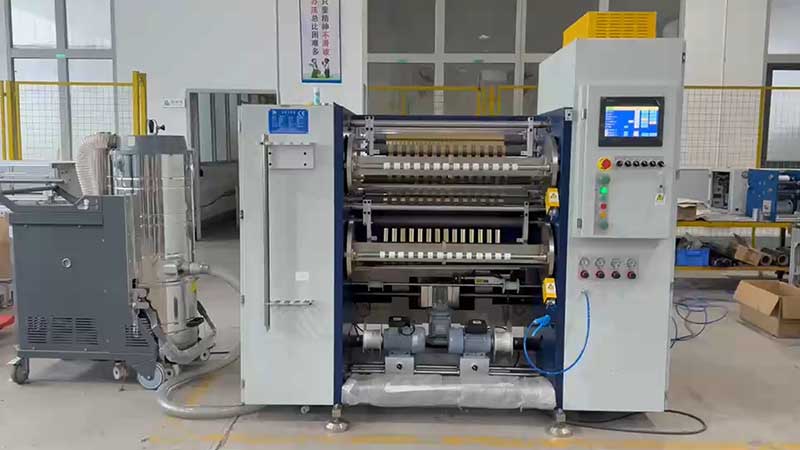 ホットスタンピング箔スリット加工機を選ぶ際に、どのような仕様に注目すべきでしょうか?2026年10月8日ホットスタンピング箔スリット加工機は、どのように生産効率を向上させるのでしょうか?2026年10月7日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

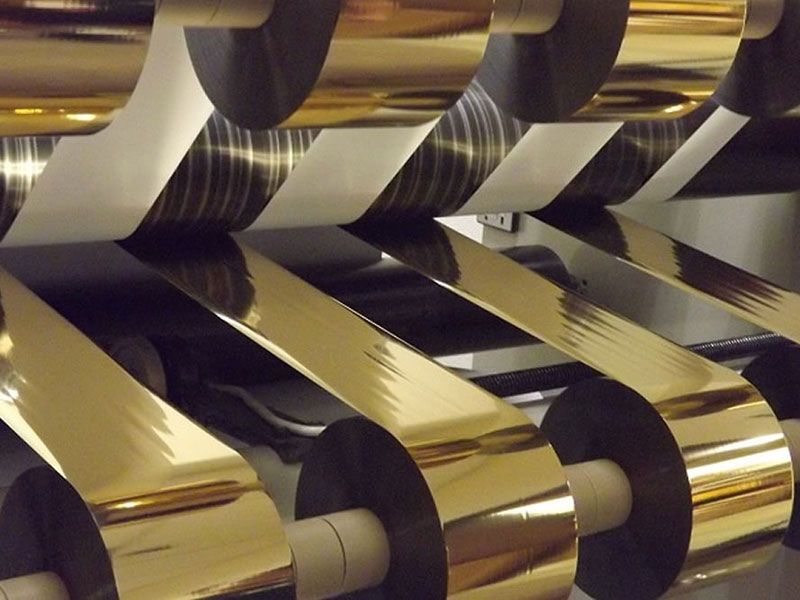 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
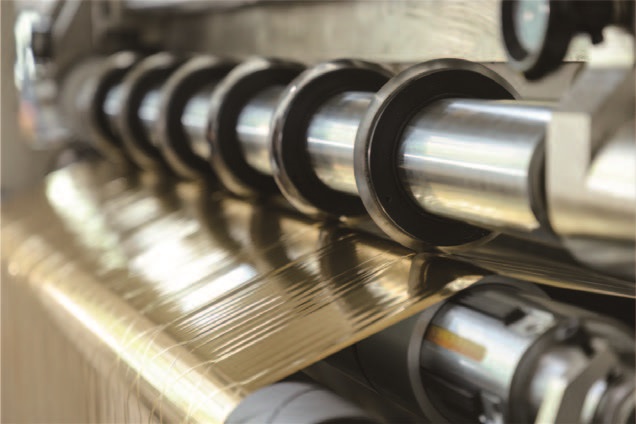 ホットスタンピング箔スリッター
 ホログラフィックフォイルスリッター
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
 ホットスタンピング箔スリッター(RSDS7H)1350
