熱転写リボンスリット機とは何ですか?また、どのように動作するのですか?
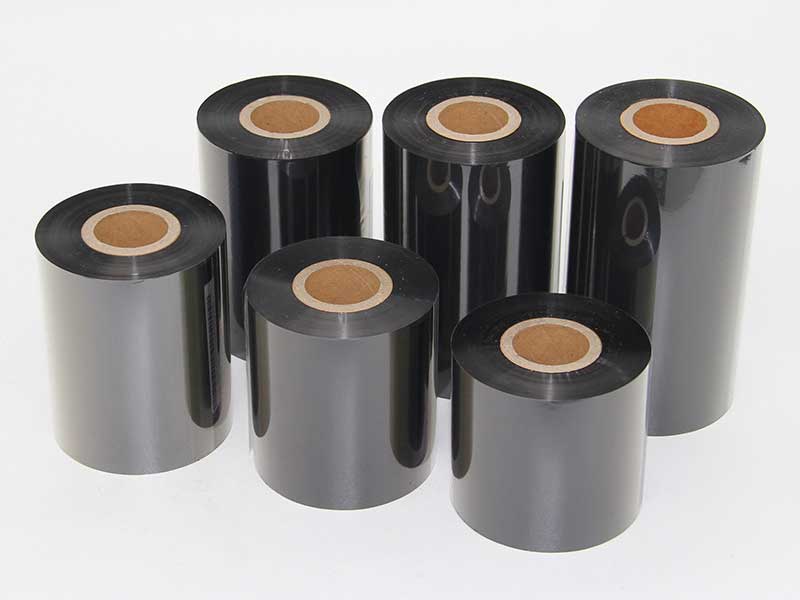
感熱転写リボン(TTR)は、鮮明なバーコード、耐久性のあるラベル、高解像度のパッケージコードを実現する上で、縁の下の力持ちのような存在です。しかし、これらのリボンは最終形態のままプリンターに届くことはほとんどありません。幅広の「ジャンボ」ロールで製造されるため、特定のプリンターモデルが要求する狭い幅に正確にカットする必要があります。そこで登場するのが、感熱転写リボンスリット機です。
ラベル加工、包装、リボン製造といった分野の企業にとって、この機械を理解することは品質管理とコスト効率の向上に不可欠です。この記事では、この機械の概要、動作原理、そして基本的なスリッターと高性能な生産設備を区別する主要な特徴について解説します。
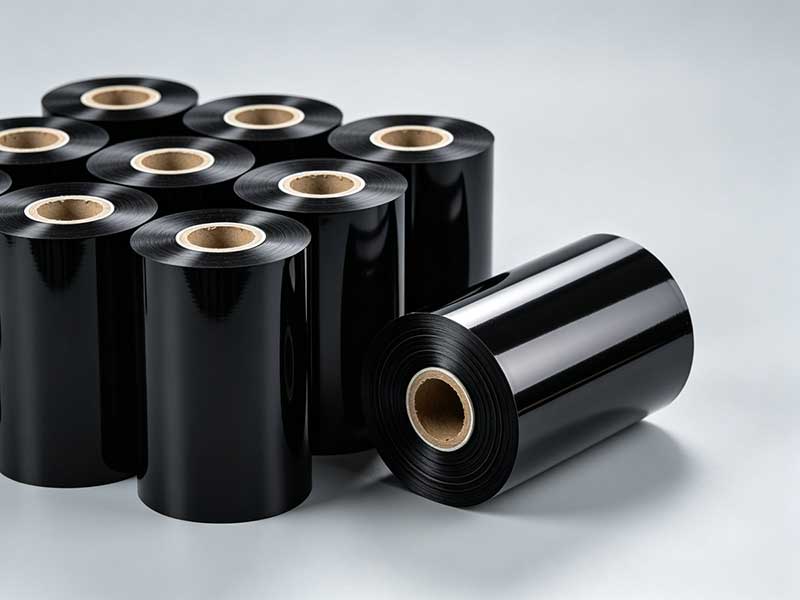
熱転写リボンスリット加工機とは何ですか?
熱転写リボンスリット機は、幅広のTTRマスターロールを巻き戻し、それを縦方向に複数の細いストリップに切断し、それらのストリップを精密な張力で小さなコアに巻き取るように設計された特殊な産業用装置です。汎用フィルムスリット機とは異なり、TTRスリット機は、通常4~20ミクロンの厚さの非常に繊細な材料を、敏感なインクコーティングや耐熱性の裏地層を損傷することなく処理する必要があります。
これらの機械は、アフターマーケットおよびOEMプリンター市場にリボンを供給するリボンコンバーターにとって不可欠です。最新の機種は、モデルや自動化レベルに応じて毎分250~500メートルの作業速度を実現でき、大量生産における高スループットの資産となっています。
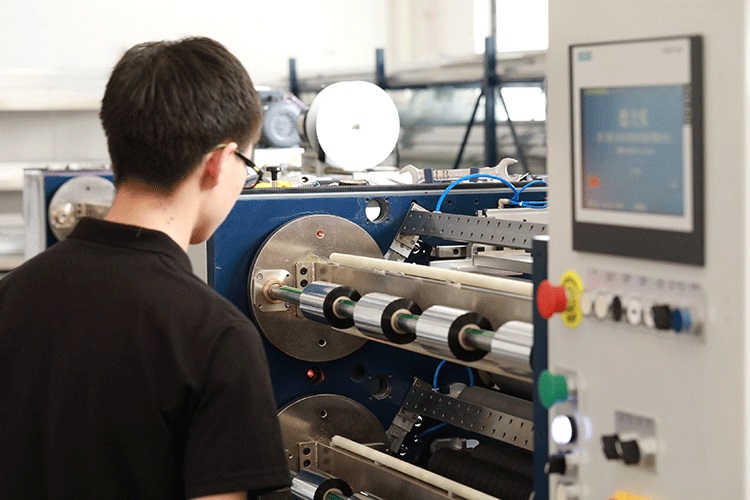
仕組みは?コアプロセス
基本原理は単純明快です。巻き出し→スリット→巻き戻し。しかし、ミクロン単位の薄さの材料を扱うには高い精度が求められるため、実際の作業は高度な技術を要します。以下に、手順を追ったワークフローを示します。
1. 巻き戻しと張力制御
この工程は、幅広のマスターロールをシャフトレスまたは空気膨張式シャフトに装着することから始まります。リボンは非常に薄いため、張力にわずかな変化があるだけでも伸びやしわが生じる可能性があります。機械は張力制御装置(多くの場合、磁気粉末ブレーキまたはサーボモーターを使用)を用いて一定の「引き戻し」力を維持し、ウェブが切断ゾーンに送られる際に常にピンと張った状態を保つようにします。
2. ウェブガイドと修正
リボンが刃に到達する前に、光電式または超音波式のエッジ検出システムを通過します。このセンサーは、リボンの端の位置をリアルタイムで監視します。マスターロールの端が不均一な場合、システムは自動的に巻き出しスタンドを横方向に移動させ、ウェブが切断刃と完全に一直線になるように調整し、中心からずれた切断を防ぎます。
3.スリット加工ゾーン(コア工程)
ここで幅広のロールが多数の細いロールに分割されます。TTRスリット加工では、主に2つの切断方法が用いられます。
・カミソリの刃による切断:リボンは硬化処理されたアンビルローラー上を通過し、磁気ホルダーに固定された鋭利なカミソリの刃によって切断されます。この方法は非常に柔軟性が高く、幅を素早く変更できます。
・回転式せん断切断:リボンは、ハサミのように機能する上下の円形ナイフの間を通過します。これにより、非常にきれいで粉塵のないエッジが生成されます。これは、エッジの品質がプリントヘッドの摩耗に影響するハイエンド樹脂リボンにとって非常に重要です。
4. 端材除去
マスターロールの端は、完璧な状態であることはほとんどありません。スリッターはこれらの端をトリミングします(通常は両側に数ミリメートル)。端材除去システム(通常は空気吸引または専用の巻き取りモーターを使用)がこれらの端材を継続的に除去し、生産ラインを清潔に保ち、薄い端材がローラーに巻き付いて詰まりを引き起こすのを防ぎます。
5. 巻き戻し
スリット加工されたストリップは、完成したコア(一般的に内径1インチまたは1/2インチ)に巻き取られます。この工程が最も繊細な作業です。巻き取りシャフト(コアの装填を容易にするため、多くの場合エアシャフトが使用される)は、すべてのストリップに均一な張力を維持する必要があります。もしあるストリップが他のストリップよりも強く巻き取られると、完成したロールの直径がばらつき、印刷不良の原因となります。高度な機械では、巻き取りシャフトに独立したサーボモーターを使用することで、完全に円筒形で張力が均一な完成ロールを実現しています。
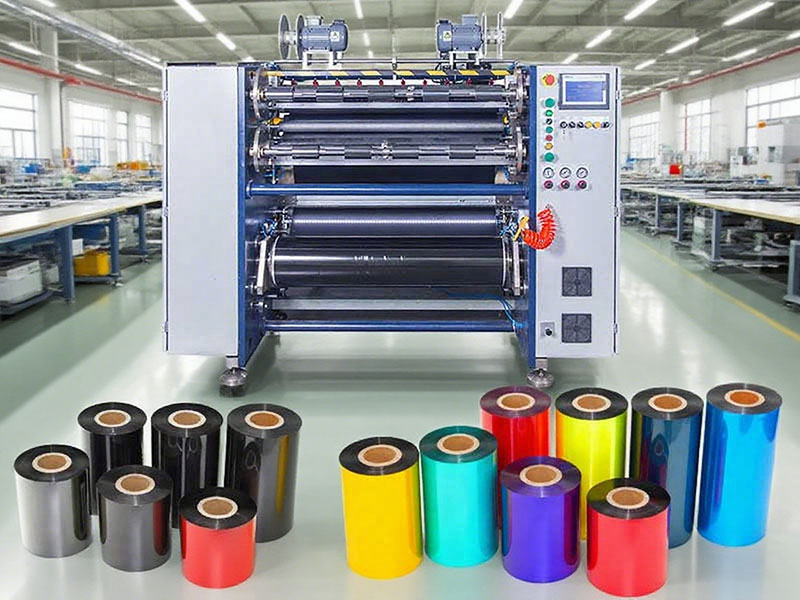
最新のTTRスリッターを選ぶ際に注目すべき主な特徴
加工業向けの機器を評価する際、仕様書は機械の能力と、それによって節約できる労力について多くを物語っています。
| 特徴 | TTR生産にとってなぜ重要なのか |
| マグネット式ブレードホルダー | オペレーターは、専用工具を必要とせずに、数分でスリット幅を変更できます。標準構成では、通常30個のブレードホルダーが付属しています。 |
| 自動張力制御 | 巻き出しロールの直径が減少するにつれて変化するのを補正し、スリット幅が最初から最後まで安定するようにします。 |
| リーダー/トレーラーテーブル | リボンの始点(リーダー)と終点(トレーラー)に粘着テープを貼付する半自動または全自動システム。これにより、ロール交換時の材料の無駄を大幅に削減できます。 |
| シャフトレスアンワインド | 重いものを持ち上げたり、マスターロールを手動でチャックしたりする必要がなくなるため、切り替え時間を短縮し、作業者の安全性を向上させます。 |
| 二重径巻き戻しシャフト | 一般的に、感熱印刷業界で使用される2つの主要なコアサイズに対応するため、機械には1インチと1/2インチの両方のエアシャフトが備えられています。 |
自動化レベル:半自動から全自動まで
市場には様々なレベルの自動化システムがあり、最適な選択は生産量と人件費によって決まる。
半自動スリッターこれらは、中小規模のコンバーターにとって主力となる機械です。リボンの通し方やリーダーテープの貼り付けはオペレーターが手動で行う必要がありますが、スリット加工と張力制御は自動で行われます。コスト効率が高く、設置面積も小さくて済みます。
全自動スリッターこれらの機械は、24時間365日稼働する大量生産向けに設計されています。自動ブレード設定、タレット巻き取り(機械を停止せずに完成ロールを切り替えます)、自動アンロード/ロードサイクルなどの機能を備えています。Labelexpoなどで展示された最新機種は、自動リーダー/トレーラーハンドリングや最大450m/分の高速印刷といった特長を際立たせています。初期投資は高額ですが、ロールあたりの人件費を大幅に削減し、人的ミスを最小限に抑えることができます。
高品質なスリット加工が収益に重要な理由
スリット加工が不十分なリボンロールは、見た目の問題だけにとどまりません。スリットの端が粗かったり、巻き取りの張力が均一でなかったりすると、リボンがプリンター内部でしわになったり、切れたりする可能性があります。これは、ダウンタイム、ラベルの無駄、そしてプリントヘッドの損傷につながる恐れがあります。
加工業者にとって、精密なウェブガイドとサーボ駆動の張力制御を備えたTTRスリッターへの投資は、単に速度向上のためだけではありません。歩留まり向上にもつながります。端材を最小限に抑え、マスターロールのすべてのメートルを販売可能な完成品に加工することで、高品質のスリッターは材料の無駄を減らし、顧客満足度を高めることで、投資に見合うだけの効果を発揮します。
リボン加工を社内で行う場合でも、老朽化したラインをアップグレードする場合でも、スリット加工の仕組みを理解することで、材料仕様と生産目標に合った機械を選択することができます。
 リボンスリット機および巻き取り機の効率改善ソリューション2026年11月7日リボンスリット・巻き取り機の産業応用事例2026年11月7日
 熱転写リボンスリット機:2026年版完全購入ガイド2026年10月31日
 工場に最適な熱転写リボンスリット機の選び方2026年10月29日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
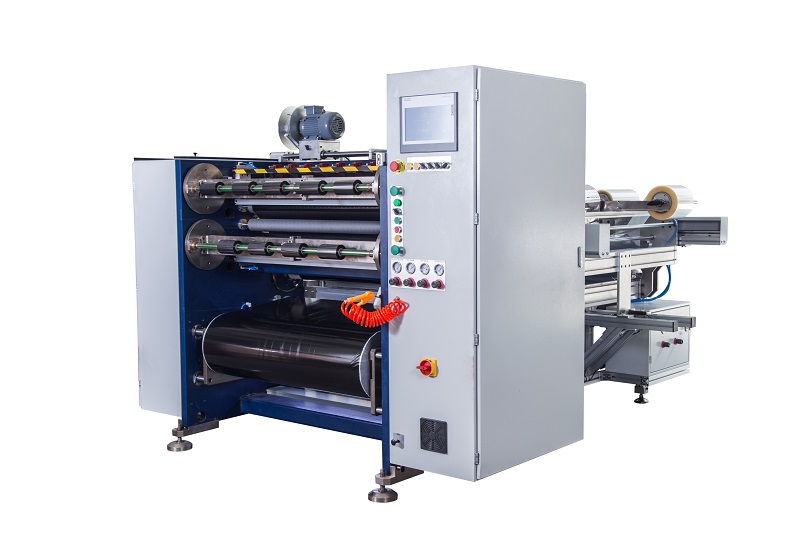 半自動熱転写リボンスリッター RSDS5 PLUS
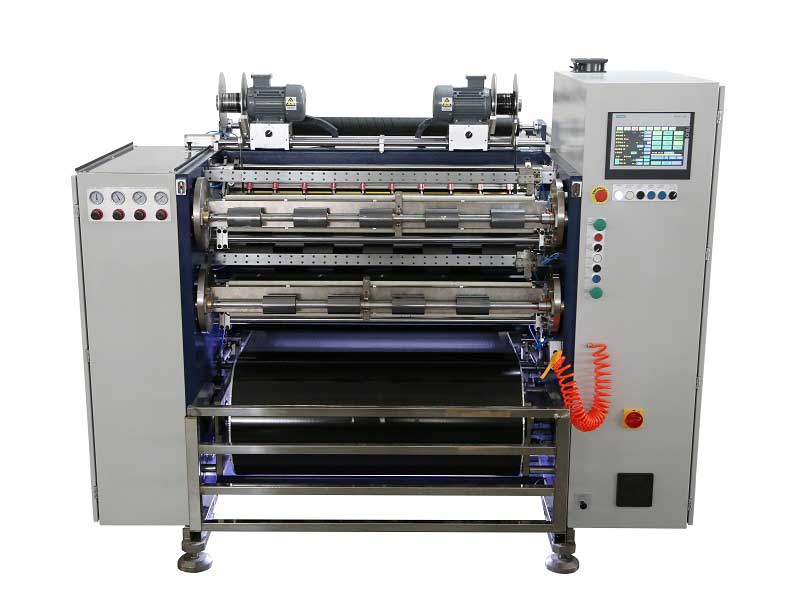 自動熱転写リボンスリッター RSDS8 H PLUS
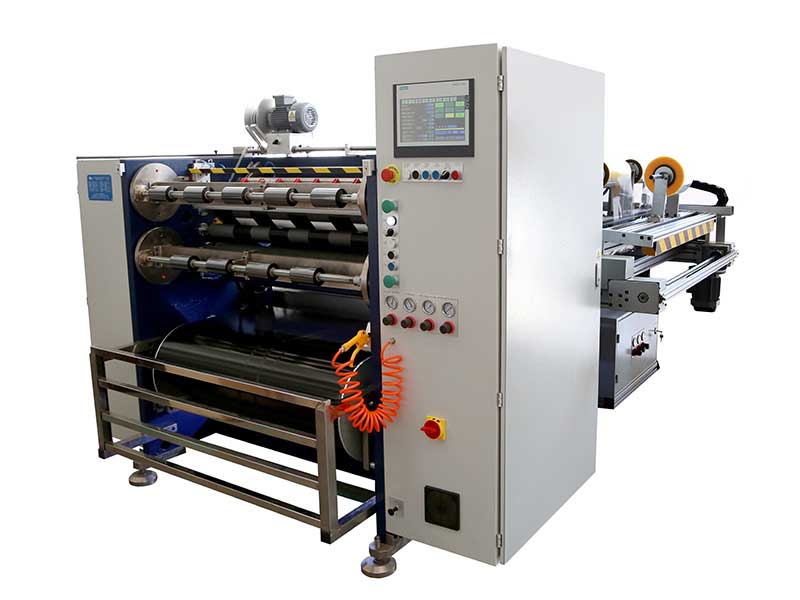 自動熱転写リボンスリッター RSDS6 PLUS
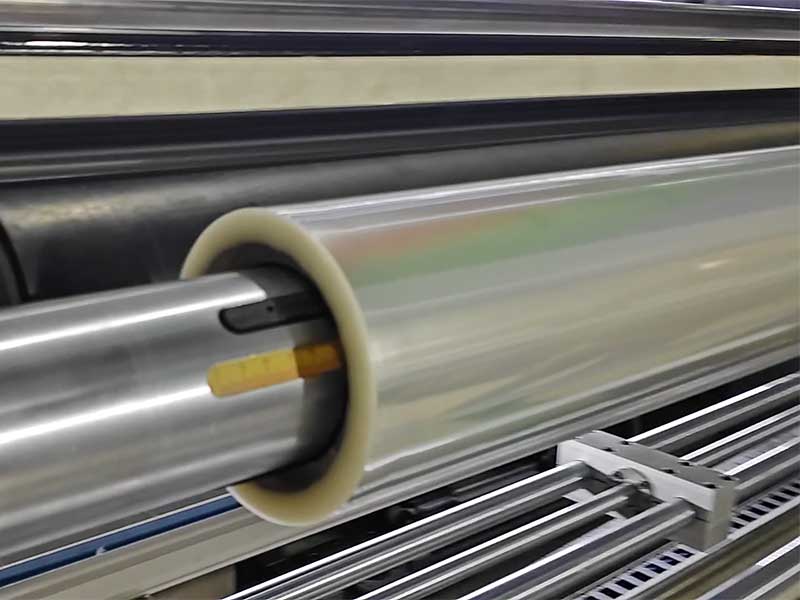 ソーラーフィルムスリッター
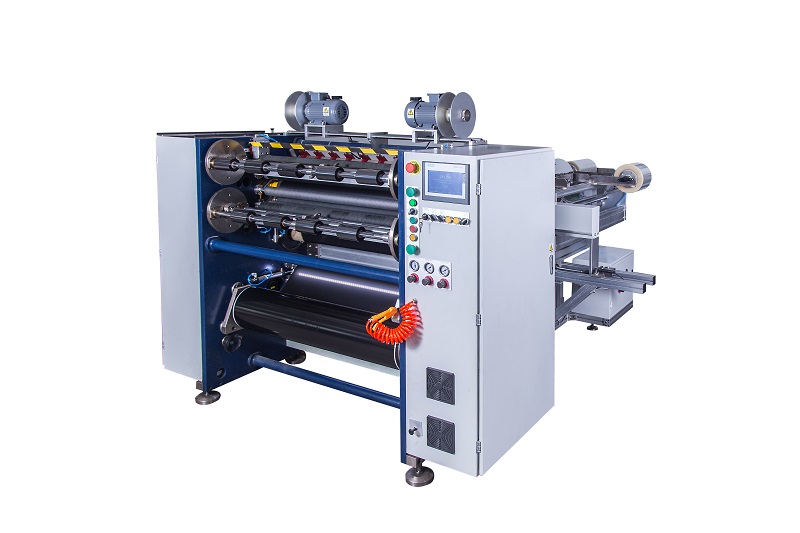 半自動熱転写リボンスリッター RSDS1 PLUS
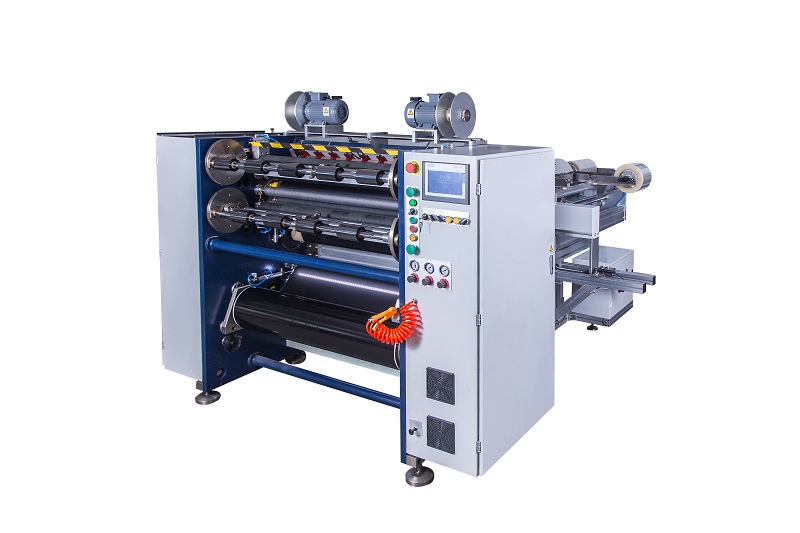 半自動熱転写リボンスリッター RSDS2 PLUS
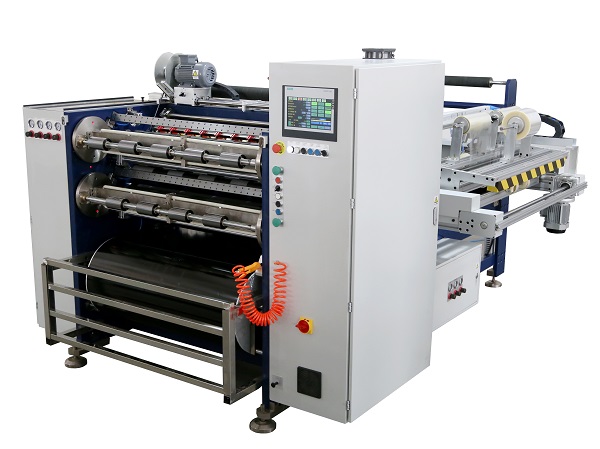 自動熱転写リボンスリッター RSDS8 PLUS
