熱転写リボンのスリット加工は、一見すると簡単そうに見えます。幅広のジャンボロールを細くカットして、プリンターメーカーやコンバーターに出荷するだけです。しかし実際には、リボン製造工程の中で最も厳しく、妥協の許されない最終段階です。使用する素材、精度目標、または注文内容に合わないスリット加工機を使用すると、プリントヘッドを損傷する粗いエッジ、印刷位置ずれの原因となる幅のずれ、そしてリボンがエンドユーザーの手元に届いて初めて明らかになる張力関連の欠陥などが生じます。
このガイドは、2026年にスリッター機の購入を検討しているリボンメーカー、コンバーター、販売業者向けに作成されています。実際に重要な仕様、信頼性の高い機械と問題のある機械を区別するハードウェア構成、そして投資を保護するための評価手順について解説しています。
機械ではなく、材料から始めましょう
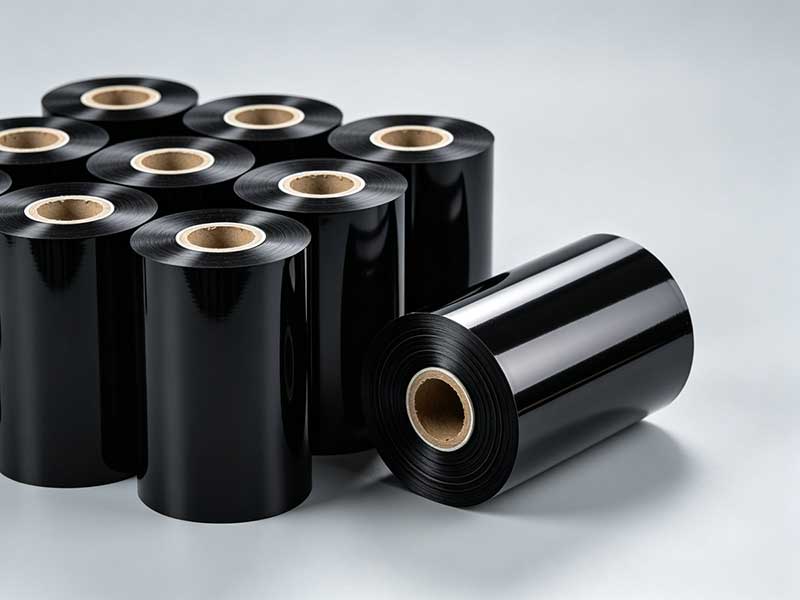
最もよくある購入時のミスは、材料の特性を明確にする前に機械を比較することです。熱転写リボン基板の厚さは4.5~20ミクロンですが、コーティングの化学組成によってスリッターの構成方法が大きく変わってきます。
ワックスベースのリボン比較的柔らかく、より高いスリット速度と緩やかな張力設定に対応できます。大量生産の商業用途で主流であり、最も経済的な製品層です。
樹脂ベースのリボン樹脂リボンは、より硬いコーティングが施されており、靭性は低い。そのため、ワックスリボンよりも20~30%低い速度で加工する必要があり、より厳密な張力制御が求められる。樹脂リボンが製品構成において重要な位置を占める場合、ワックスリボンの性能のみに最適化された機械では満足のいく結果が得られないだろう。
ワックス樹脂ハイブリッドこれらはこれらの極端な例の中間に位置し、純粋なワックスが提供する以上の耐摩耗性や耐薬品性が必要な場合に広く使用されています。
厚みは化学組成と同じくらい重要です。標準的なフィルムの厚さは4~20ミクロンですが、5ミクロン以下の基板は特に張力変動に敏感です。製品ポートフォリオに標準的な市販リボンに加えて超薄型特殊フィルムが含まれている場合は、単一の材料タイプに特化した装置よりも、広範囲の張力を適切に制御できる装置を優先してください。
サプライヤーに連絡する前に、現在および将来の製品構成を文書化してください。その回答によって、汎用性の高い主力製品が必要なのか、それとも特殊な精密プラットフォームが必要なのかが判断できます。
スリット加工の精度:妥協できない品質基準
スリット加工の精度は、幅の均一性とエッジの品質を左右します。精度が不十分だと、プリントヘッドを損傷する可能性のあるバリのあるエッジや、高速印刷時にリボンの位置ずれを引き起こす幅のばらつきが生じます。
業界における精度レベルは、おおよそ以下の通りに分類されます。
| 精度レベル | 許容範囲 | 代表的な用途 |
| 経済 | ±0.3~0.5 mm | 従来の商業用および物流用ラベル |
| 高精度 | ±0.1 mm | 精密電子タグ、医薬品トレーサビリティ |
| 超高精度 | ±0.05 mm以下 | 医療用ラベル、高解像度バーコード、超狭幅リボン |
ほとんどの商用リボン製造においては、±0.1 mmが妥当な目標値です。しかし、医療機器、電子機器、あるいは超狭幅部品を扱う顧客向けに製品を提供する場合は、±0.05 mmの精度は必須となります。
重要な評価ステップは、ご自身の材料を使って試し切りを行うことです。パラメータ表は、デモンストレーションルームでの理想的な条件を反映していますが、実際の状況はマスターロールに反映されます。製造元にリボンを生産速度で切断してもらい、少なくとも10ロール連続してノギスで幅のばらつきを測定してください。切断面を拡大鏡で検査し、バリ、コーティングの剥離、熱による損傷がないか確認してください。
張力制御:すべてを決定づける仕様
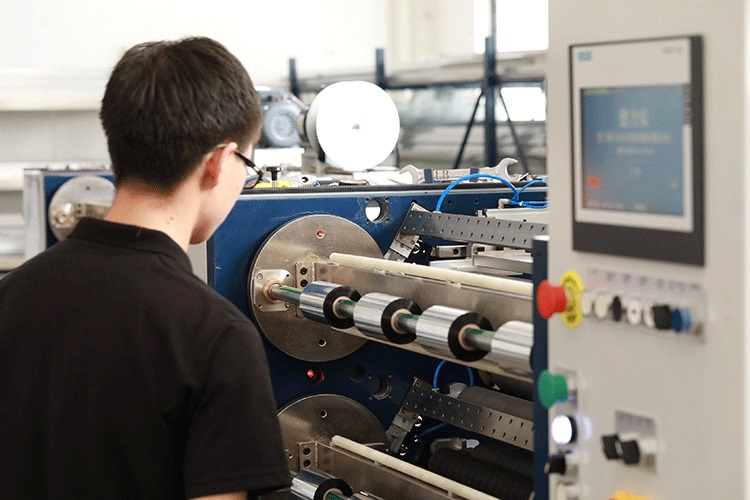
業界関係者は、リボンスリット加工において張力制御を「魂」と表現することが多いが、それには十分な理由がある。張力制御は、巻き取りの平坦度とロール品質に50%以上の影響を与えるからだ。
熱転写リボンのPETベースフィルムは非常に薄く、負荷がかかると弾性的に振る舞います。過度の張力は基材を伸ばして変形させ、インク層に微細な亀裂を生じさせ、粉塵が剥がれ落ちてプリントヘッドを汚染します。張力が不足すると、ロールが緩んでしわが寄り、印刷中に白い線や凹みが生じます。張力が不均一だと、伸縮、芯のずれ、そして外側の巻き取り圧力によって内側の層が押しつぶされるという、恐ろしい「デイジーコア」欠陥が発生します。
注目すべき点PLCとサーボドライブを組み合わせた、完全自動閉ループ張力制御システム。この構成では、巻き出し、牽引、巻き取りの各段階において張力をリアルタイムで監視・調整し、設定値の±2%以内、あるいはそれ以下の変動に抑えます。従来の開ループ制御(手動の磁粉クラッチ調整)では、±10%のドリフトが発生する可能性があり、ロール径の増大に伴う張力変化を補正することはできません。
テーパー張力も同様に重要です巻き取り径が大きくなるにつれて、システムは自動的に張力を下げて「内側はしっかり、外側は柔らかく」という構造を維持する必要があります。テーパー制御を行わないと、大径の完成ロールでは、保管や輸送後に初めて明らかになる内部クリープ、インク転写、または基材の変形が発生します。
製造工程で5ミクロン以下の薄い基板を使用する場合は、機械の張力調整範囲が十分に低く、制御システムが急激な加速や減速に迅速に対応できることを確認してください。定常状態では張力を良好に維持するものの、速度変化時に振動する機械では、シフト全体を通してロールの仕上がりが不安定になります。
巻き取りの整然さとそれを実現するハードウェア
巻き取りの整然さは、スリッターの品質を示す最も目に見える指標であり、購入時に最も見落とされがちな仕様です。端面偏差は、標準生産では±1mm以内に抑える必要があり、ハイエンド機器では±0.5mmを達成します。
巻き取り不良とはどのような状態でしょうか? ロールの一方の端がもう一方の端からはみ出す「ベルマウス」状の形状。個々の巻きが不規則に突き出る「鋸歯状」のエッジ。ロールを巻き戻した際に放射状のしわとして現れる内部のしわ。これらの欠陥のいずれかがあると、エンドユーザーの操作中にリボンの破損やプリンターの詰まりが発生し、スリット部門に起因する苦情につながります。
スリップシャフトは、多仕様生産に不可欠です。各巻取りステーションには、ロール径の変化に応じてトルクを調整する独立したスリップリングが備わっており、芯から表面まで均一な硬度を維持します。空気圧式スリップシャフトは、機械式よりも優れた制御精度を提供し、仕様を頻繁に変更する場合や、複数の狭幅ロールを同時に使用する場合には、追加投資に見合う価値があります。
アクティブウェブガイド光電センサーまたは超音波センサーの使用は、もう一つ譲れないハードウェア要素です。このシステムは、エッジの位置をリアルタイムで監視し、ローラーを調整して横方向のずれを防ぎます。適切な補正を行わないと、たとえ張力が十分にかかっていても、ウェブは徐々にずれていき、見た目には問題のないロールでも、顧客の入荷品質検査で幅検査に合格しなくなります。
スリット速度:生産量を材料の実情に合わせる
公称最大速度は最も盛んに宣伝されている仕様ですが、単独では最も意味のないものです。例えば、450m/分の速度を謳っていても、樹脂リボンの品質を許容範囲内に保つためには200m/分で運転しなければならない機械は、実質的には200m/分の機械ということになります。
速度評価のための実践的な枠組み:
| スピードクラス | 範囲 | 適切な対象 |
| エントリーレベル | 50~100メートル/分 | 少量生産、頻繁な注文変更、市場テスト |
| 商用の主力製品 | 150~250メートル/分 | ほとんどの標準的なワックスおよびワックス樹脂の注文 |
| 大量生産 | 300~500メートル/分 | 自動化による連続大量生産 |
樹脂リボンは、どの機械でも最低速度で動作します。ワックスリボンはより高速で動作します。サプライヤーが最高速度を提示する場合は、その速度がどのような材料と張力条件下で達成されたのかを確認してください。その後、ご自身のリボンでその速度でテストを行い、始動・停止制御、加速時の巻き取りの整然性、およびスプライス処理を評価してください。
多様な注文プロファイルを持つ加工業者にとって、切り替え速度は最大処理速度よりも重要です。ある幅から別の幅に切り替えるのに30分かかる機械は、3分で切り替えられる低速の機械よりも生産時間を多く失います。自動ナイフ位置決めシステム、プログラム可能なスリットレシピ、クイックリリースシャフトは、実効生産能力に直接影響します。
自動化とインテリジェンス:2026年に投資する価値のあるものとは?
2026年のスリッター機市場は、半自動機械式ユニットからデジタルツイン機能を備えた全自動システムまで、幅広い製品群を提供する。すべての機能がコストに見合うとは限らないが、いくつかの自動化アップグレードは目に見える効果をもたらす。
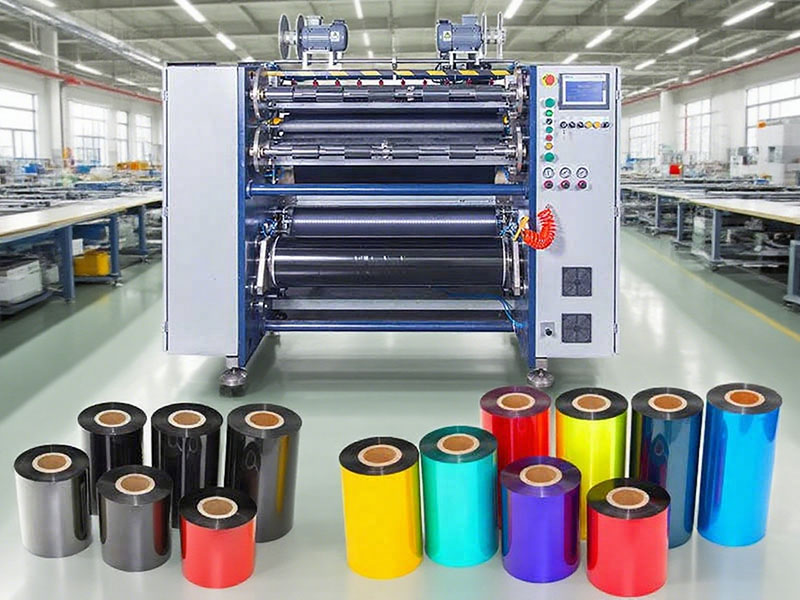
自動ナイフ設定手動による工具位置決めミスをなくし、設備が整った機械であれば、段取り替え時間を数十分から3分未満に短縮します。1シフトで複数の狭幅加工を行う現場であれば、すぐに投資回収が可能です。
タレット巻き戻しおよび自動カット転送完成したロールを取り出すために生産を停止することなく、連続生産を可能にする。これは大量生産の標準製品には有効だが、注文変更が頻繁に発生する個別生産環境ではそれほど重要ではない。
マシンビジョン検査カメラは品質保証ツールとして注目を集めています。切断面をリアルタイムで監視し、バリ、コーティングの損傷、幅のずれなどを、ロール全体が製造された後ではなく、発生した時点で検出します。欠陥ゼロを求める医療機器や電子機器メーカーにとって、この機能は品質記録を文書化し、返品が発生する前に問題を未然に防ぐことができます。
プロセスレシピ管理オペレーターは、繰り返し注文用に検証済みの設定を呼び出すことができます。オペレーターの記憶や試行錯誤による調整に頼るのではなく、機械はデータベースから張力プロファイル、速度ランプ、ナイフ位置を取得します。これにより、シフト間のばらつきが減り、繰り返し注文のセットアップ時間が短縮されます。
費用をかける価値がないのはどのようなものか?注文内容が多品種少量生産の場合、完全自動化された無人運転は費用に見合わない。自動化にかかる費用が最も正当化されるのは、長期間にわたって介入なしで稼働できる、安定した反復生産を行っている場合である。
費用:購入価格ではなく、総所有額を計算してください
熱転写リボンスリット機は、エントリーレベルの機種から高度な生産システムまで多岐にわたります。低価格機種と高品質機種の購入価格の差は20~30%程度かもしれませんが、5年間の総コストの差はそれよりもはるかに大きくなる可能性があります。
真のコスト方程式は購入価格 + 運用コスト + メンテナンス + ダウンタイム損失 + 品質不良による不良品および再加工。
20%安い機械でも、頻繁な張力調整が必要で、段取り替え時の不良率が高く、部品の故障で生産が停止してしまうような機械は、最初の1~2年でその節約分を相殺してしまうでしょう。ベアリング、ガイドレール、サーボモーター、ナイフシステムといった主要部品が、長期的な信頼性を左右します。部品のブランドや想定されるサービス間隔について確認しましょう。
アフターサービスは隠れたコスト項目であるスリッターが故障すると、ダウンタイム1時間ごとに生産が失われます。サプライヤーの技術サポートの対応力、スペアパーツの入手可能性、リモート診断の有無を評価してください。重要な部品を翌日配送できるサプライヤーから多少高い価格で購入する方が、多くの場合、経済的に賢明な判断となります。
実践的な評価チェックリスト
発注書に署名する前に、以下の手順を完了してください。
1. 材料で試し切りをする主な製品タイプ(ワックス、ワックス樹脂、樹脂など)を代表するマスターロールをご用意ください。生産速度で運転してください。幅のずれを測定し、端を検査してください。
2. 加速時の張力性能を確認する機械が低速から高速へ、そして再び低速へと速度を変化させる際のロール品質を観察してください。速度変化時の張力変動は、定常運転時には隠されている制御システムの弱点を明らかにします。
3. ロール全体にわたって巻き取りの整い具合を確認する。芯部から表面までの端面のアライメントを検査します。ベルマウス、鋸歯状、または内部のしわがないか確認します。複数の箇所で端面のずれを測定します。
4.試験切り替え時間。幅を切り替えるのにかかる時間を計測してください。1日に複数の仕様で作業を行う場合、この数値は速度仕様よりも重要になります。
5. スリップシャフトとウェブガイドの構成を確認する機械が、許容できる品質で最小および最大の仕様に対応できるハードウェアを備えていることを確認してください。
6. 制御システムをレビューするテーパー張力設定とレシピ管理の実演を依頼してください。注文ごとにエンジニアがパラメータを調整する必要がある機械は、真の意味でのプログラマブルではありません。
7. 既存顧客と話をする地域または製品分野における実績を尋ねてください。信頼性、サポート対応の迅速さ、そして機械がデモンストレーションだけでなく、実際の生産現場で仕様通りの精度を満たしているかどうかを確認してください。
印刷解像度の向上と、医療、電子機器、特殊ラベルといった用途への拡大に伴い、熱転写リボン市場では、より厳しい公差、より薄い基材、そしてより均一な品質が求められ続けています。2026年に購入するスリッター機は、まだ受注リストにない要件にも対応できる余裕を持つべきです。ここで説明する評価プロセスには時間がかかりますが、生産現場に設置した後に機械の限界が判明するよりもはるかにコストを抑えることができます。
 工場に最適な熱転写リボンスリット機の選び方2026年10月29日
 全自動リボンスリット機:高精度かつ低損失2026年10月27日
 全自動熱転写リボンスリット機:アフターサービスサポート2026年10月23日
 全自動リボンスリット機:効率的、安定、省力化2026年10月22日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 ソーラーフィルムスリッター
 半自動熱転写リボンスリッター RSDS1 PLUS
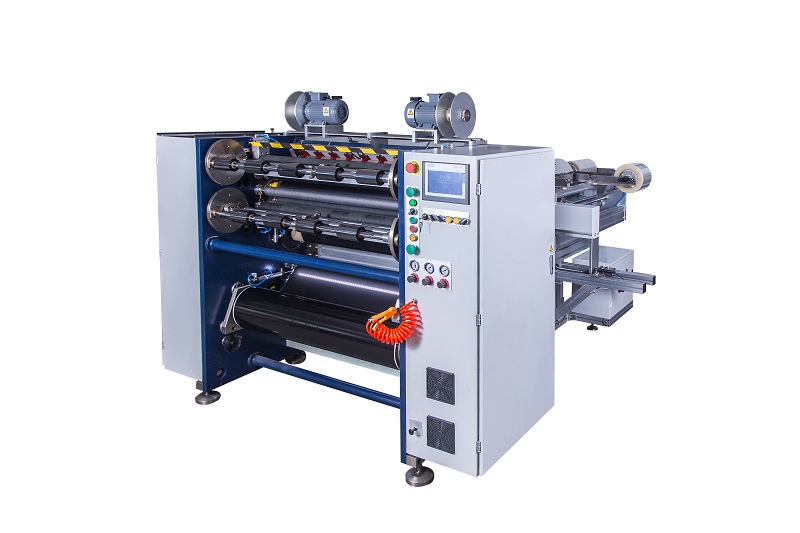 半自動熱転写リボンスリッター RSDS2 PLUS
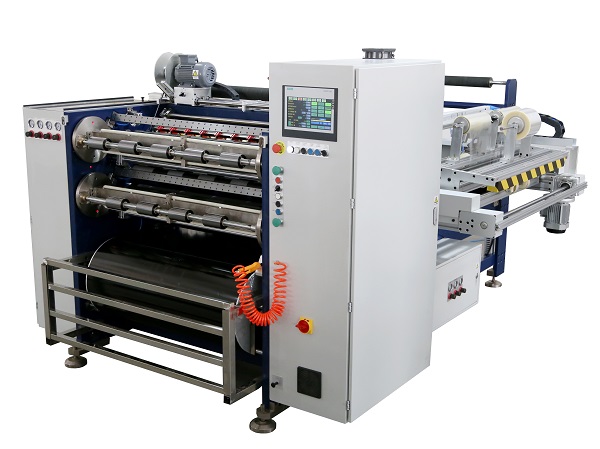 自動熱転写リボンスリッター RSDS8 PLUS
