感熱転写リボンのスリット加工機は、一見するとシンプルな機械に見えます。幅広のジャンボロールを細長いロールにカットし、プリンターユーザーに出荷するだけです。しかし実際には、どの機械を選ぶかによって、完成したリボンが高速プリンターでスムーズに印刷できるか、あるいはリボンの破損、印刷位置のずれ、プリントヘッドの損傷といった問題が発生するかが決まります。リボンの基材が4.5ミクロンという薄さになった今、スリット加工機を選ぶ際に価格や最高速度の謳い文句だけを比較すれば良いというわけではありません。使用する材料の種類、精度要件、生産量に合わせて機械を選ぶ必要があるのです。
このガイドでは、重要なパラメータ、誤解を招く可能性のある仕様、そして賢明な投資と高額な失敗を分けるための実践的な手順について解説します。
機械ではなく、材料から始めましょう
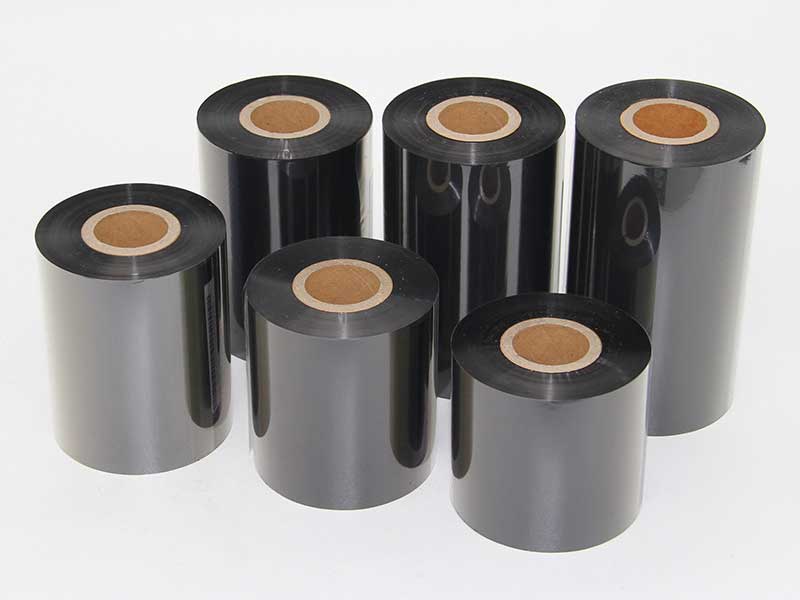
最も頻繁に加工するリボンの種類によって、仕様決定の基準は大きく変わります。ワックスベースのリボンは比較的柔らかく、スリット速度が速くても、張力設定が緩くても問題ありません。一方、樹脂ベースのリボンは、コーティングが硬く靭性が低いため、ワックスリボンよりも20~30%低い速度で加工する必要があり、より厳密な張力制御が求められます。ワックスと樹脂のハイブリッドリボンは、これらの中間的な特性を持ちます。
厚みも同様に重要です。標準的な熱転写リボンフィルムの厚さは4~20ミクロンですが、5ミクロン以下の基材は特に張力変動の影響を受けやすいです。標準的な市販リボンに加えて、極薄の特殊フィルムを製品ラインナップに加える場合は、単一の材料タイプに最適化された装置よりも、張力範囲が広く、かつ適切に制御できる装置を優先してください。
この材料優先のアプローチは、直接的な商業的影響をもたらします。400m/分の定格速度を持つ機械でも、樹脂リボンを280m/分で処理することは十分に可能です。しかし、主に樹脂リボンを加工する場合、十分に活用できない高速モデルに高額な費用を支払っても、その追加投資は比例した生産性にはつながりません。
スリット加工精度:品質の限界
スリット加工の精度は、幅の均一性とエッジの品質を左右します。これらはどちらも、プリンター内でのリボンの性能に直接影響します。バリや粗いエッジはプリントヘッドを損傷する可能性があり、幅のばらつきは高速印刷時の印刷位置のずれやリボンの位置ずれを引き起こします。
業界における精度レベルは、おおよそ以下の通りに分類されます。
| 精度等級 | 許容範囲 | 代表的な用途 |
| 標準 | ±0.3~0.5 mm | 商業ラベル、物流、倉庫管理 |
| 高精度 | ±0.1 mm | 電子機器、医薬品トレーサビリティ、一般産業 |
| 超高精度 | ±0.05 mm以下 | 医療用ラベル、高解像度バーコード、10mm以下の超狭幅リボン |
精度に関する主張を評価する際は、製造元に依頼して、ご自身のリボンマスターロールを使用して試し切りを行ってもらってください。少なくとも10本の連続したロールでノギスを使用して幅の偏差を測定し、切断面にバリやコーティングの剥離がないか検査してください。パラメータ表は理想的な実験室条件を反映していますが、実際の材料は現実を反映しています。
精度を支えるハードウェアは、仕様書と同じくらい重要です。主要な構成要素としては、半径方向の振れが0.01mm以下のツールシャフト、実績のあるサプライヤーから供給される高品質のブレード、そしてエッジ位置補正システムなどが挙げられます。CCD画像補正は透明または半透明の材料に適していますが、超音波センサーは不透明なリボンに適しています。機能的な補正システムがなければ、幅公差は理論上の数値に過ぎず、実際の生産には適用できません。
緊張制御:作戦の中核
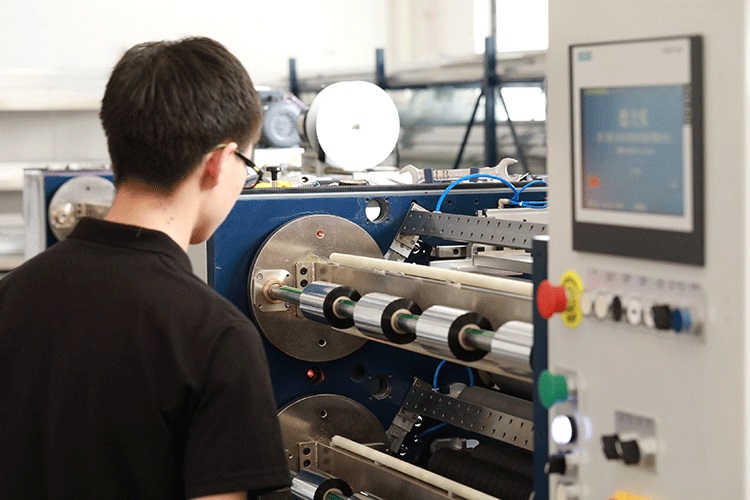
リボンスリット加工において、張力制御は最も重要な要素であると広く考えられています。PET基材フィルムは非常に薄く、荷重がかかると弾性的に挙動します。張力が強すぎると基材が伸びて変形し、インク層のひび割れや粉塵の剥離が発生してプリントヘッドを汚染します。張力が弱すぎると、ロールが緩んでしわが寄り、印刷中に白い線や凹みが生じます。張力が不均一だと、ロールの伸縮や芯のずれにつながります。
品質重視の生産においては、全自動閉ループ張力制御システムを優先的に採用してください。これは通常、PLCとサーボドライブを組み合わせたものです。この構成では、巻き出し、牽引、巻き取りの各段階で張力をリアルタイムで監視・調整し、設定値の±2%以内に変動を抑えます。薄い基板の場合は、テーパー張力(巻き取り径が大きくなるにつれて張力が動的に減少する)を採用したシステムを検討してください。これにより、内部クリープや「内側が張って外側が緩い」という欠陥を防ぐことができます。
巻き取り側では、スリップシャフトは多仕様生産に不可欠です。各巻き取りステーションには独立したスリップリングがあり、ロール径の変化に応じてトルクを調整し、芯から表面まで均一な硬度を維持します。空気圧式スリップシャフトは機械式よりも制御精度が高く、仕様を頻繁に変更する場合は追加投資する価値があります。
スリット速度:生産量を材料の実情に合わせる
公称最大速度は最も盛んに宣伝されている仕様ですが、単独では最も意味のないものです。重要なのは、実際の材料で機械が維持できる安定した再現性のある速度です。
参考枠組みとして:
| スピードクラス | 範囲 | 最適な用途 |
| 低速経済 | 50~100メートル/分 | 小ロット生産、多品種少量生産 |
| 中速ユニバーサル | 150~250メートル/分 | ほとんどの商業注文 |
| 高速生産 | 300~500メートル/分 | 大量連続生産 |
メーカーが最高速度を提示している場合は、その速度がどのような素材と張力条件下で達成されたのかを確認してください。そして、ご自身のリボンを使ってその速度でテストを行い、始動・停止制御、巻き取りの仕上がり、オペレーターの介入なしに機械が張力の安定性を維持できるかどうかを評価してください。毎分450メートルの速度を謳っていても、常に張力調整が必要な機械は、無人で稼働する毎分250メートルの機械よりも生産性が劣ります。
自動化レベルと切り替え効率
自動化は、人件費、段取り替え速度、廃棄物率に直接影響を与えます。市場には大きく分けて3つの階層があります。半自動機は、ブレードの位置決めと芯材の装填を手動で行う必要があるため、製品の種類が限られ、人件費が低い作業に適しています。全自動モデルは、オペレーターの介入なしに、ブレードの設定、リーダーとトレーラーの装着、タレットの巻き取り、横切り処理を行います。
頻繁な注文変更や断片的な生産工程に直面する工場にとって、迅速な段取り替え機能は非常に重要です。パラメータメモリを備えた制御システムであれば、リボンの幅や材質ごとにスリット加工のレシピを保存できるため、ワンタッチで段取り替えが可能です。これにより、熟練オペレーターへの依存度が減り、バッチ間のダウンタイムも短縮されます。また、注文リストに複数の狭幅製品が含まれている場合、自動ブレード設定機能を使えば、セットアップ時間を数分から数秒に短縮できるだけでなく、手動による位置決めミスも解消できます。
仕様書には書かれていないこと
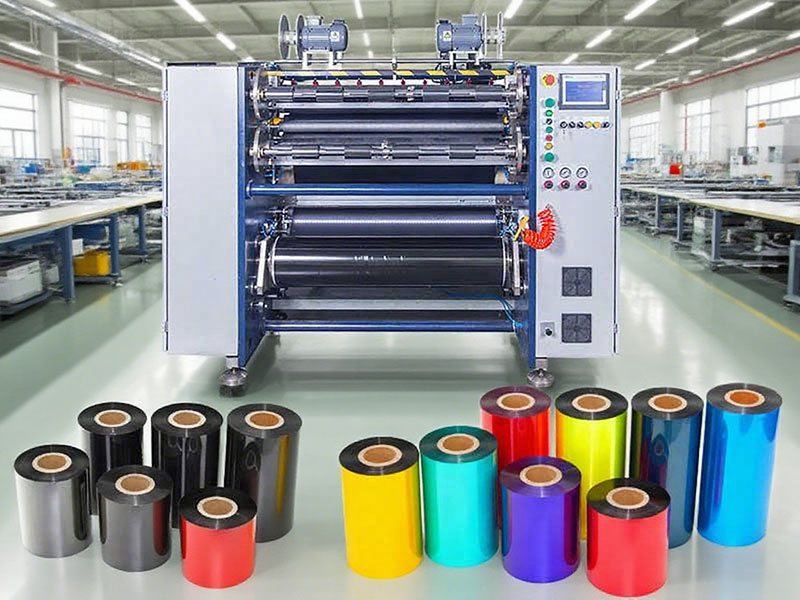
いくつかの重要な要素は、販促資料にはほとんど記載されないものの、長期的な顧客満足度に直接影響を与える。
フレーム剛性機械が長年の使用後も精度を維持できるかどうかは、品質によって決まります。重厚で高強度の鋳鉄または鋼製のフレームは振動を吸収し、アライメントを維持します。駆動系ベアリング、リニアガイド、サーボモーターのブランドは、メーカーの耐久性へのこだわりを反映しています。
刃の種類とホルダーのデザイン素材に合わせてお選びください。角刃(カミソリ型)は70ミクロン以下のリボンに適しており、高い精度と均一なエッジを実現します。丸刃(ハサミ型)は100ミクロン以上の厚手の素材や、紙裏打ちリボンに適しており、耐久性に優れています。マグネット式クリップホルダーは工具不要で幅を素早く変更できるため、複数の仕様に対応する作業に便利です。
廃棄物処理材料の歩留まりと清掃作業に影響を与えます。サーボ駆動の廃棄物巻き取りユニットは、トリミングされた端に一定の張力を維持し、絡まりを防ぎ、ダウンタイムを削減します。
床面積と設備見落としやすい点もあります。設置前に、機械の設置面積と設置場所のスペースを照らし合わせ、電源要件(単相か三相か)と空気圧供給仕様を確認してください。
試用版:最も重要なデューデリジェンス
仕様書は、実際に自分の材料で試し切りをしてみることに代わるものではありません。購入を決定する前に、必ずリボンマスターロールを、ご自身の生産環境に合わせた条件で機械に通してテストしてください。
試験中は、次の3つの点を評価してください。まず、ノギスを使用して、少なくとも10個の連続した完成ロールの幅の一貫性を測定します。次に、拡大鏡を使用して、切断端にバリ、コーティングの剥離、またはギザギザがないか検査します。最後に、巻き取りロールの端面の均一性を調べます。伸縮、ベルマウス変形、または張力制御の問題を示す内部のしわがないかを確認します。
メーカーがあなたの材料を使った試用に対応できない場合、それ自体が有益な情報となります。自社製品に自信のあるサプライヤーは、試用を歓迎するでしょう。
ビジネスモデルに合った機械を選ぶ
最適なスリッター機は、工場がバリューチェーンのどの位置にあるかによって決まります。
小規模コンバーターおよび印刷サービスプロバイダー限られた資金と、多様だが少量の注文に対応する場合、信頼性の高い中速機で、確実な張力制御と迅速な段取り替え機能が最優先されるべきです。最高速度よりも、安定した品質と最小限の廃棄物の方が重要です。
特殊リボン製造業者電子機器、医療機器、高解像度バーコード用途向けに、狭幅または樹脂ベースの製品を製造するには、閉ループ張力制御、テーパー張力、および補正システムを備えた高精度機器が必要です。±0.05 mmの精度への投資は、顧客からの苦情やプリントヘッドの損傷に関するクレームの減少によって、その投資に見合うだけの効果を発揮します。
大量生産リボンコンバーター商品ラベル市場向けに製品を製造する企業は、タレット式巻き取り装置とリーダー/トレーラーハンドリング機能を統合した全自動生産機を検討すべきです。生産量が十分であれば、人件費の削減と連続運転が可能になるため、設備投資額の増加は正当化されます。
3つのプロファイルすべてに共通する点は、最も魅力的なパンフレットに載っている機械ではなく、実際の生産状況に合った機械を選ぶべきだということです。リボン、注文、そしてオペレーターの状況によって、投資が利益をもたらすか、それともダウンタイムの原因となるかが決まります。購入前にテストを行い、試し切りで最終的な判断を下しましょう。
 全自動リボンスリット機:高精度かつ低損失2026年10月27日
 全自動熱転写リボンスリット機:アフターサービスサポート2026年10月23日
 全自動リボンスリット機:効率的、安定、省力化2026年10月22日
 カラーリボンスリット機の選び方:理解すべき3つの主要パラメータ2026年10月21日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 ソーラーフィルムスリッター
 半自動熱転写リボンスリッター RSDS1 PLUS
 半自動熱転写リボンスリッター RSDS2 PLUS
 自動熱転写リボンスリッター RSDS8 PLUS
