リボンのスリット加工と巻き取りは、熱伝達消耗品の製造における重要な工程であり、その効率は納期とコスト競争力に直接影響します。しかし、多くの企業では、設備パラメータは最新であるにもかかわらず、実際の生産量がボトルネックで停滞しています。問題の根本原因は、「機械が高速で稼働している」ことではなく、非効率的なダウンタイムの多さ、過剰な張力変動、注文やロールの切り替えの遅さにあることが多いのです。本稿では、リボン材料の特性を踏まえ、非稼働時間の削減、張力とスリット加工プロセスの最適化、自動化とインテリジェンスの向上に焦点を当て、実用的な効率改善策を提案します。

1. まず、リボンスリット加工の効率上の落とし穴を認識する。
カーボンリボンは普通のフィルムではありません。PET基材、コーティング、インク層から構成され、通常厚さはわずか4.5~10ミクロンで、張力に非常に敏感です。張力が強すぎるとベースフィルムが伸び、インク層に物理的な損傷を与え、粉が剥がれ落ちる可能性があります。張力が弱すぎると、ロールが緩んでしわになり、印刷中に白い線や凹みが生じます。さらに難しいのは、リボンのスリット加工の速度と精度の間にある本質的な矛盾です。速度を上げると、端面が不均一になったり、エッジのバリが増えたり、張力の変動が大きくなったりすることがよくありますが、品質問題に対処するために頻繁に停止すると、高速化によって得られる生産性の向上が損なわれてしまいます。
従来のリボンスリット機は、一般的に毎分100~120メートル以下の速度で稼働し、コイル交換時のダウンタイムは約3分、完成品の歩留まりは85~90%程度です。しかし、これらの数値の裏には、まだまだ改善の余地が大きく残されています。

2. 「停止」に費やす時間を最小限に抑える。
スリッター機の効率を著しく低下させる最大の要因は、機械が稼働していない時間です。送り出し、フィルムの貫通、刃の調整、巻き戻しなど、各ロールごとにかなりの無駄が生じます。しかし、補助作業を体系的に最適化することで、ロール1本あたりのサポート時間を8~10分から3~4分に短縮できることが実証されています。
既製のマスターロールと迅速なフィルム浸透最も直接的な方法は、次のメインロールを事前にスタンバイステーションに持ち上げてシームレスな切り替えを行うことです。最適化されたガイドローラーのレイアウトにより、フィルム貫通バイパス経路が短縮され、フィルム貫通ごとの手動操作ステップが削減されます。拡張シャフトには独立した空気源コネクタが装備されているため、空気圧縮機の加圧を待つ必要がありません。紙管の内径と長さを標準化することで、シャフトの繰り返し調整も不要になります。
ロール再配分時の自動化アップグレードプロセスはより徹底したソリューションです。デュアルステーション巻き取りとプリインストールされた紙管、サーボ駆動の拡張シャフト自動切り替えを組み合わせることで、切り替え時間を数分から待機時間ゼロ秒に短縮できます。多品種少量生産のリボンスリット加工においては、迅速な工具交換システムも重要です。工具スリーブの事前取り付けや工具間距離の事前調整など、オフラインで実行できる作業を装置の稼働時間から除外することで、注文変更時間を5分以内に制御できます。
3. 張力制御:効率と品質のバランス
リボンスリット加工における張力制御は、単に「値を設定する」だけではありません。巻き出し、スリット加工、巻き取りの各工程で必要な張力は異なり、ロール径の変化に応じて動的に調整する必要があります。
3段階閉ループ張力制御は現在、実績のある効果的なソリューションです。巻き出しでは磁性粒子ブレーキを使用し、スリット部ではフローティングロールフィードバックにより張力を低く保ち横方向の収縮を低減し、巻き取り側ではサーボモーターを使用してテーパー減少張力を実現します。測定データによると、スリット部の張力を適度に下げ、コイル径の増加に伴って巻き取り張力を徐々に下げることで、巻き取り端のアライメントが0.31 mmから0.14 mmに改善され、精度を損なうことなくさらに速度を上げることができます。ワックスベース、混合、樹脂ベースのリボンの違いに応じて、異なる張力プロファイルをプリセットでき、オペレーターは数式を呼び出すだけで試し切りの損失を減らすことができます。
これに合わせて、補正システムの応答速度も重要です。リボンは薄く、ずれが生じやすいため、光電センサーやCCDセンサーは、高速動作時でも±0.1ミリメートルの補正精度を維持するために、手ぶれ補正アルゴリズムを必要とします。定期メンテナンスでは、補正センサーレンズの清掃がしばしば見落とされがちで、埃による目詰まりで補正が遅くなることが、端面の不均一性の一般的な原因となっています。
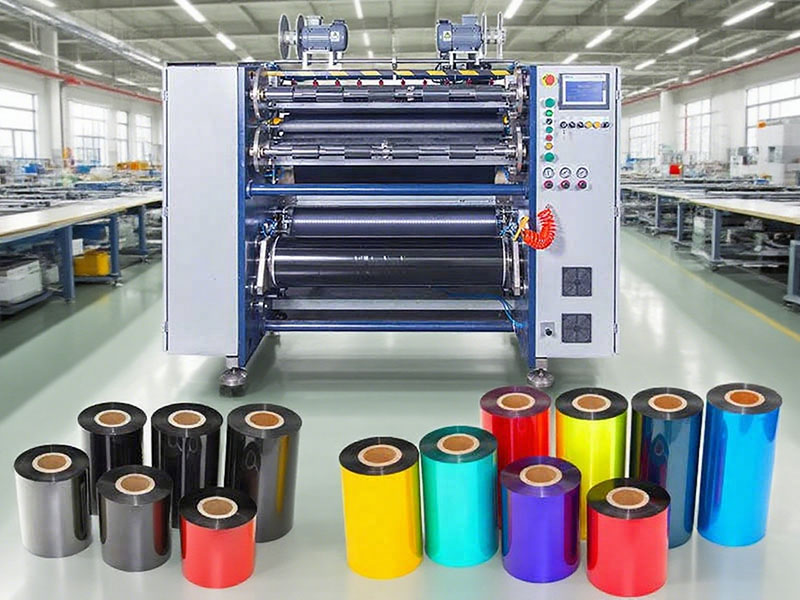
4. スリット加工工程の微調整
工具の状態は、連続運転時間に直接影響します。円形刃のメインロールへの切断深さは、一般的に0.5~1ミリメートルに制御されます。深すぎるとバリやフィルムの破損の原因となり、浅すぎると完全に切断できません。工具交換間隔は、時間ではなくスリットメートル数に基づいて設定する必要があります。例えば、丸刃は「切れ味が悪くなったと感じたら交換する」のではなく、10万メートルごとに交換します。刃の詰まりを防ぐため、刃軸は毎日トナーと接着剤で清掃する必要があります。
スピード戦略は、画一的なものではなく、段階的に進める必要がある。ワックス系リボンは張力に対する耐性が高く、高速で処理できますが、樹脂系リボンのコーティングはより敏感なため、速度は適切に控えめに設定する必要があります。ライン速度を盲目的に追求すると、フィルムの破損やしわの発生によるダウンタイムが頻繁に発生し、結果として生産効率が低下します。材料と仕様ごとにプロセスパラメータのデータベースを構築し、オペレーターが最適な配合を直接呼び出せるようにすることは、試し切りによる無駄を削減するための現実的なアプローチです。
5. 自動化とインテリジェンスを通じて段階的な成長を目指す
機械レベルおよびプロセスレベルでの最適化が限界に達したとき、設備アーキテクチャのアップグレードが効率を飛躍的に向上させる突破口となった。
非接触スリット技術注目に値する技術です。レーザースリット加工やエアナイフ加工では、機械刃とリボンコーティングとの摩擦接触を回避できるため、毎分300~500メートルの切断速度を実現できます。また、刃の摩耗や頻繁な工具交換によるバリの問題も解消されます。高付加価値の樹脂系リボンにおいては、この技術は特に品質の一貫性において明確なメリットをもたらします。
オンライン欠陥検出とデータ統合経営管理の観点から効率性を向上させます。AIビジョンシステムはコーティングの均一性をリアルタイムでスキャンし、ピンホールや気泡などの欠陥を自動的に検出することで、後工程の印刷工程における大量の不良品発生を防ぎます。スリットデータ(長さ、幅、バッチ、張力曲線)はMESシステムに自動的にアップロードされ、リボンロールごとの生産履歴を追跡可能にし、プロセス最適化のための実データを蓄積します。
従来型の設備を使用している生産ラインでは、機械を一度にすべて交換する必要はありません。クイックチェンジツール、張力閉ループシステムの改良、偏差補正機能のアップグレードという、入出力比率が最も高い3つの施策を優先的に実施することで、主要機械を交換することなく、通常は大幅な効率向上を実現できます。効率改善の本質は、機械の回転速度を上げることではなく、稼働中に確実に良質な製品を生産することにあります。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボンスリッター
