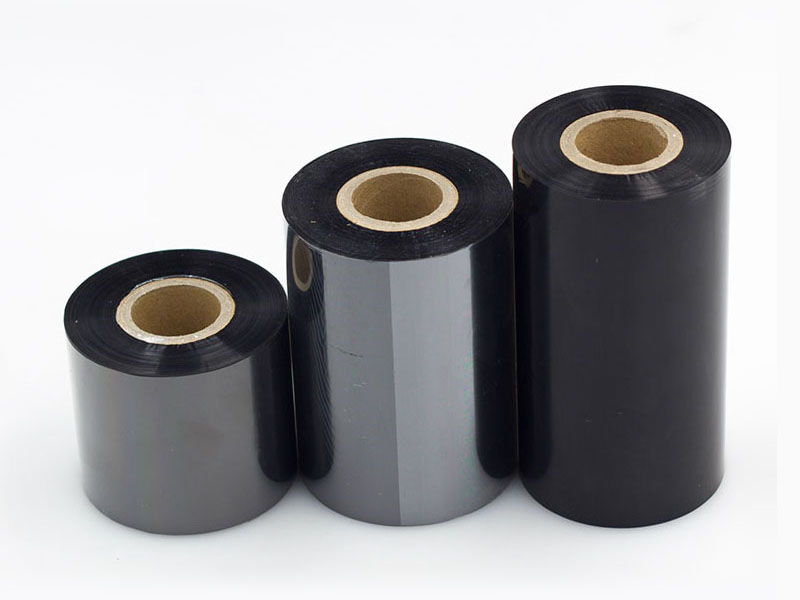
熱転写リボンは、わずか数ミクロン厚のPETベースフィルム、インク層、および裏打ちコーティングで構成されています。そのスリット加工と巻き取りは、単純な「切断と巻き取り」とは全く異なります。スリット加工の精度は、プリンター内でのリボンの滑らかさ、エッジがプリントヘッドを傷つけるかどうか、バーコード画像の鮮明さの一貫性に直接影響します。業界では、高精度スリット加工の標準は、通常、幅の許容誤差が±0.1mm、端面の蛇行方向の偏差が±0.5mm以内とされています。しかし、この基準を達成するには、単一の部品を改良するだけでは不十分であり、張力、機械、工具、センタリングシステムの精密な連携によって実現されます。
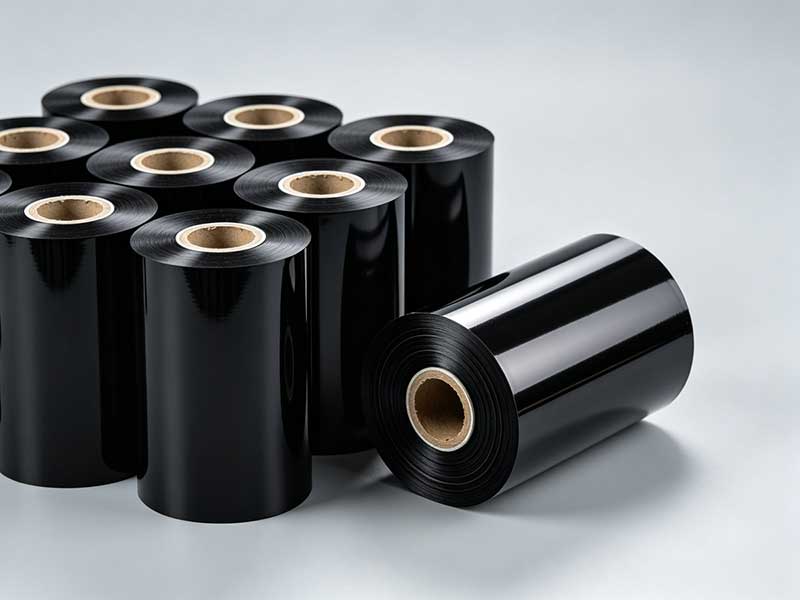
張力制御はスリット精度の第一原理です。リボン基材は非常に薄く、伸縮に敏感です。張力が高すぎると、PETベースフィルムが塑性変形を起こし、インク層に微細な亀裂が生じます。使用中に、完成品から粉塵が飛散し、プリントヘッドが汚染されます。張力が低すぎると、巻き取りが緩み、層間空気が排出されず、端面が不安定になります。より隠れた課題はテーパー制御にあります。巻き取り径が増加するにつれて、張力がプリセットされた曲線に従って減少しないと、外層が内側に圧縮され、「デイジーコア」と呼ばれる千鳥状の層が形成されます。通常、合格基準では、加速および減速中の張力変動を±1.5%以内に制御することが求められ、テーパー機能によって、完成品のコイルが軸から外円にかけて適切な勾配を持ち、「内側が硬く、外側が柔らかい」勾配となるようにする必要があります。実際には、幅10mmのカーボンリボン試験片の巻き付け張力の基準範囲は約3~5Nですが、具体的な値は基板の厚さやインクの特性に基づいて、機械ごとに校正する必要があります。
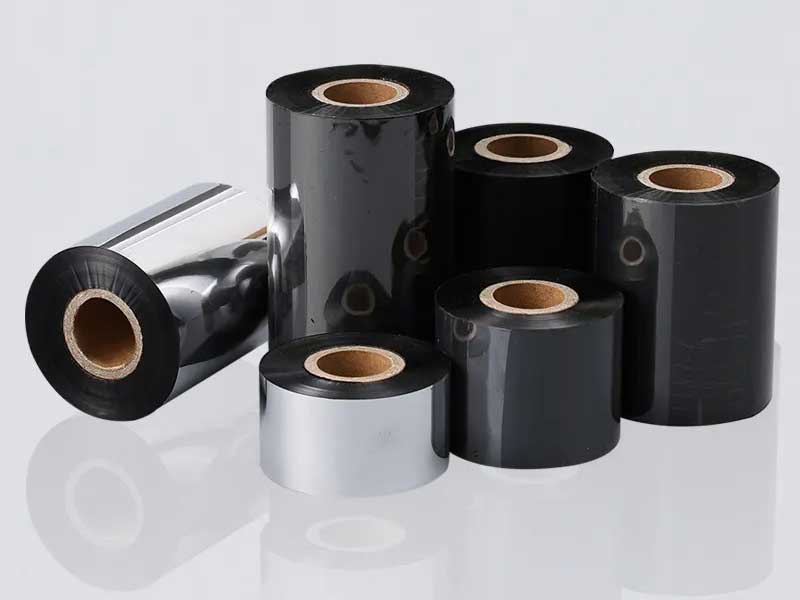
機械的な幾何学的精度は、精度の物理的な上限を構成する。静的受入検査中、フレームの水平度は ≤0.1mm/m でなければならず、ガイド ローラーとスピンドル間の平行度誤差は ±0.05mm 以内に制御する必要があります。この指標は、わずかな非平行度でもリボンが動作中に横方向の力を受けることになるため、要求されるものではありません。アライメント システムでは「ミスアライメント」を修正することはできますが、根本原因を取り除くことはできません。巻き取りシャフトとコア間のクリアランスも同様に重要です。ギャップが 0.5mm を超えると、コアは回転中に周期的な偏心を示し、端面が規則的に揺れます。張力曲線が完璧であっても、均一性は問題になりません。加圧ローラーはしばしば過小評価されます。両端の圧力が不均一であるか、軸が巻き取りシャフトと平行でない場合、回転ごとに軸方向推力が加わり、リボンが幅方向に前後に動きます。シックネス ゲージを使用して、加圧ローラーの両端と巻き取りシャフト間のギャップを確認します。誤差は0.05mm/m以内に抑える必要があり、ゴムの硬度はショアA硬度60~70度とする。

ツールの状態と補正応答が精度の動的安定性を決定する丸刃スリットの場合、上下の刃の重なりを正確に設定する必要があります。推奨されるリボン材料のギャップは 0.01 ~ 0.03 mm です。大きすぎると凹みやバリが発生し、小さすぎると凹みやバリが発生し、小さすぎると切断に失敗して波状のエッジが形成されます。この「ねじれた」ベルトは、巻き戻し中に必然的にずれます。刃が鈍いと、「切断」が「圧縮」に変わり、印刷中に小さな鋸刃のようにプリントヘッドをこすり、切断が裂け目やバリとして見えるという危険性があります。補正システムはリアルタイム補正の責任を負います。光電センサーまたは CCD センサーがエッジの位置を検出すると、アクチュエータを駆動して動作させ、応答時間は ≤0.3 秒、精度は ±1 mm 以内に制御されます。補正センサーレンズはトナーで汚染されやすく、故障しやすいことに注意することが重要です。精度を維持するには、毎日清潔に保つ必要があります。
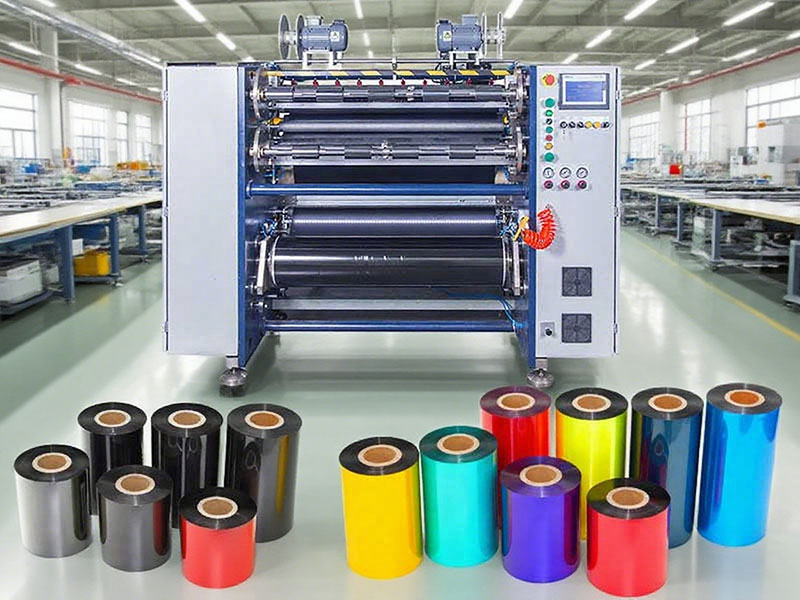
スピードと精度を両立させることは、トレードオフの技術である。スリット速度が速いほど良いとは限りません。測定データによると、150m/分から550m/分の速度勾配では、完成品率は97.2%から88.0%に低下する可能性がありますが、250m/分から350m/分の中速域は、歩留まり率が最も高い「最適ゾーン」となることが多いです。低速では、張力システムの応答が非線形になり、端面の均一性が実際に低下する可能性があります。高速では、機械的振動が激しくなり、刃と基材の衝突が頻繁に発生して鋸歯状のエッジが生じます。摩擦熱によって、融点の低いワックス系インクが溶けて、切断刃が汚染される可能性さえあります。つまり、最大生産能力を追求する場合、スリット精度は必然的に妥協を強いられることになります。紙の上での最高速度よりも、適切なプロセスウィンドウの方が重要です。
要約すると、リボンスリット加工の精度分析は、単一のパラメータ表に単純化できるものではありません。±0.1mmの幅公差の背後には、張力閉ループによるミクロンサイズの薄膜の繊細な制御、熱変形や機械的振動下でのガイドローラーの平行度の維持、何十万回もの切断後も刃の切れ味を保つ材料科学、そして粉塵の多い環境下でもエッジ位置を継続的に識別する補正センサーの信頼性といった要素が存在します。リボン加工業者にとって、各機器ごとに「パラメータ医療記録カード」を作成し、異なるバッチのマザーロールの張力範囲、工具摩耗サイクル、環境温度と湿度条件を記録することは、単一の「高精度」という謳い文句に盲目的に頼るよりもはるかに有意義です。スリット加工の精度は、決して購入できるものではなく、調整と維持によって得られるものなのです。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボンスリッター
