リボンスリット・巻き取り機を購入する際、仕様表に記載されている「最高速度」や「最低価格」といった数値に惑わされがちです。例えば、毎分500メートルの速度で動作する装置でも、張力制御が不十分だと毎分200メートルで端面が不均一になったり、引張変形が生じたりする可能性があり、毎分250メートルで安定して動作する装置に比べて実際の効率ははるかに劣ります。リボンの厚さはわずか4.5~20ミクロン程度であることが多く、スリット加工中のわずかなずれでも、プリントヘッドの摩耗、テープの摩耗、さらにはロット全体の不良につながる可能性があります。選定の重要なポイントは、「最高」や「最安値」を選ぶことではなく、使用する材料の特性、注文構造、そして長期的な運用コストとの整合性を見極めることです。

まず精度を確保する:これは譲れない基本原則だ
スリット精度は機器性能の主要な指標であり、完成したリボンが機械にスムーズに供給されるかどうかを直接左右します。業界における精度分類は一般的に明確で、標準機器の誤差は約±0.5mmですが、高精度モデルでは±0.1mm、あるいは±0.05mmに達することもあります。精密電子タグ、医療用ラベル、高解像度バーコード印刷などの事業を行う場合は、±0.1mmが最低限の基準となります。従来の物流ラベルのみを作成する場合は、±0.3~0.5mmで許容範囲ですが、パラメータ表の理論値ではなく、実際の試作サンプルを基準として使用する必要があります。
幅の許容誤差以上に見落とされがちなのが、巻き取りの正確さです。端面のずれは±1mm以内に抑える必要があり、ハイエンド機器では±0.5mmまで対応可能です。端面に「ベルマウス」状の変形、ギザギザの縁、または内部の折り目が見られる場合は、張力制御および補正システムが不十分であることがほぼ常に原因です。リボン基材は非常に薄く、張力は巻き取りの平坦性に50%以上影響します。張力が強すぎるとPETベースフィルムに引張損傷が生じ、印刷中に粉が剥がれやすくなります。張力が弱すぎるとリボンにしわが寄り、印刷物に白い線や凹みが生じる可能性があります。そのため、システム選定時には、完全自動のクローズドループ張力制御システムが必須構成となります。このシステムは、オープンループ設定に頼るのではなく、センサーを使用してリアルタイムのフィードバックを提供し、巻き取り、牽引、巻き戻しの各段階で張力を調整します。
リールの選択も同様に重要です。装置に標準的なガス膨張軸しか装備されていない場合、複数のコイルを同時に巻き取ると、コイル径の違いによって張力を個別に調整できなくなり、「内側が緩く外側がきつい」または「芯が内側にある」といった問題が発生します。スリップシャフト(特に空気圧式スリップシャフト)を使用すれば、各巻き取りユニットがトルクを個別に制御し、ロール径の変化に応じてリアルタイムで調整できるため、多様な仕様の高品質リボンを製造する上で不可欠なオプションとなります。
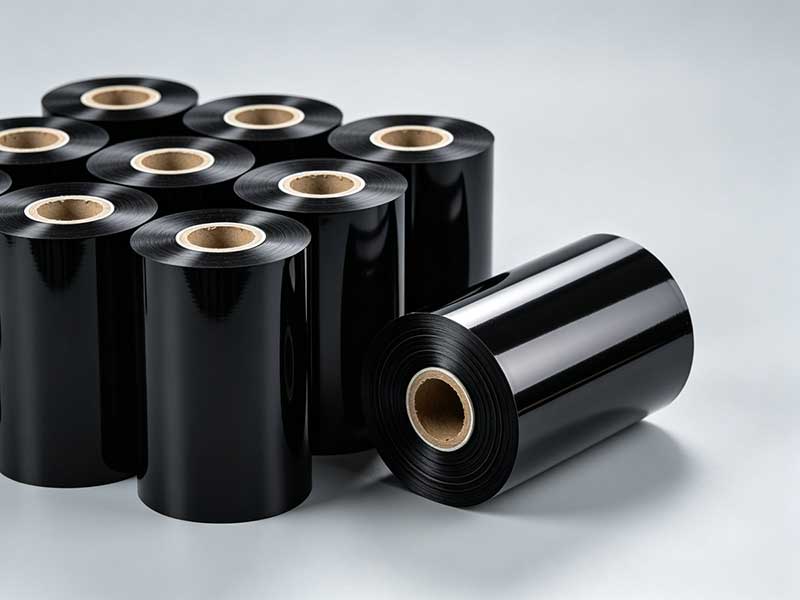
工具の種類と速度は、公称値ではなく、材料に基づいて選択してください。
リボンの材質によって、スリット方法の重点が決まります。ワックス系および混合系のリボンは機械的応力に対して比較的鈍感であるため、円形ブレード(はさみ型)によるスリットで十分であり、高速でも切断品質は比較的安定しています。樹脂系のリボンは硬くて脆く、引張応力によって容易に変形します。低張力制御が必要なだけでなく、工具の耐摩耗性もより重要になります。このような場合は、タングステン鋼またはセラミックコーティングされたインサートがより適しています。厚さが5ミクロン未満の極薄リボンでは、機械的な接触スリットは引張破壊を起こしやすいです。レーザースリットは非接触切断において明らかな利点がありますが、装置コストがかなり高いため、製品のポジショニングに応じてバランスを取る必要があります。
速度に関しては、一般的な範囲は、低速エコノミーモデルが50~100m/分、中速汎用タイプが150~250m/分、高速生産モデルが300~500m/分です。しかし、見落としがちな事実があります。樹脂系リボンはコーティングが硬いため、切断品質を確保するには、ワックス系リボンよりも20~30%低い速度で動作させる必要があります。主力製品が樹脂系リボンの場合、定格速度が400m/分の装置でも、実際に使用できる速度は280~320m/分になる可能性があります。モデルを選定する際には、メーカーにバスバーを使用して現場での試し切りを依頼し、最も狭い仕様での切断端の品質と、高速での始動・停止時の張力安定性に重点を置くべきです。これら2つの要素は、ピーク速度よりも装置の真の性能レベルをよりよく反映します。
柔軟な切り替え能力:小ロット注文時代の隠れたコスト
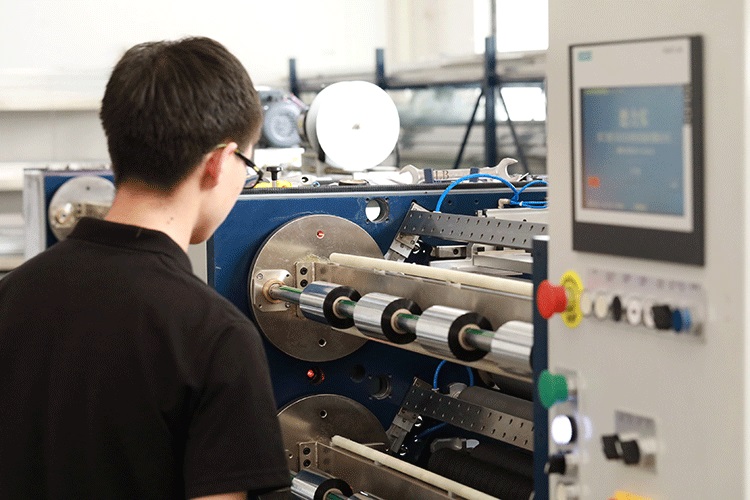
カーボンリボン市場の受注構造は細分化が進み、多品種少量生産が一般的になりつつあります。従来のスリット加工機では、カッターホルダーの手動移動と張力パラメータの手動調整が必要で、数十分、あるいはそれ以上の時間を要していました。そのため、少量注文では変更時間によって利益が損なわれる可能性が高かったのです。サーボモーター駆動の独立型ツールホルダーと配合管理システムを搭載した本システムは、オペレーターがタッチスクリーンに新しい仕様を入力するだけで、ブレードの位置決めと張力調整を自動的に完了し、切り替え時間をわずか数分、場合によっては数十秒に短縮します。設備導入時の価格差はそれほど大きくないかもしれませんが、日々の業務効率への影響は持続的です。
さらに、補正システムは「オプション」と考えるべきではありません。リボンは高速搬送時に横方向のずれが生じやすいからです。CCD光電センサーまたは超音波センサーは、エッジ位置をリアルタイムで検出し、ベルト経路を自動的に調整することで、安定したスリット精度を確保するための重要な基盤となります。透明または半透明の基板で作られたリボンには、光電式よりも超音波補正の方が適しています。
製造業者による評価と試作:最後の防衛線
リボンスリット機の主要部品(ベアリング、ガイドレール、モーター)のブランド選択は、メーカーが長期にわたる精度維持にどれだけ力を入れているかを反映しています。THK、NSK、INA製のレールから、三菱電機、パナソニック、シーメンス製のモーターまで、これらの細部は長年の使用後に違いが顕著になります。フレームの厚さも同様に重要です。高強度鋳鉄や厚鋼板はスリット加工中の振動を効果的に吸収できますが、薄いフレームは高速回転時に共振しやすく、精度低下を加速させる傾向があります。
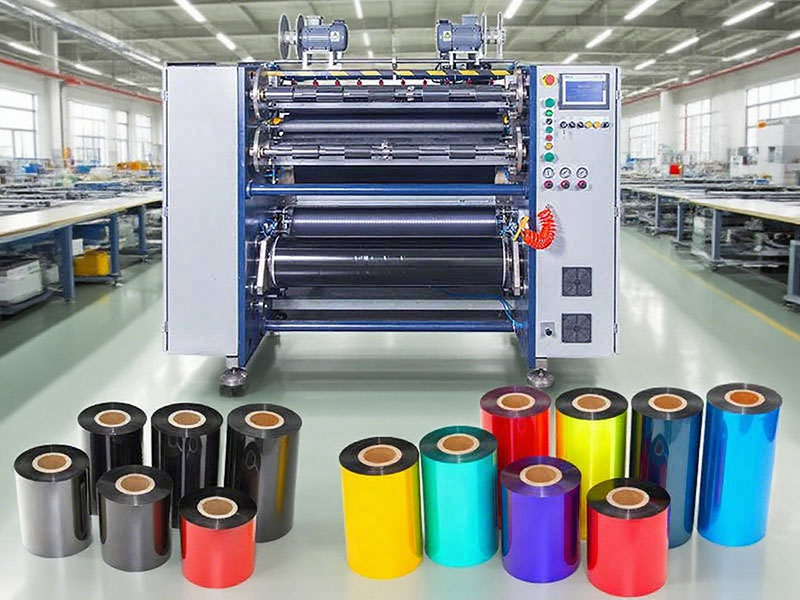
しかし、すべてのパラメータと構成の評価は、最終的には現場での試し切りによって行われます。実際に使用しているメインのリボンマスターロールを持参し、メーカーにターゲットモデルで最小幅と最大幅の仕様でカットしてもらうように依頼してください。試し切りサンプルの端面の仕上がり具合、エッジにバリがないか、巻きが均一かどうかを確認してください。条件が許せば、装置を日常の生産スケジュールに近い速度で一定期間連続運転させ、張力の変動と補正反応を観察してください。このステップは、いかなる仕様書や販売上の約束でも代替することはできません。
価格面では、市場に出回っている一般的な中級から高級リボンスリット・巻き取り機は、幅、自動化の度合い、張力構成によって、数万元から10万元以上となっています。しかし、意思決定においてより重要なのは、エネルギー消費量、消耗部品の交換頻度、段取り替え時間、精度不足による不良率といったライフサイクル全体のコストです。2万元の装置でも、年間不良率が1パーセントポイント低い場合、投資回収期間は予想よりも短くなることがよくあります。
最終的に、リボンスリット巻き取り機の選定は「マッチング」に関する判断です。高精度な装置を低速の樹脂系生産ラインと組み合わせると無駄が多く、一方、経済的な装置では高精度な電子ラベルの注文に対応するのはリスクが伴います。主な材料、精度要件、注文構造を明確にし、張力制御と巻き取りリールという、後から低コストで追加できない2つのコア構成に予算を集中させましょう。残りの部分は必要に応じてトレードオフしていくのが、現実的な意思決定の道です。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
