ラベル印刷工場のバックエンド工程において、スリッター機は必ずしも最も目立つ設備ではありませんが、出荷品質とコストを左右する重要な要素となることがよくあります。不適切なスリッター機を使用すると、紙の切断時に位置ずれが発生したり、フィルムの切断時にしわができたり、工具交換に30分もかかったりします。これらの問題は一見バラバラに見えますが、根本原因は同じところにあります。それは、機種選定時に「材料特性」と「コア機能」を一致させていないことです。粘着材料は、コート紙からPETフィルムまで、物理的特性が大きく異なります。「すべてを網羅する」ために1台の機械を使用すると、どの種類の材料も十分に切断できないことがよくあります。この落とし穴を避けるには、張力制御、工具形状の選択、自動設定など、複数の側面からスリッター精度を段階的に分析する必要があります。
精度:公称値に惑わされず、「安定」範囲に注目してください。
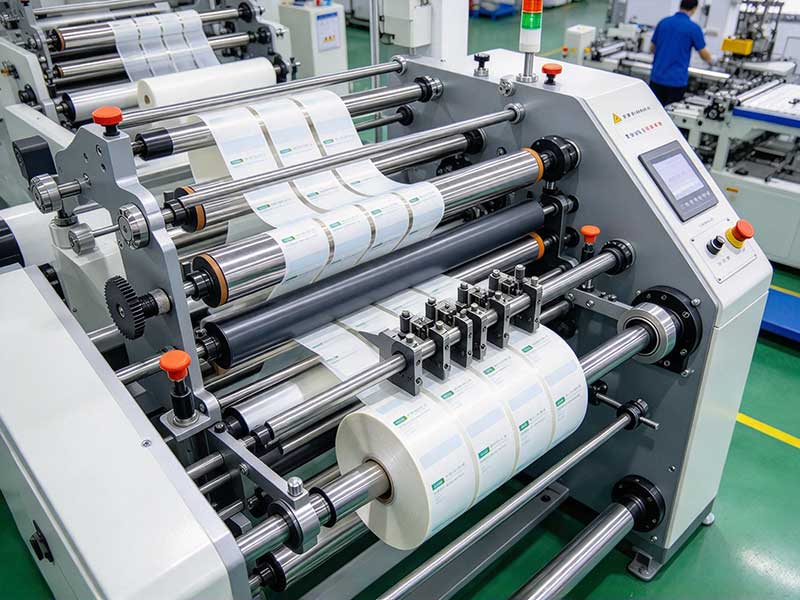
スリット精度はスリット機のグレードを評価する上で重要な指標ですが、市場に出回っている製品のパラメータ表示にはよくある落とし穴があります。「±0.01mm」と表示されている機械は珍しくありませんが、材料張力の変動、ブレード軸の振れ、環境温度や湿度の変化といった実際の作業条件下では、この数値を確実に再現することはほぼ不可能です。比較的現実的な判断としては、通常の紙製粘着テープ(±0.1mm~±0.2mm)であればほとんどの注文に対応できますが、フィルムタイプや高付加価値ラベル(電子ラベル、医薬品ラベルなど)は、±0.05mmの精度を持つサーボ駆動装置で貼付する必要があります。
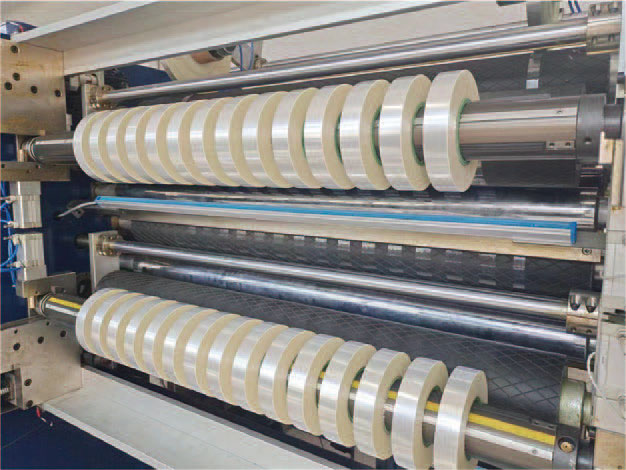
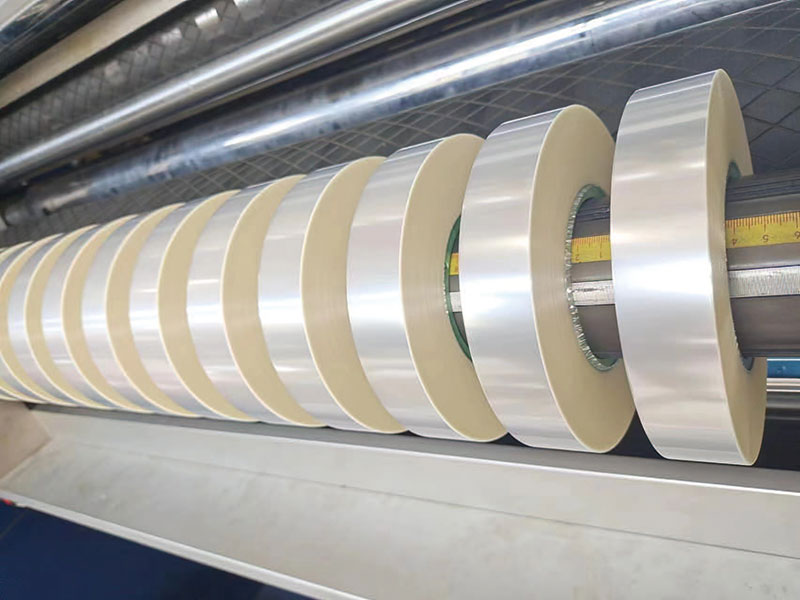
精度数値よりも重要なのは「何がそれを実現するのか」ということです。円形ブレードスリットは、上下軸の斜め切断方式を採用しており、ハサミのように動作し、きれいに切断でき、ブレードの寿命も長いため、高精度ソリューションの主流となっています。一方、平刃は低コストですが、精度と寿命が著しく劣るため、低速、狭幅、または切断精度がそれほど高くないシナリオに適しています。モデルを選択する際には、メーカーに実際にスリット加工された端面の検査データを提供するよう依頼すると、パンフレットをめくるよりもはるかに信頼性が高くなります。
張力制御:目に見えないリンクが完成品の使用可能性を決定する
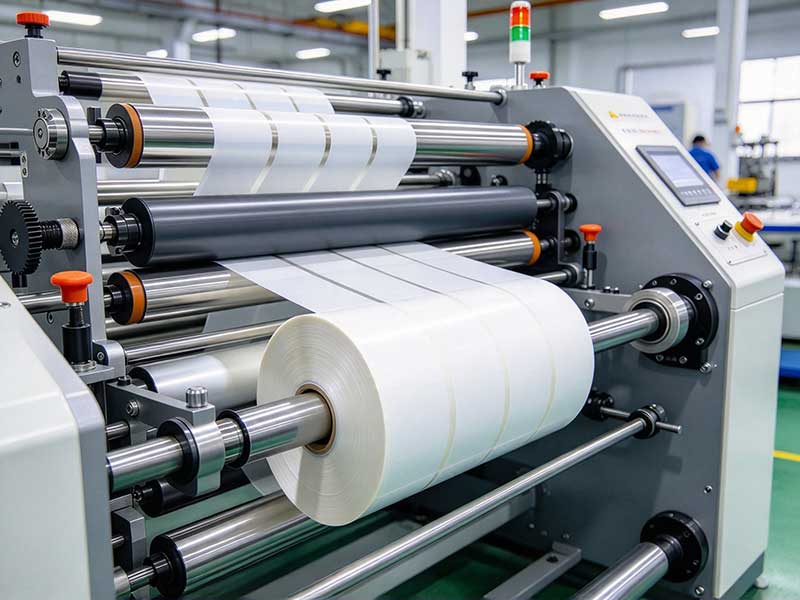
張力制御は、スリッター機の技術的な中核をなす課題であると同時に、最も見落とされやすい部分でもあります。粘着シートは「表面材+接着剤+基材」の複合材料です。いずれかの層の張力が不均一だと、スリット後の小さなロールに、端の不均一、接着剤の漏れ、さらには「菊の芯」のような歪みが生じます。
紙材料は引張抵抗が良好で、比較的許容できる張力が必要です。薄膜材料は分水嶺です。PET、PP、PEは伸びやすく、静電気を帯びやすいです。満杯から空になるまで巻き戻しの過程で、直径は変化し続けます。張力をリアルタイムで調整できない場合、しわや滑りはほぼ避けられません。適切な張力システムは、少なくとも次の機能を備えている必要があります。巻き戻し端は、可変周波数またはサーボモーターを使用してアクティブに巻き戻し、フローティングローラーまたは張力センサーと連携した閉ループ制御を行います。巻き取り端は、コイル直径の変化に応じてトルクを自動的に調整する独立駆動のスリップシャフトを使用します。機械テストには、実際の生産材料のロールを巻き、完成したロールを持って、すべての層が均等に張られているか、外側または内側が緩んでいるか、芯が硬いか、張力システムが適切に調整されていないかを確認します。
フィルムスリット加工においても、静電気除去装置は同様に不可欠です。PETやPPの高速運転中に蓄積される静電気は、最悪の場合、埃を引き寄せ、巻き取り位置のずれやローラーへの材料の付着を引き起こし、材料の供給を妨げる可能性があります。機種選定の際には、静電気除去ロッドが標準装備であり、追加料金のかかるオプションではないことを確認してください。
刃の形状と廃棄物の除去:丸刃が主流だが、唯一の解決策ではない
円形刃スリットは現在、産業用スリット機の主流構成となっており、高速運転、安定した切断品質、長寿命といった利点があります。紙やフィルムタイプの接着剤の大部分において、円形刃は信頼できる選択肢です。しかし、ホットスタンプ用紙や金属コーティング、ホログラフィックパターンが施されたレーザーフィルムなどの「デリケートな」材料の場合、刃の形状に加えて、刃軸の硬度とガイドローラー表面の耐傷性設計にも特に注意を払う必要があります。刃軸の硬度が不十分だと、時間の経過とともに摩耗して切断面にバリが発生しやすく、ローラーが滑らかでないと材料表面に傷が残る可能性があります。
機種選定の際には、廃棄物処理プロセスも確認しておくべき点です。スリット加工時に発生する端材がスムーズに排出されないと、工具軸付近に蓄積し、切断品質に影響を与えたり、刃を損傷したりする恐れがあります。主流機種には排気ファンや送風装置が搭載されており、端材を積極的に吹き飛ばして回収する機能が備わっています。これは、特に細幅のストリップスリット加工において重要な機能です。
自動化:注文構造に従って話す。使用しない機能には料金を支払わない。
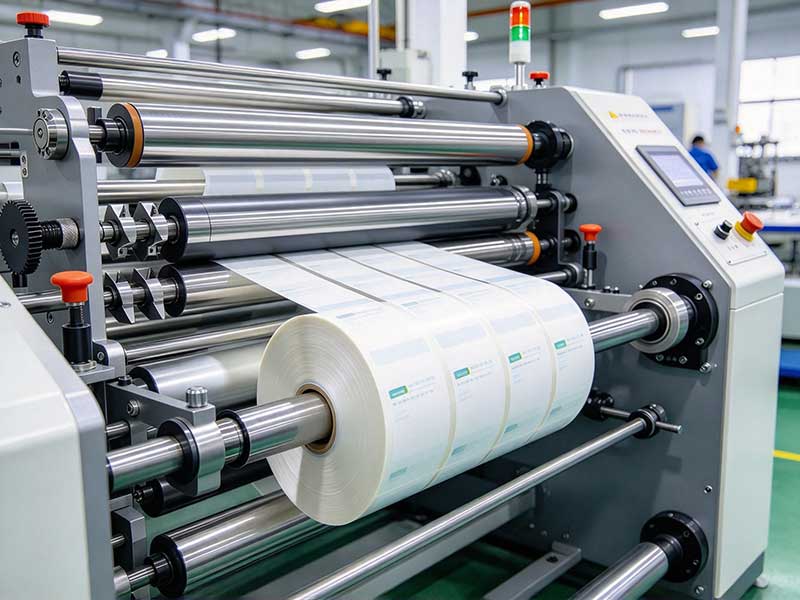
自動化のレベルは、注文変更の効率性や人件費に直接関係するが、「自動化が進めば進むほど良い」という判断は見直されるべきである。重要な変数は注文構造である。
バッチ数が多く、仕様が毎日変更される場合、自動工具レイアウトシステムは真の効率化ツールとなります。従来の手動工具レイアウトでは、停止と調整に10~30分かかりますが、自動工具レイアウトでは、タッチスクリーンに仕様を入力してから1~3分以内に完了します。1日に5回注文が変わると、生産能力に1~2時間の差が生じます。逆に、注文が少なく、1日中稼働する場合は、工具レイアウトの自動化よりも、高速で連続運転できる能力の方が注目に値します。主流のスリット速度は70~200m/分ですが、高速モデルでは300m/分を超えるものもあります。
自動メーターカウント、固定長シャットダウン、自動カウントなどの機能は、完成ロールの仕様の一貫性を確保するのに直接役立ち、ロールを「一度使用したら返品しない」基本構成にします。巻き出し径の選択も効率性に関係します。巻き取り頻度は500mmから700mmの間で大きく異なるため、大量注文の場合は、ダウンタイムを削減するために、より大きな巻き取り径を選択するのが最適です。
素材による分類:3つの選択経路
これらの基準を具体的な材料に適用することで、選定方法がはるかに明確になる。
紙ベースの接着剤テープは最も広く使用されているカテゴリーであり、コート紙、感熱紙、鏡面仕上げコート紙は比較的鮮明な質感を持っています。標準的なベルト駆動モデルはほとんどのニーズに対応でき、巻き取り時の光電補正と巻き取り時のテーパー張力制御に重点を置き、マザーロールのずれや「内側がきつくて外側が緩い」状態を防ぎます。コンパクトな構造で320mmフォーマットモデルを強くターゲットとした狭幅ラベル紙の加工が一般的です。
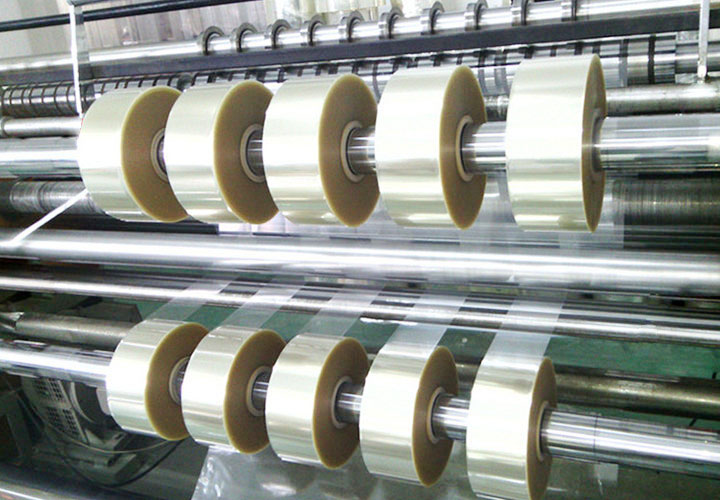
フィルムタイプの粘着ラベル細心の注意が必要です。閉ループ張力制御システムと静電気除去装置は基本構成であり、巻取り端のスリップシャフトとテーパー張力制御の組み合わせが端面のきれいさを確保する鍵となります。PE材料は柔らかく、引張強度が低いため、張力はできるだけ低くする必要があります。PETは剛性が高く、より高い精度が求められるため、円形カッターによるソリューションがより適しています。
特殊材料ホットスタンピング用紙やレーザーフィルムなどの加工において、従来のスリット加工能力に加え、工具軸の硬度やガイドローラーの表面処理工程も検査します。これらの材料の表面に傷がついた場合は不良品とみなし、速度パラメータよりも耐傷性設計を優先します。
結局のところ、スリッター機の選定は「パラメータを比較する」プロセスではなく、「需要を満たす」プロセスです。正確で安定した精度、実際の材料ロールの負荷に耐えうる張力システム、材料特性に合わせた工具形状と廃棄物排出、そして注文のリズムに合わせた自動化レベル――これら4つの要素が揃うことで、その機械は「間に合わせ」の設備にならずに済みます。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 スリッターリワインダーマシン
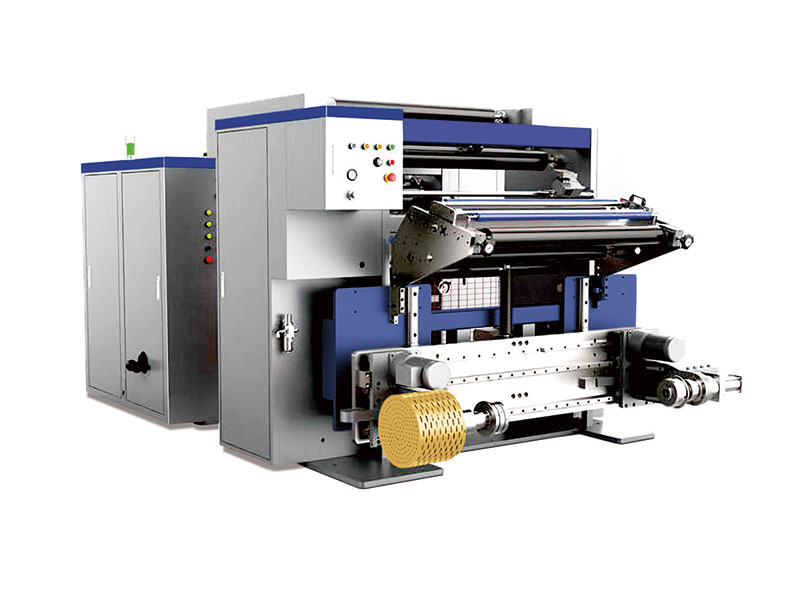 高速スリッター
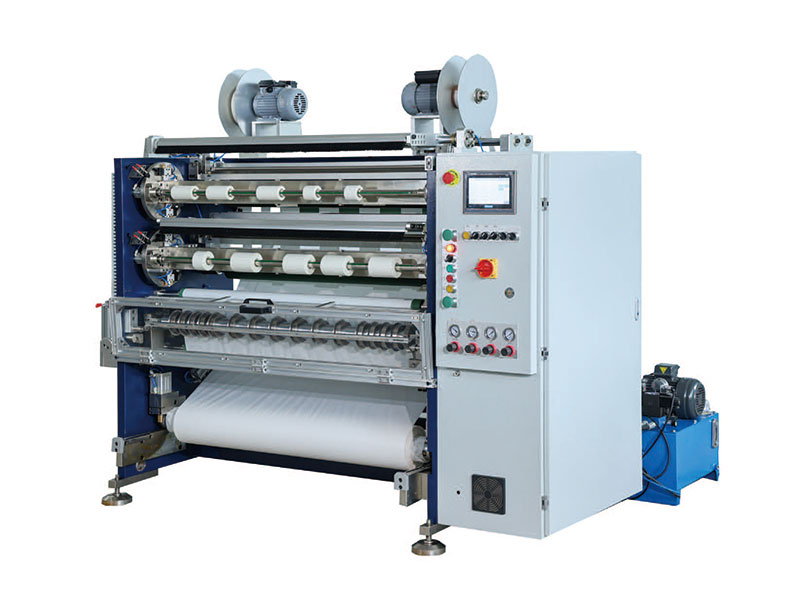 テープスリッター
 バーコードリボンスリッター
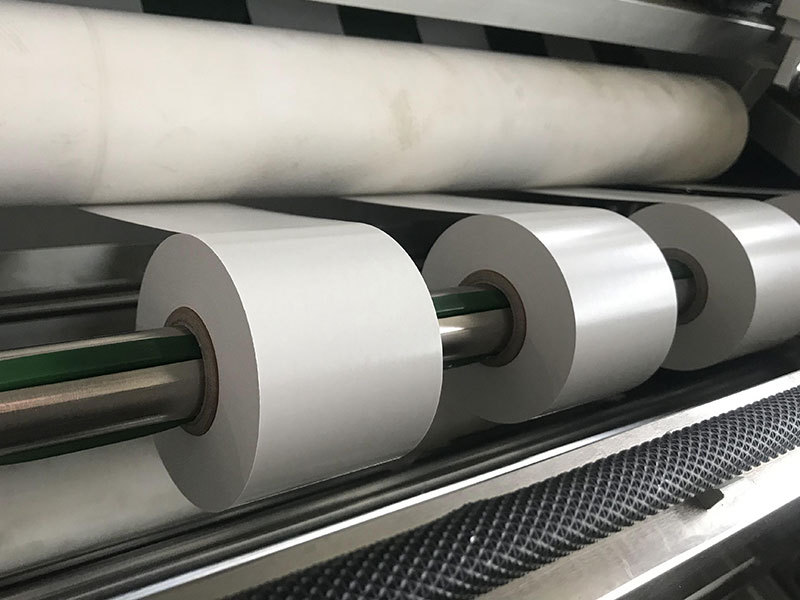 片面粘着スリッター
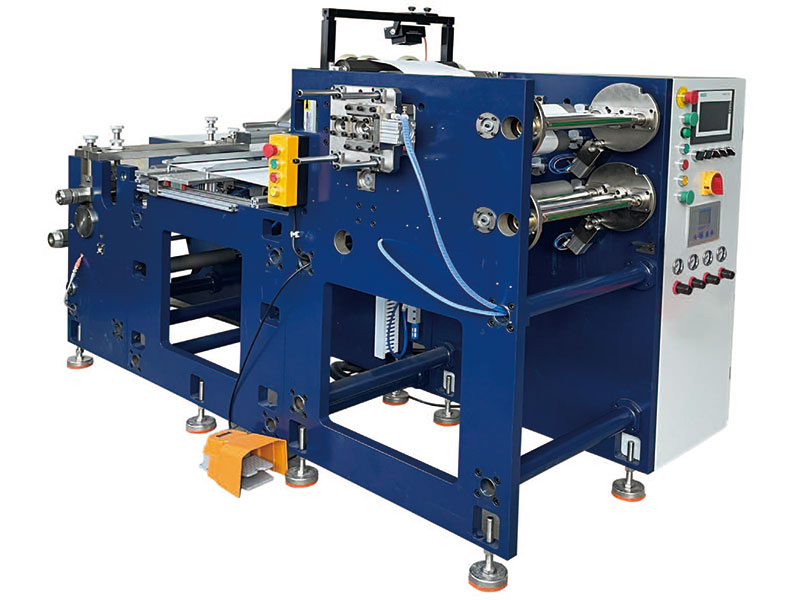 ラベルスリッター
