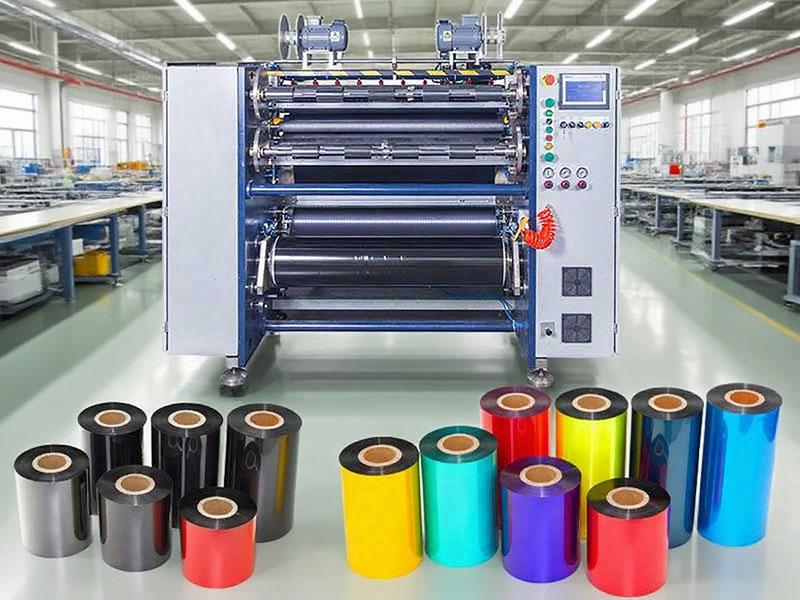
熱転写リボンは、厚さわずか4.5~20ミクロンのPETベースフィルムとインクコーティングで構成されています。スリット加工は、最終製品の品質を左右する最も重要な工程です。スリット加工機の仕様が合わないと、エッジバリによってプリントヘッドが損傷したり、幅の許容範囲が広すぎて印刷位置がずれたり、巻き取り張力が不均一になってリボンが切れたりする可能性があります。以下に、要件定義から承認、実装まで、実際の生産に適した機器を段階的に絞り込むための、実行可能な全工程選択チェックリストを示します。
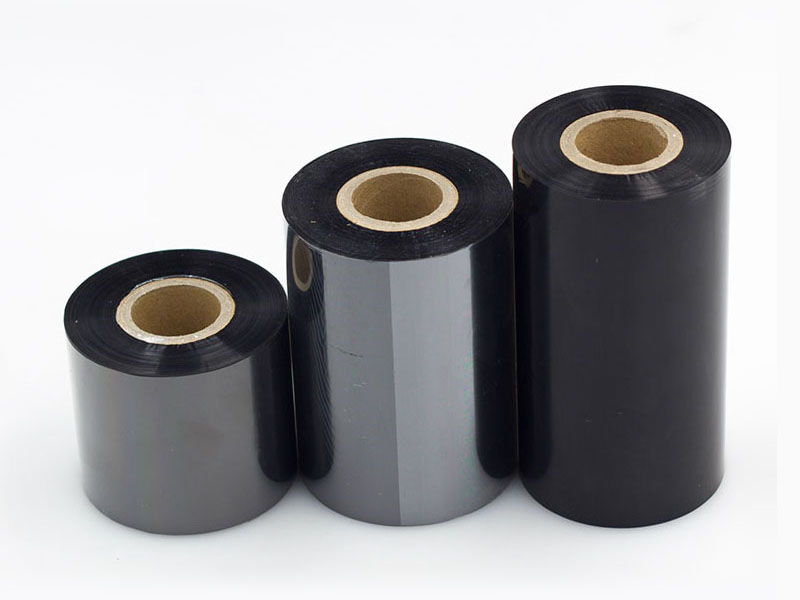
ステップ1:自分のニーズリストを明確にする
モデルを選ぶ際の最初のステップは、機器を見るのではなく、自分自身を見ることです。サプライヤーに連絡する前に、以下の質問に答えてください。
リボンタイプ:御社の主力製品は、ワックスベース、ブレンド、樹脂ベースのどれですか?素材によって、工具や張力制御に対する要求が大きく異なります。ワックスベースのリボンは柔らかい質感で、高速でも安定してスリット加工が可能です。一方、樹脂ベースのリボンコーティングは硬く靭性が低いため、ワックスベースのリボンよりも20~30%低い速度で加工する必要があります。
精度要件:完成品はどのような用途で使用されるのでしょうか?標準的な市販ラベルの許容誤差は±0.3~0.5mmで十分です。高精度な電子ラベルや医薬品トレーサビリティには±0.1mmが必要です。極細リボン(10mm未満)の場合は、±0.05mm以内である必要があります。精度要件は、設備のグレードと投資規模を直接決定します。
幅範囲:現在および将来的に必要となる可能性のあるすべてのスリット加工仕様において、最小幅と最大幅はどのくらいですか?これにより、スリット加工の幅範囲と装置のツールホルダー構成が決まります。
1日あたりの生産能力:少量多品種生産か、それとも大規模連続生産か?これは、生産速度と自動化レベルの選択に直接影響します。
原材料仕様:上流側のメインロールの最大幅と直径はどれくらいですか?中規模以上の生産能力では、巻き取り直径が600mm以上であることが基本要件です。同時に、メインロールの内径(3インチまたは6インチ)を確認し、装置の巻き出しリールに適合することを確認してください。
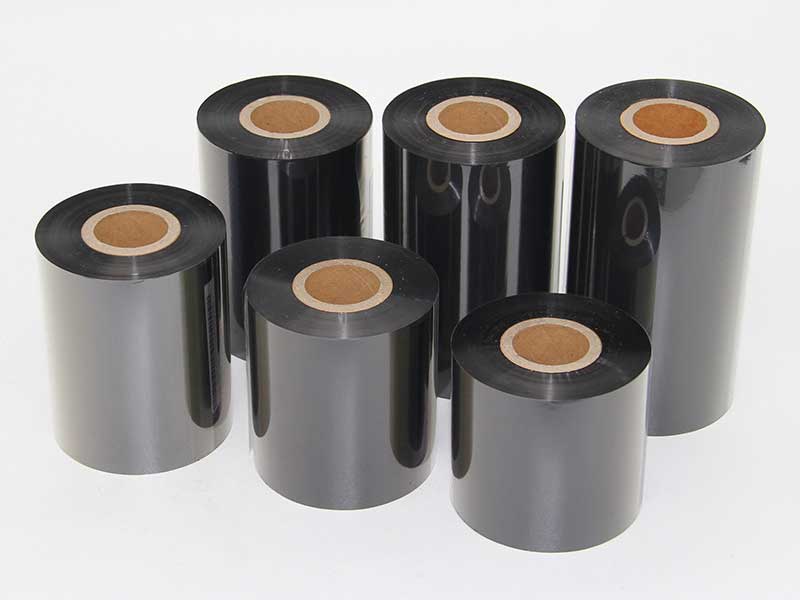
ステップ2:コアパラメータのベンチマーク
要件が明確になったら、次の3つの主要パラメータを使用してデバイスを迅速に絞り込みます。
スリット加工の精度:品質の生命線
スリット精度は、装置性能を測る主要な指標であり、完成したリボンの幅の均一性とエッジ品質を直接左右します。選定にあたっては、パラメータ表に記載されている理論値はあくまで参考値であることにご注意ください。必ずメーカーに、実際のサンプルテストデータに基づき、お客様ご自身のリボンローラーコイルを用いたオンサイトでの試し切りテストを実施してもらうようにしてください。
スリット速度:効率と品質のバランス
速度定格の目安:低速経済型モデルは50~100m/分で、少量生産や多品種生産に適しています。中速汎用型モデルは150~250m/分で、ほとんどの商業注文に対応します。高速生産型モデルは300~500m/分で、大規模な連続生産に適しています。
注意すべき重要な点は、「公称最大速度は実際の使用可能速度と等しくない」ということです。樹脂系リボンは低速で動作させる必要があり、ピーク速度よりも通常速度での装置の安定性が重要です。機種を選ぶ際には、無負荷時の最大速度だけを見るのではなく、高速始動時や緊急停止時の巻き取り状態を確認してください。
ロールの整い具合:見落とされてきた重要な指標
巻き取り端面のずれは±1mm以内に抑える必要があり、ハイエンド機器では±0.5mmまで対応可能です。端面のずれの根本原因は、「ベルマウス」、「ギザギザ」、または内部の折り目であり、これらはすべて張力制御システムと補正装置の不備に起因します。これらの問題は、その後の巻き戻しや印刷時にテープの破損や断線を引き起こす可能性があるため、機種選定時には試作切断評価に巻き取り品質を含める必要があります。
ステップ3:コア構成のレビュー
仕様以外にも、以下の主要コンポーネントの構成が、デバイスの長期的な安定性とユーザーエクスペリエンスを左右します。
張力制御システムは、装置の「魂」とも言える部分です。リボン基材は非常に薄く、張力に非常に敏感であるため、張力制御は巻き取りの平坦度に50%以上も影響を与えます。加速時および減速時の張力変動を±1.5%以内に抑えた、完全自動のクローズドループ張力制御システムを優先的に採用してください。テーパー制御も同様に重要です。完成したロールは、内側の締め付け痕や外側のリングの崩壊を防ぐため、軸から外側に向かって徐々に硬さが柔らかくなるようにする必要があります。
リールの構成によって、複数の仕様への対応能力が決まります。ハイエンドリボンや、仕様変更が頻繁に発生する生産現場では、スリップシャフトは必須です。各巻取りユニットがトルクを個別に制御することで、「内側が緩く外側がきつい」または「芯が内側にある」といった問題を効果的に解決します。空気圧式スリップシャフトは機械式よりも制御精度が高く、多品種生産に適しています。
工具システムと補正。工具軸の半径方向振れは0.01mm以内に制御する必要があります。振れが小さいほど、切断面はきれいになります。70μm以下の薄いリボンには角刃(カミソリ型)が適しており、100μm以上の厚い材料や紙裏打ちリボンには丸刃(ハサミ型)の方が適しています。補正システムを搭載する必要があります。透明または半透明の材料にはCCD光電補正が適しており、不透明な材料には超音波補正が適しています。
フレームと伝動部品。重厚で高強度の鋳鉄または鋼製のフレームは、振動を効果的に吸収し、長期にわたる精度維持を保証します。ベアリング、ガイドレール、サーボモーターなどの主要伝動部品のブランド(THK、NSK、三菱電機、パナソニックなど)は、メーカーの品質へのこだわりを反映しています。機械検査の際には、実際の製品が契約内容と一致しているかどうかを確認する必要があります。
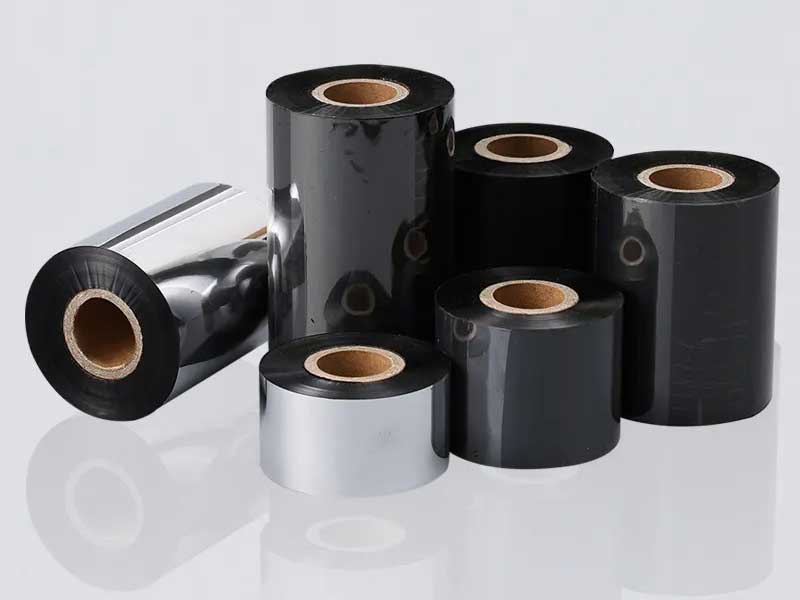
ステップ4:工場検査 ― データに語らせよう
選定の最終段階であり、リスク管理における重要なポイントでもあるのが、工場受入試験(FAT)です。基本的な考え方は、サプライヤーの工場で行うべき試験を自社の工場で行わないことです。代表的なリールを2000メートル以上用意し、出荷前に以下の主要測定指標をすべて満たしてください。
静的幾何精度が基本条件です。フレームの水平度は0.1mm/m以下、ガイドローラーの平行度誤差は±0.05mm以下であり、これがリボンのずれを防ぐ物理的な根本原因となります。
動的スリット加工の精度は、重要な性能です。スリット幅の許容誤差は、お客様が設定した基準(高精度は±0.1mm)を満たし、蛇行方向の偏差は±0.5mm以下でなければならず、また、バリ、白縁、炭素汚染のないエッジに仕上げる必要があります。
張力システムのテスト。加速時および減速時における張力変動は、±1.5%以内に抑える必要があります。緊急停止テスト中は、リボンが緩んだり切れたりしてはなりません。高品質の機器は、膜表面が伸びることなくピンと張った状態を保つために、瞬時に同期してブレーキをかけることができる必要があります。
連続運転試験は、信頼性を検証するための標準的な方法です。8~24時間の連続運転を行い、計画外の停止時間を記録し、スピンドルベアリングとモーターの温度上昇が周囲温度+15℃を超えず、運転騒音が75dB(A)以下で異常な騒音がないことを確認します。
ステップ5:総合的なコストおよびアフターサービス評価
機器の価格は、総所有コストの一部にすぎません。高精度機器は通常、不良率を3~8%削減し、材料の無駄、人件費、メンテナンス費用といった長期的な影響は、購入価格の差額を上回ることがよくあります。
アフターサービス評価では、保証期間、設置・試運転サポート、アフターサービス対応時間(例:4時間以内の対応、24時間以内のオンサイト訪問)、消耗部品の入手可能性などを明確にする必要があります。自動化レベルの選択は、長期的な人件費も考慮して行うべきです。配合管理、自動仕様変更、故障診断機能を備えた機器は、切り替え時間と人的ミスを大幅に削減できます。
結論
リボンスリット機の選定における基本原則は、まず自社の要件を明確にし、次にパラメータを用いて機器を絞り込み、最後に試し切りで性能を確認することです。パラメータ表がどれほど魅力的であっても、現場で自社のメインロールを使って試し切りを行うことが、常に最も信頼できる判断基準となります。厳密な選定プロセスは、精度、速度、自動化、コストの最適なバランスを見つけ出し、実際の生産ニーズに合致させることを本質的に目指しています。
 リボンスリット機の賢明な選定:価値ある投資2026年9月29日リボンスリット機の受入基準は何ですか?2026年9月27日リボンスリット機の選択:ワックスベース、混合ベース、または樹脂ベース2026年9月23日
 リボンスリット機:全自動か半自動か?選択肢の絞り込み2026年9月22日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
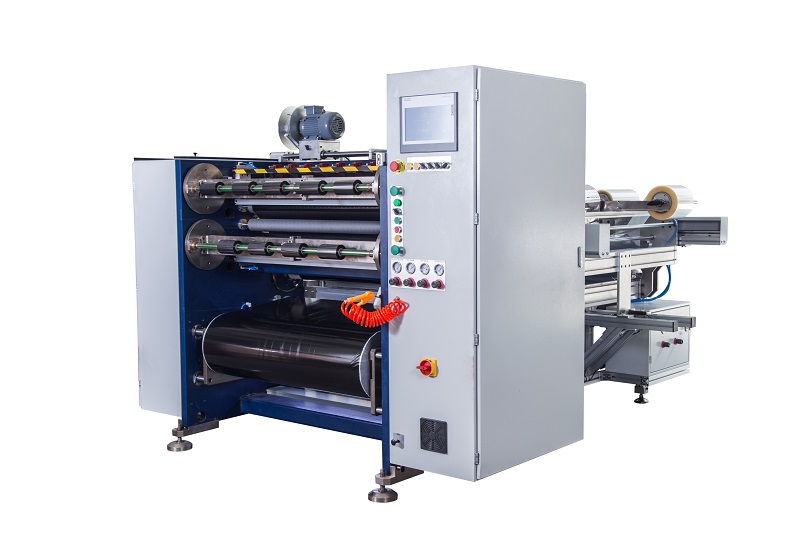 半自動熱転写リボンスリッター RSDS5 PLUS
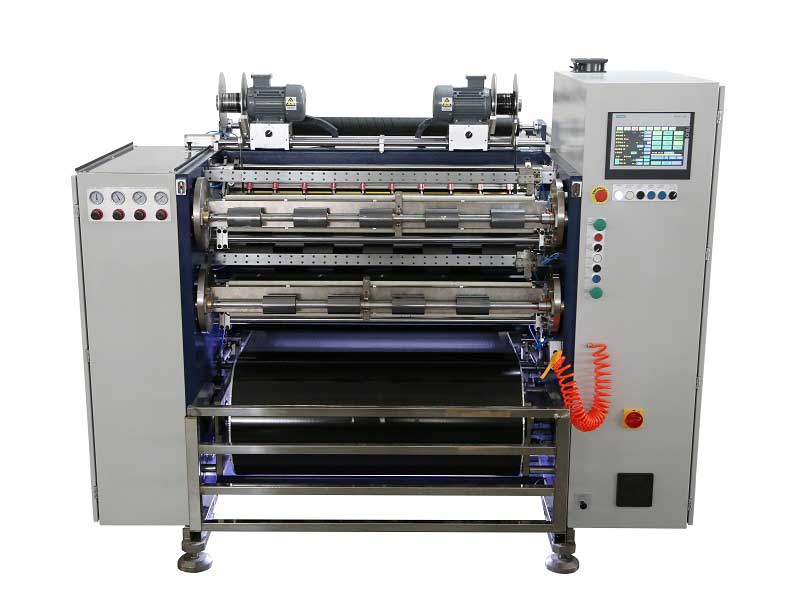 自動熱転写リボンスリッター RSDS8 H PLUS
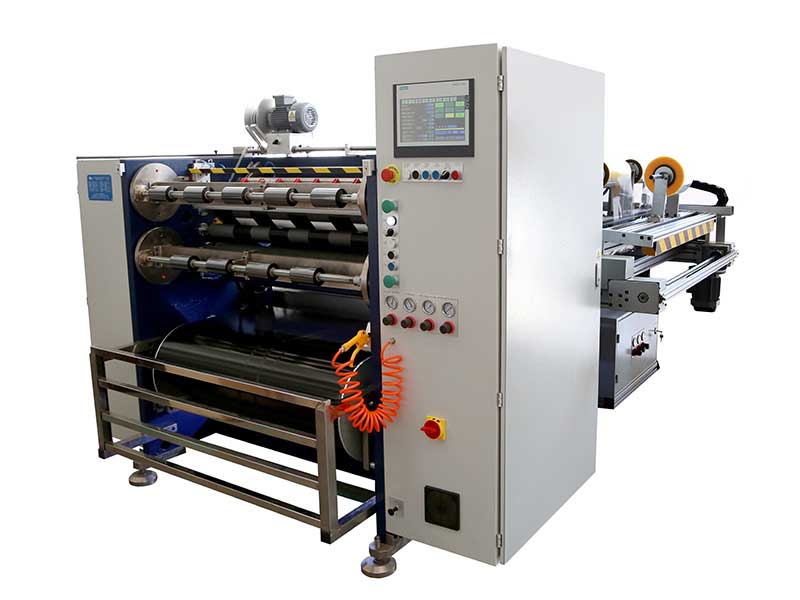 自動熱転写リボンスリッター RSDS6 PLUS
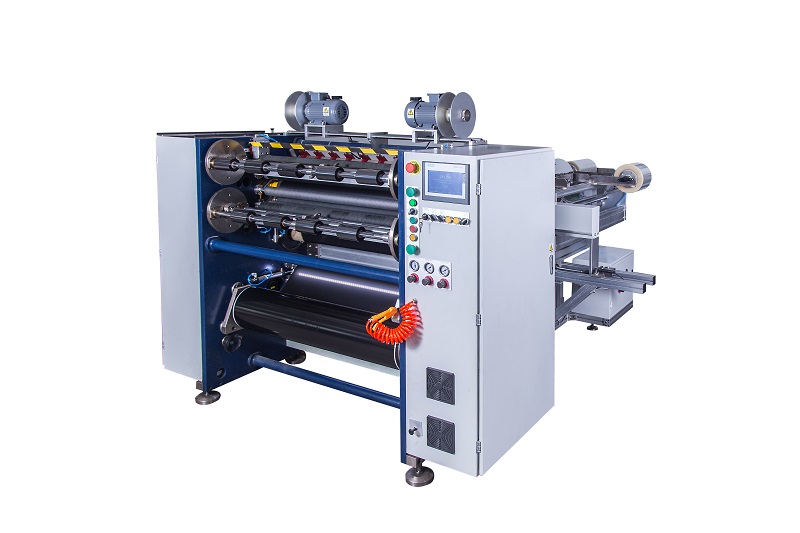 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
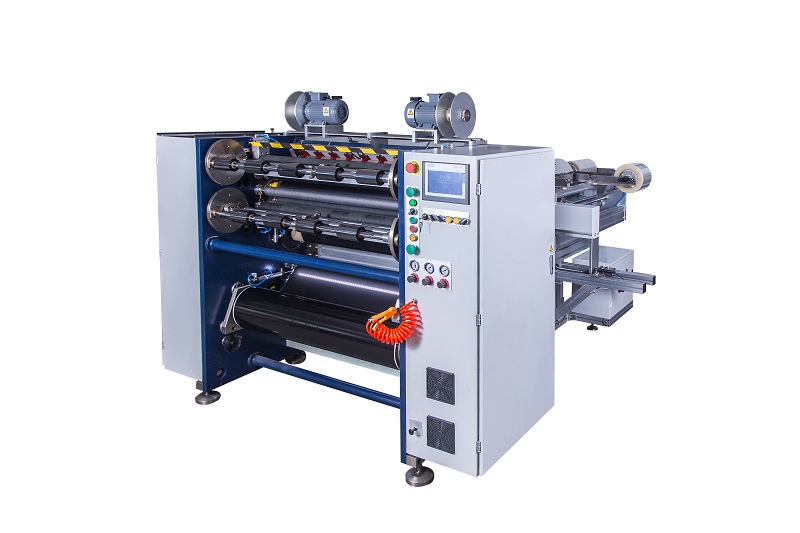 半自動熱転写リボンスリッター RSDS2 PLUS
