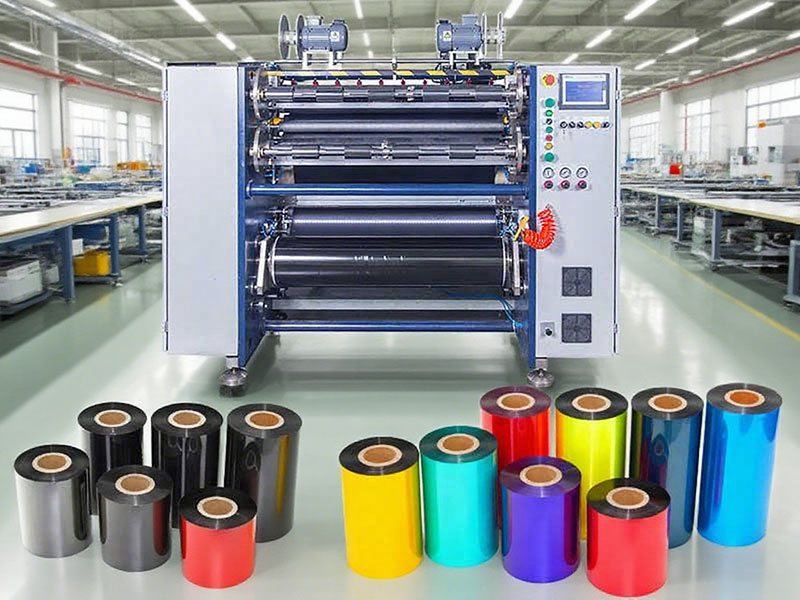
リボンスリット巻き取り機のカスタマイズを検討する際に、購入者が最もよく犯す間違いは、カスタマイズを「幅の変更」や「リールの変更」と誤解することです。機器が到着すると、細いストリップを切断すると端面がベルヘッドのようになり、樹脂ベースを切断するとエッジにバリが多数発生することが判明しました。仕様変更のたびに2時間のシャットダウン調整が必要となり、その根本原因は同じでした。つまり、要件が曖昧で、サプライヤーは推測するしかなく、推測による解決策は後々後悔につながる可能性が高かったのです。
リボンスリット・巻き取り機のカスタマイズは、基本的に材料特性、張力制御、および注文構造を正確に調整することに尽きます。以下では、カスタマイズ前に考慮すべき重要な点を4つの主要な側面から概説します。
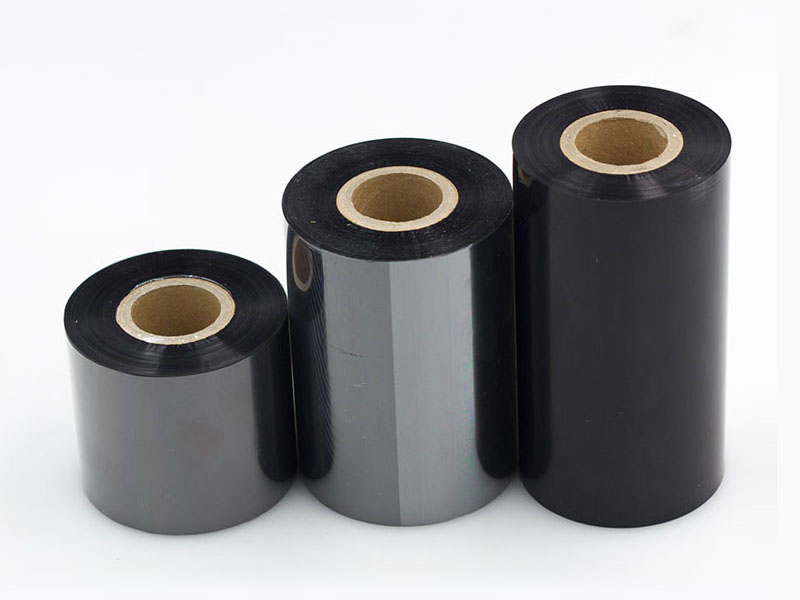
1. まず、「すべての幅が必要だ」と言うのではなく、製品ラインナップを明確に把握しましょう。
サプライヤーがよく最初に尋ねる質問は、「主にどのような種類のリボンをカットしていますか?」です。これは単なる世間話ではありません。ワックス系、混合系、樹脂系の材料のカットロジックは全く異なります。ワックス系コーティングは比較的柔らかいため、スリット加工時にコーティングを避ける必要があります。樹脂系コーティングは硬くて脆いため、刃の切れ味と熱制御に対する要求が大幅に高まります。実際には、スリット速度は通常、ワックス系コーティングよりも20~30%遅くなります。製品ラインナップが数ミリメートルの電子ラベルの細いストリップから数百ミリメートルの物流用幅までを網羅している場合、すべての仕様に対応するために固定構成を使用するのではなく、ツールシステムと張力制御に十分な調整マージンを確保できるカスタムソリューションが必要です。
より現実的なアプローチとしては、一般的に使用される仕様のリストを作成することです。例えば、最も狭い幅は可能な限り狭く、最も広い幅は可能な限り広く、メインロールの最大幅、内径、外径、そして主な材質は何か、といった仕様です。このリストをサプライヤーに渡すことで初めて、サプライヤーは「何でも欲しい」という漠然とした要望に頼るのではなく、どのような巻き出し構造やリール配置が必要かを判断することができます。
2. 正確性:単に許容値を捨てるのではなく、回避策を元に戻すための結果を活用する。
ほぼすべてのサプライヤーが「高精度」を強調していますが、精度にはコストがかかります。一般グレードの機器の誤差は約±0.5ミリメートルですが、精密グレードでは±0.1ミリメートル、あるいはそれ以下の精度を実現できます。問題は、追加コストが実際のニーズに見合うかどうかです。
より効果的なコミュニケーション方法は、結果を逆にして考えることです。スリット幅が0.1ミリメートルずれた場合、下流工程で何が起こるでしょうか?一般的な物流ラベルであれば、わずかな端のずれでほとんど機能しないかもしれませんが、高解像度バーコードや高精度電子タグを作成する場合、端のバリがテープのずれ、白い印刷線、さらにはプリントヘッドの摩耗を引き起こす可能性があります。サプライヤーにエンドツーエンドの印刷シナリオを伝えることは、単なる許容誤差値を提示するよりもはるかに意味があります。同時に、精度に関する約束を検証する唯一の方法は、パラメータ表の理論値を見るのではなく、自社のメインロールを使用して、最も狭い仕様と最も広い仕様でカットし、ノギスで測定する試し切りを行うことです。
3. テンションコントロールはカスタマイズニーズにおける核心的な戦場であり、リールの選択も同様に重要である。
リボンの基材は厚さわずか数ミクロンのPETフィルムで、通常の紙やフィルムよりも張力に非常に敏感です。張力が強すぎると基材フィルムが伸びて変形し、インク層に微細な亀裂が生じ、印刷中の粉塵の飛散が増加します。張力が弱すぎると、巻き取りが緩み、端面が歪んでしまい、印刷機での印刷時に必ず紙詰まりが発生します。張力制御は巻き取りの平面度に半分以上影響するため、「張力は安定していなければならない」という単純な表現では片付けられません。
カスタマイズ時にサプライヤーと調整すべき具体的なパラメータには、リボンの最小厚さ(ミクロン単位)、スリット後の最小ロール径、巻き取りリールが単軸か多軸同期かなどが含まれます。極細リボンのスリットでは、張力制御は0.1ニュートンレベルで正確である必要があり、複数のロールを同時に巻き取る際の軸間の微妙な違いに対処する必要があります。巻き取り軸の種類も曖昧であってはなりません。通常のガス膨張軸では、複数のロールを同時に巻き取るとロール径に差が生じ、張力を個別に調整できないため、内部が緩く外部がきつくなる、いわゆる「植物性芯」の問題が発生する可能性があります。空気圧スリップ軸では、各巻き取りユニットがトルクを個別に制御し、コイル径の変化に応じてリアルタイムで調整できるため、多仕様の高品質リボンを製造する上で不可欠なオプションとなります。
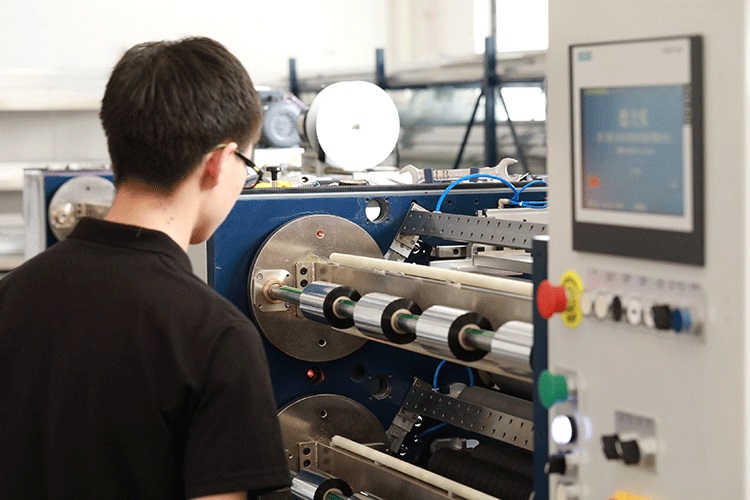
4. スピードは注文構造に合致しており、モデル変更の効率はピークスピードよりも重要である。
公称最高速度は仕様書の中で最も魅力的な数値ですが、実際の生産量を決定する要因となることは必ずしも多くありません。少量多品種生産モデルでは、極端な速度よりも注文変更の効率性がはるかに重要です。頻繁なダウンタイムや工具調整によって、「高速」のメリットはすべて相殺されてしまうからです。毎分300万個を超える高速性能に費用をかける価値があるのは、大規模かつ小ロットの連続生産の場合に限られます。
見落としがちな制約として、材料自体が挙げられます。樹脂ベースのリボンはコーティングが硬いため、実際のスリット速度はワックスベースのリボンよりも通常20~30%低くなります。主力製品が樹脂ベースの場合、毎分400万枚の定格速度の装置でも、実際に使用可能な速度は280~320枚程度になる可能性があります。速度を要求する際は、主力リボンの種類を明記することで、サプライヤーが適切な推奨事項を提供できます。注文の細分化が明らかな場合は、切り替え能力にも注意を払う必要があります。サーボ駆動の独立ツールタレットと配合管理システムを組み合わせることで、従来のツール設定時間を数十分からわずか数分、あるいはそれ以下に短縮できます。これは、ピーク速度の向上よりも、複数の仕様を切り替えるシナリオにおいて、はるかに実用的です。
最後の防衛線:試作とアフターサービスへの取り組み
カスタマイズされた計画がどれほど詳細であっても、最終的には物理的な検証が重要になります。サプライヤーには、マスターコイルを使用して最も狭い仕様で試し切りを行い、エッジにバリや伸び跡がないか確認するよう依頼してください。また、最も広い仕様で試し切りを行い、巻き取り端面がきれいでしわがないかどうかも確認してください。同時に、主要部品のブランドと保証範囲、およびサプライヤーが設置、試運転、操作トレーニングを提供しているかどうかも確認してください。カスタムデバイスの価値は、納品時の仕様の美しさではなく、3年後、最も狭い仕様で切断した場合でも、端面が平坦で張力が安定しているという事実にあります。
最終的に、リボンスリット巻き取り機のカスタマイズは、購入者が自社製品をどれだけ深く理解しているかを試すものとなる。材料、仕様、精度、注文構造という4つの側面を明確に説明することによってのみ、サプライヤーは単に「魅力的な仕様」を持つ機械ではなく、「使いやすい」装置を提供できる可能性が生まれるのだ。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

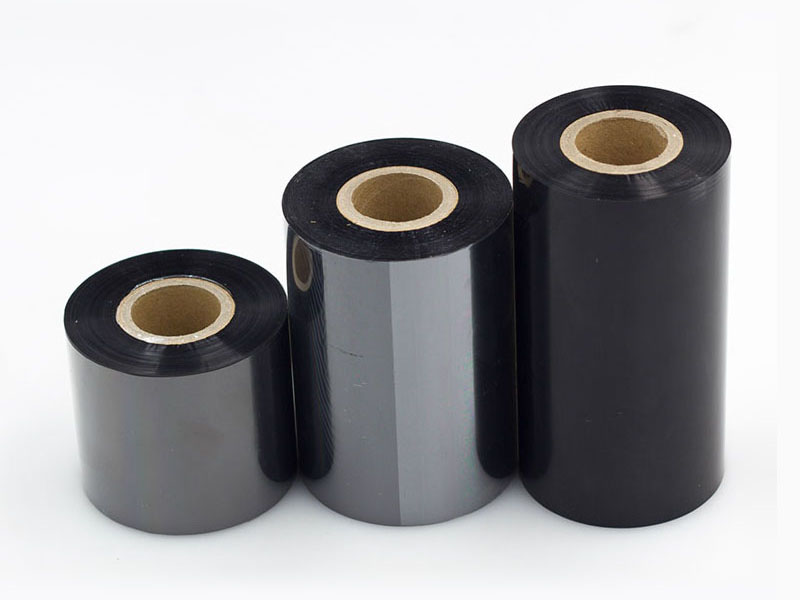

 リボンスリッター
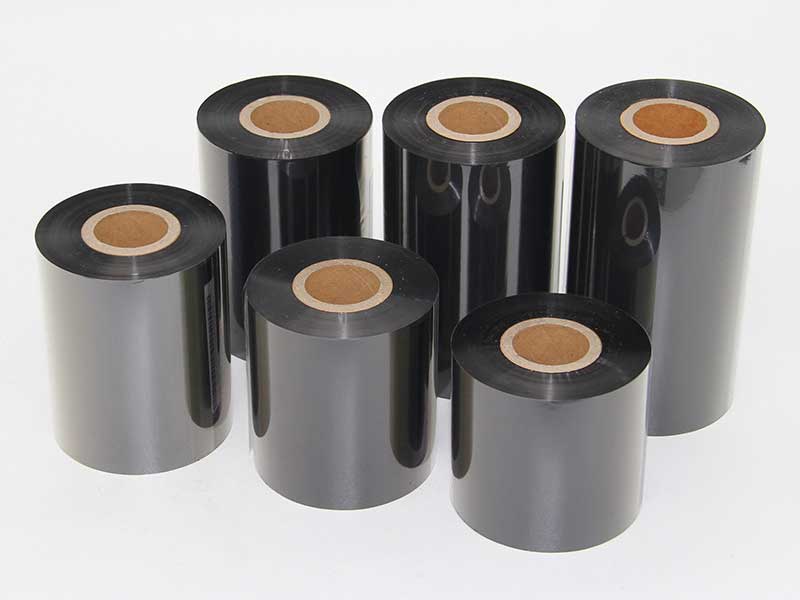
 バーコードリボンスリッター
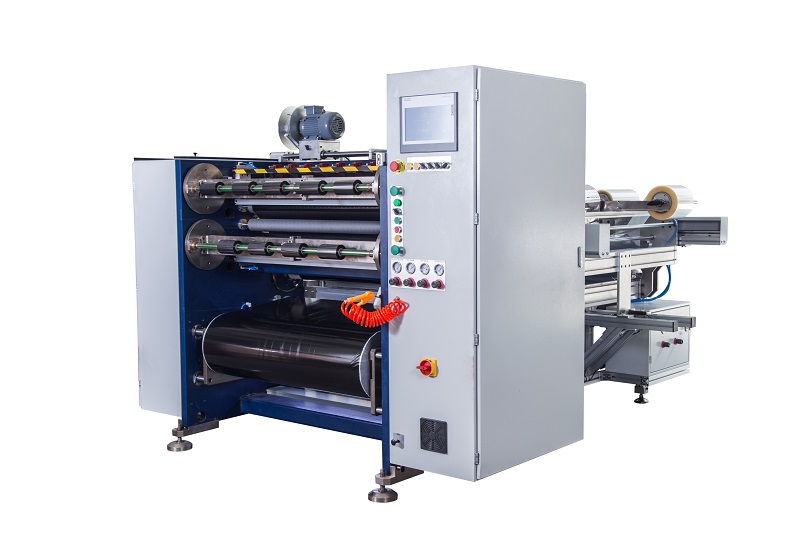 半自動熱転写リボンスリッター RSDS5 PLUS
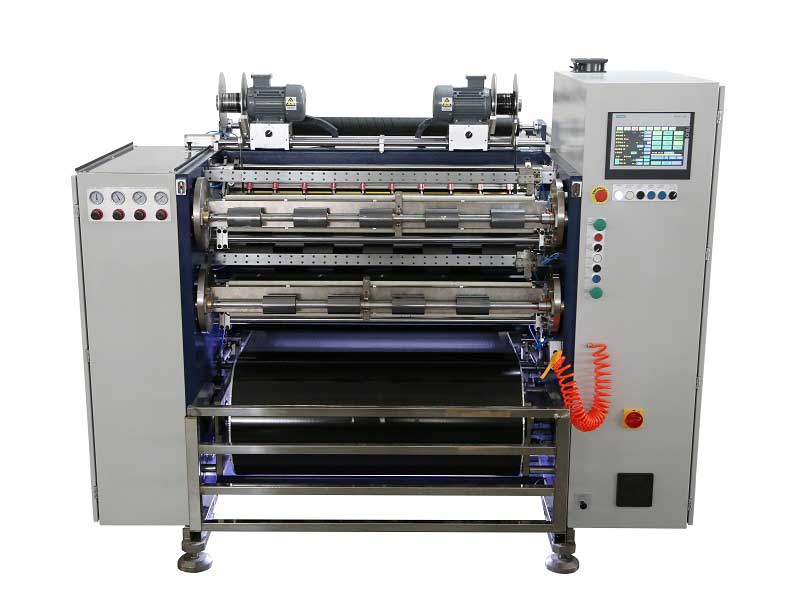 自動熱転写リボンスリッター RSDS8 H PLUS
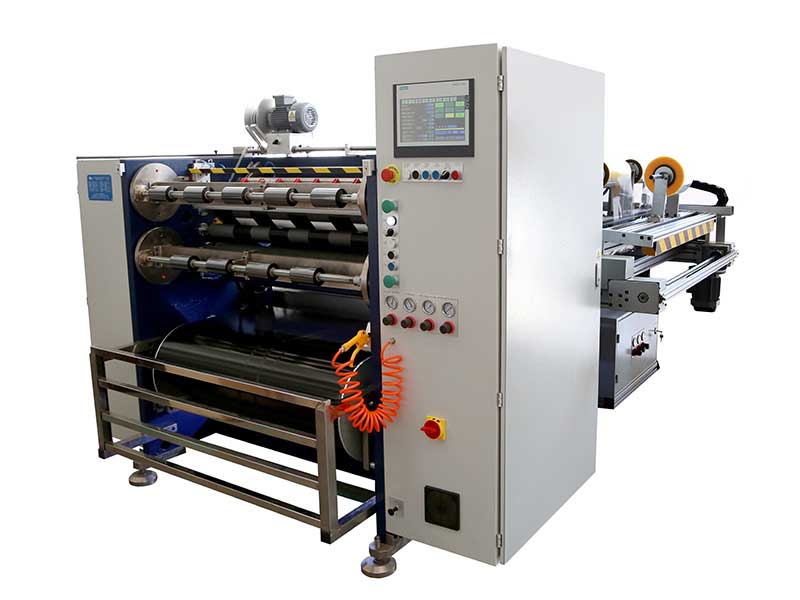 自動熱転写リボンスリッター RSDS6 PLUS
 カード印刷リボン巻き取り機
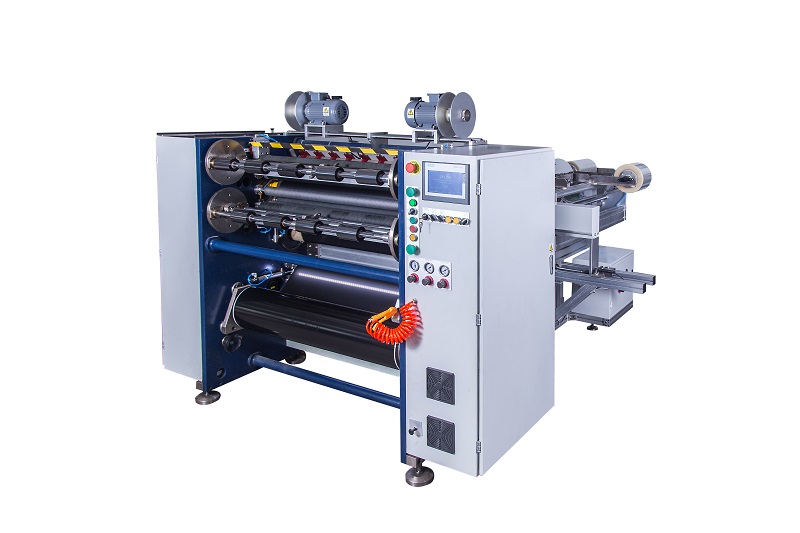 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボンスリッター
