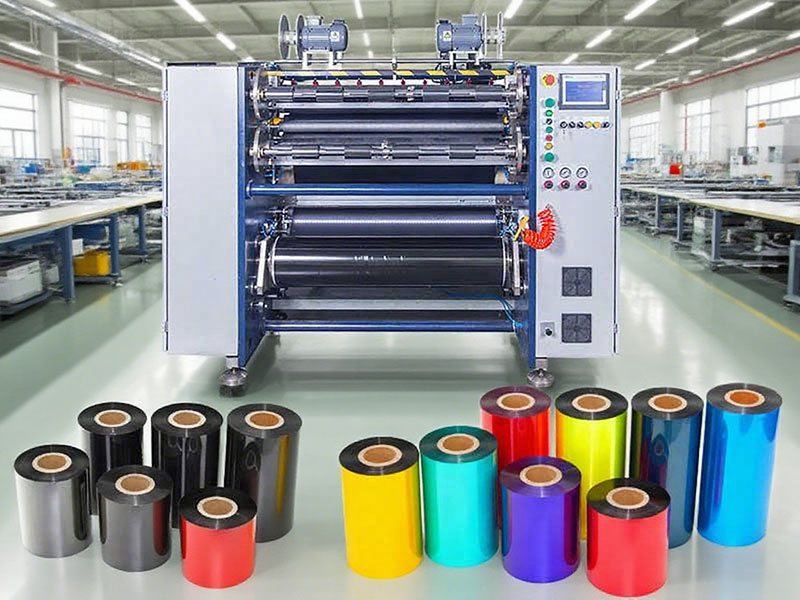
リボンスリット・巻き取り機は、幅広のメインロールリボンを特定の幅の小径ロールにスリットするための専用装置です。その動作の中核は、精密な張力制御と平坦なスリット端面にあります。標準化された操作手順は、作業員の安全を確保するだけでなく、その後の印刷時に発生する白線、凹み、リボンの破損といった問題を防止する上でも重要です。以下に、装置の特性とプロセス要件に基づき、起動準備から仕上げまでの全工程における操作基準の概要を示します。

1. 起動前の準備と安全点検
作業開始前の点検は、機械による怪我や品質事故を防ぐための第一の防衛線です。作業者は手袋とゴーグルを着用し、機器が適切に接地されていることを確認しなければなりません。
機器の状態確認は非常に重要です。緊急停止ボタンがリセットされているか、スリット部と伝動部の保護カバーが破損しておらず閉じているかを確認してください。また、安全ドアスイッチを短絡させることは厳禁です。工具については、円形刃またはスリット刃の刃先が鋭利で欠けがないか、刃軸の回転がスムーズであるか、固定ネジが緩んでいないかを確認してください。刃が鈍くなった場合は、スリット中にバリやリボンの破片が発生しないよう、速やかに研磨または交換してください。
材料と清掃の準備は怠ってはなりません。ガイドローラー、リトラクターリール、スロット部分に残ったゴム粉や粉塵は、異物がリボンに押し込まれて不良品となるのを防ぐため、必ず除去してください。切断する母ロールのモデルと幅が作業指示書と一致していることを確認してください。母ロールの端面は平坦で、しわや水分が付着していない状態である必要があります。母ロールの端面が著しく不均一な場合は、供給前に前処理または交換が必要です。そうしないと、スリット後の小ロールが左右にずれやすくなります。
2. 給紙およびフィルム浸透操作
供給段階では、空気膨張シャフトまたは補助ブームを使用して、バスバーをスムーズに巻き戻しベースにロードする必要があります。高速運転中にコアが滑らないように、空気膨張シャフトを適切に膨張させる必要があります。フィルム貫通中は、装置によってマークされたフィルムの移動経路を厳密に守る必要があります。リボンが巻き戻しリールから引き出された後、張力検出ローラー、ガイドローラー、スリットブレード群を順に通過し、最後に巻き戻しリールに巻き取られます。フィルム貫通プロセス中は、リボンはねじれたり交差したりすることなく平らに保ち、リボンのコーティング面は正しく配向されている必要があります(通常は外側、またはプロセス要件に従って確認)。
張力設定は、フィルム浸透後の重要なステップです。リボン基材の厚さと幅に基づいて、制御システムによって巻き取り張力と巻き戻し張力が設定されます。基本原則は、薄い基材(4~5μmなど)には低い張力を使用し、幅の広い製品には適切な張力を上げることです。張力が強すぎると、PETベースフィルムに引張損傷が生じ、粉塵の剥離につながる可能性があります。張力が低すぎると、しわができやすくなり、印刷中に白い線が現れる原因となります。新しい装置や新しいロットのリボンを使用する場合は、低速で張力を微調整し、バンド状にも緩みにもならない最適な値を見つけることをお勧めします。

3. スリット加工パラメータの設定と試し切り
工具ホルダの位置は、作業指示の幅に合わせて正確に調整する必要があります。ノギスを使用して刃の間隔を確認し、高精度スリッター機の公差は通常±0.1mm以内に制御されます。工具ホルダを調整する際は、すべての刃の切削深さが均一になるようにし、圧力の不均一によって一部の刃が破損したり、特定の箇所に過度に深い凹みが生じたりしないようにしてください。
速度設定は「低速で試し切りを行い、徐々に速度を上げていく」という原則に従ってください。初期のスリット速度は50~80m/分に設定することをお勧めします。最初のロール製品の端面がきれいで、バリや付着がないことを確認したら、徐々に通常の生産速度(通常、装置性能に応じて150~300m/分)まで上げてください。特殊コーティングを施したリボンや、にじみやすいリボンの場合は、工程全体を通して適切な速度低下を行うことで、静電気の発生やコーティングの損傷を軽減できます。
巻取り方式の選択は、コイルの直径と硬度に関するお客様のご要望に基づいて決定する必要があります。芯をしっかりと巻く必要がある場合は、適切なテーパー(張力低下)をかけた中心巻き取り方式が適しています。端面が特に平坦な場合は、加圧ローラーと組み合わせた表面巻き取り方式がより適しています。巻取りテーパーを適切に設定することで、小径ロールに「菊状中心部」や反りが発生するのを防ぐことができます。
4. 運用監視およびプロセス検査
装置起動後、直ちに初回品検査を実施しなければなりません。初回ロールリボンの幅が許容範囲内であるか、端面の平面度が基準を満たしているか、ロールの硬度が均一であるか、コーティング面に傷や不純物痕がないかを確認します。初回品検査に不合格となった場合は、量産は厳禁です。
工程検査は15~20分ごとに実施してください。巻き出し張力の変動、巻き取りの整列、刃群周辺に異物がないかなどを特に注意深く確認してください。ガイドローラー上でリボンが左右に動いている場合は、スリット端面が不均一であるか張力が変動している可能性があり、速やかに微調整が必要です。運転中は、スリット刃群および巻き取りローラー領域に手や体の一部を伸ばすことは厳禁です。調整は、装置が完全に停止してから行ってください。
ロールを切断し、シャフトの交換が必要な場合は、残留物のないテープを使用して送り込みを行い、作業中は手を清潔に保ち、油汚れがリボンのコーティングを汚染しないようにしてください。巻き戻し後は、作業を再開する前に張力と位置合わせを再確認する必要があります。
5. シャットダウン、放電、および機器のリセット
停止手順は、指定された順序に従って行う必要があります。まず巻き取りを停止し、次に巻き戻しを停止し、最後に主モーターの電源を切ります。慣性モーメントの緩みや張力の急激な変化によるリボンの破損を防ぐため、高速回転中に緊急停止を行うことは厳禁です。
荷降ろしの際は、専用のパレットまたはカートを使用して完成したロールを受け取り、丁寧に扱い、端面をぶつけないようにしてください。にじみやすい、または耐熱性の低い特殊なリボンについては、方向をマークし、光の当たらない場所に保管してください。装置のリセットには、ナイフ溝とガイドローラーのトナー残留物の清掃、ツールホルダーと巻き取りリールの初期位置への復元、および出力、異常事態、工具交換情報を記録する「スリッティングマシン操作記録シート」への記入が含まれます。
6. 一般的な異常と即時対応
スリット後の端面が不均一な場合は、まず刃の切れ味とガイドローラーの平行度を確認し、次に巻き取り軸が正しく取り付けられているか、張力が均一であるかを確認してください。リボンが切れる場合は、通常、張力が強すぎるか、メインロール自体が損傷していることが原因です。張力を下げて、投入材料を検査する必要があります。巻き取り中にしわが発生する場合は、通常、ローラーの張力が緩んでいるか、ローラーにかかる圧力が不十分なことが原因です。張力を上げるか、ローラー間のギャップを調整することで、適切に調整できます。軽微な面の不均衡は、巻き取りリミッターを調整することで修正できます。著しく不均一な仕上がりロールは、等級を下げるか廃棄し、次の工程に流してはなりません。
標準化された作業手順では、張力、速度、工具の状態という3つの変数を継続的に制御する必要があります。作業者は、スリット加工された製品ロールの一貫性が、最終的にはラベルプリンターのテープ経路に沿って検証されることを理解する必要があります。常に最初の製品を検査し、巡回ごとに記録を取り、停止後には必ずクリアするという習慣を身につけることで、機器の性能を安定的な製品品質へと向上させることができます。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボンスリッター
