リボンスリット機を購入する際の最大のリスクは、「装置が回転できるかどうか」ではなく、「回転後に分離されたリボンが使用できるかどうか」です。多くの企業は、装置が到着して生産を開始してから初めて、端面の不均一性、過剰なバリ、不安定な張力といった問題に気づきます。この段階でサプライヤーとの間で摩擦が生じると、サプライヤーは受動的な立場に置かれるだけでなく、生産停止による損失も発生します。
強制力のある受入基準は、出荷または生産前に「使用可能」と「使用不可」の境界を明確に定量化することを目的としています。以下では、リボンスリット機の主要な受入指標を、静的精度、動的性能、完成品の品質、連続運転という4つの側面からまとめます。
1. 工場検査が重要な理由は何ですか?
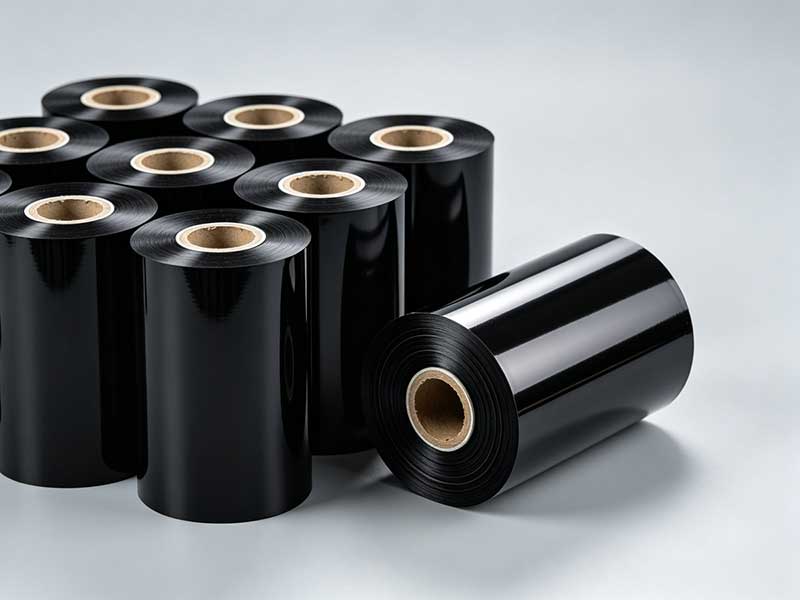
リボンのスリット加工は、熱転写リボンの製造における最後の重要な工程です。スリット加工の品質は、プリンターでのリボンの滑らかさ、端面がプリントヘッドを損傷するかどうか、そして印刷品質の一貫性に直接影響します。幅の許容誤差が大きすぎたり、端面の蛇行が大きすぎたり、端にバリがあったりすると、下流の顧客が使用する際に問題が発生する可能性があります。
したがって、受け入れの基本的な論理は、サプライヤーの工場で実施すべきテストを自社の工場で実施しないことである。自社のマスターロールを持参し、工場出荷前に主要指標の測定を完了することが、最もコスト効率の良いリスク管理方法である。
2. 静的幾何精度:基本用語
装置の電源が入っていない状態での物理的な精度が、スリット加工精度の「上限」を決定します。フレームが不均一であったり、ガイドローラーが平行でなかったりすると、動的制御がどれほど優れていても、それを補うことは困難です。
フレームの水平度は0.1mm/m以下に制御する必要があります。これは機械本体の歪みを防止するための基礎となるものであり、各ガイドローラーにかかる力の均一性にも影響します。
ガイドローラーとスピンドルの平行度は重要な指標であり、誤差は±0.05mm以内に抑える必要があります。ガイドローラーのずれはリボンのずれの物理的な根本原因であり、補正システムは「ずれ」を修正するだけで、「根本原因」を取り除くことはできません。
ツールホルダーの接触精度も確認する必要があります。上下の刃の噛み合い量は均一で、隙間に変化がなく、切断面にバリがない状態である必要があります。円形刃によるスリット加工の場合、刃の重なりは通常、リボンの厚さの10%~20%に設定されます。平刃によるスリット加工の場合は、材料の厚さに応じて隙間を正確に設定する必要があります。
3. 動的スリット精度:コア性能
これは承認プロセスにおいて最も重要なステップであり、完成品がハイエンドのバーコード印刷に使用できるかどうかを直接決定づけるものです。
スリット幅の許容誤差が主要な指標となります。業界の高精度基準は±0.1mmです。例えば、110mm幅でスリット加工されたリボンの場合、測定値は109.9mm~110.1mmの範囲内である必要があります。一般的な商用グレードでは、許容範囲を±0.3~0.5mmに緩和できますが、対象顧客が精密電子ラベル、医薬品トレーサビリティ、または類似の分野に関わっている場合は、±0.1mmが最低限の基準となります。
蛇行状のずれ(端面の層ずれ)は、巻き取りの均一性を反映します。完成したロール端面のどの点においても、ずれは±0.5mm以内に抑える必要があります。ずれが大きすぎる場合は、張力制御または補正システムに欠陥があることを示しています。
エッジの品質は目視で確認する必要があります。スリットエッジには、バリ、白いエッジ(コーティングの剥がれ)、またはカーボン粉末の混入があってはなりません。受入検査では、10倍の拡大鏡で観察するか、黒いカードを使って直接印刷品質をテストすることができます。バリが多すぎるリボンは、印刷中にプリントヘッドを傷つけ、リボンの本来の価値をはるかに超える損失を引き起こす可能性があります。
4. 張力制御システム:装置の「心臓部」
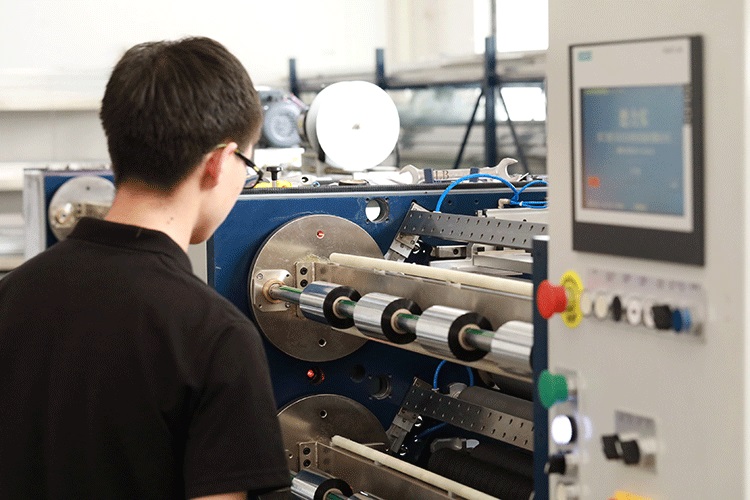
リボンの基材は厚さわずか4.5~20μmのPETフィルムで、張力に非常に敏感です。過度の張力変動は、最悪の場合、ロールの張力のばらつきを引き起こし、深刻な場合には、伸び、変形、粉体剥離などの問題が発生する可能性があります。
張力変動範囲は、定量的な許容範囲を決定する上で重要な指標です。加速時および減速時において、設定張力値と実測値との変動は±1.5%~±2%の範囲内に収まるように制御する必要があります。そのためには、単純な開ループ制御や半閉ループ制御ではなく、完全自動の閉ループ張力制御システムを備えた装置が必要となります。
テーパー制御機能の検証が必要です。テーパー加工により、完成品のロールは硬い部分から外径に向かって徐々に柔らかくなり、内側のリボンが圧縮されたり、外側のリングが潰れたりするのを防ぎます。受入検査時には、完成品のロールの硬度勾配が適切かどうかを確認してください。
緊急停止時の対応も同様に重要です。高速走行中に急停止した場合でも、ダイヤフラムが緩んだり切れたりしてはなりません。高品質な機器は、ダイヤフラムが伸びることなく、瞬時に同期してブレーキをかけることができる必要があります。
5. 補正および巻取りシステム
補正応答速度は0.3秒以下である必要があります。リボンが手動で操作されてトラックからずれた場合、補正センサーは迅速に反応してリボンを元の位置に戻す必要があります。補正精度は通常±1mmに制御されます。
巻き取りの直線性は、補正と張力に直接関係します。端面のずれが±1mmを超えると、リボンがずれたり、巻き戻し印刷時にテープが剥がれたりする可能性が高くなります。

6.連続運転試験:信頼性検証
一度の試運転が成功したからといって、機器の信頼性が保証されるわけではありません。安定性を確認するためには、継続的な運転試験が「耐久レース」のようなものです。
実際の生産リズムをシミュレートするために、8~24時間の連続負荷運転を実施することをお勧めします。基準には、期間中に計画外の停止(機器のクラッシュ、過負荷アラームなど)が発生しないこと、スピンドルベアリングとモーターの温度上昇が周囲温度+15℃を超えないこと、運転騒音が75dB(A)以下で、異常な騒音が発生しないことが含まれます。
7. 受諾前の準備
受入の有効性は、作業の準備状況に大きく左右されます。必ずマスターロール(代表的な材料を2000メートル以上)を用意しておくことが鉄則です。サプライヤーが「理想的な材料」を用いて示すパラメータは、実際の材料には当てはまらない可能性があります。
構成リストを確認することも同様に重要です。サーボモーター、ベアリング、ブレード、制御システムのブランドが契約書と一致していることを確認してください。主要部品のブランドの違いは、長期運用において精度維持率や故障率に顕著に現れます。
試験結果に対する環境要因の影響を最小限に抑えるため、温度20±5℃、湿度40~60%など、実際の作業場をできる限り再現した環境条件を設定する必要がある。
結論
リボンスリット機の受入基準は、シンプルな原則に集約されます。それは、自社の材料を使用し、サプライヤーの工場で、自社が許容できる完成品に切断することです。仕様表の±0.1mmと、実際に測定された±0.1mmは別物であり、後者が重要となります。これらの指標を一つずつ確実に適用することで初めて、機器の「欠陥のある状態での稼働」を回避し、その後の生産における受動性を低減することができます。
 リボンスリット機の選択:ワックスベース、混合ベース、または樹脂ベース2026年9月23日
 リボンスリット機:全自動か半自動か?選択肢の絞り込み2026年9月22日
 どのリボンスリット機が最適か?まずは次の7つの質問から始めてみましょう。2026年9月21日リボンスリット機の選び方:5つの重要なパラメータ2026年9月19日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS2 PLUS
