ホットスタンピング箔スリット加工機の選定は、生産歩留まり、材料利用率、そして後工程のスタンピング品質に直接影響を与える重要な決定です。ホットスタンピング箔の基材は通常12μmから25μmの厚さであるため、スリット加工には極めて高い精度が求められます。評価すべき多くの仕様の中でも、特に注目すべき3つのパラメータは、スリット幅、加工速度、そして張力制御です。このガイドでは、それぞれのパラメータと、それらがどのように相互作用してスリット品質を決定するのかを解説します。
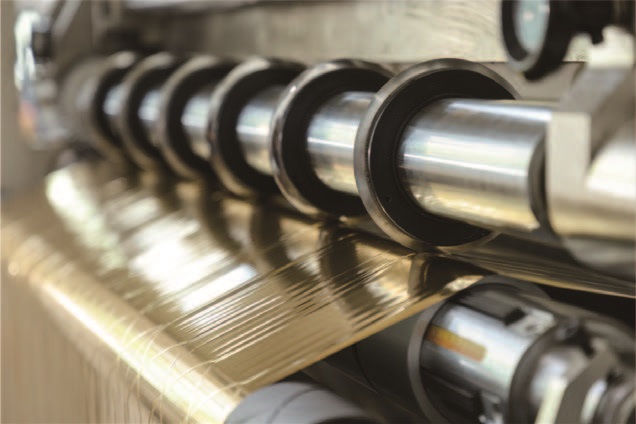
スリット幅:製品範囲に合わせた機械能力の選択
スリット幅の仕様には、機械が処理できる最大ウェブ幅と、確実に生成できる最小スリット幅の両方が含まれます。ホットスタンピング箔加工業者にとって、最大幅は処理可能な入力ロールの種類を決定し、最小幅は細径製品への対応能力を決定します。
一般的なホットスタンピング箔スリット機は、最大スリット幅が300mm~800mm、最小巻き取り幅が30mm、特殊な狭幅用途ではそれ以下となる場合があります。製品ポートフォリオに、5mmのセキュリティスレッドや装飾バンドなどの非常に細い箔ストリップが含まれている場合は、機械がそのような寸法でもエッジ品質を維持できることを確認する必要があります。最も薄く、最も細い材料で試し切りを行うことが、この能力を確認する唯一の確実な方法です。
切断幅の数値だけでなく、カッターシャフトの剛性も考慮する必要があります。スリット幅が広くなるほど、切断圧力によるたわみを防ぐために、シャフトの剛性も比例して高くなります。シャフトがたわむと、中央部ではきれいに切断できず、端部では過剰な力が加わり、ウェブ全体で均一な切断結果が得られない可能性があります。
スピード:スループットとカット品質のバランス
ホットスタンピング箔スリット機は、一般的に毎分200~500メートルの機械速度を備えており、実際の作業速度はそれよりやや低い場合が多い。速度が速いほど処理能力は高くなるが、速度と品質の関係は直線的ではない。
スリット速度が上がると、動的誤差が増大します。横方向のずれは、100 m/分未満の速度では約±0.10mmですが、300 m/分を超える速度では±0.35mmまで悪化する可能性があります。張力変動も同様に増加し、端部の変形や巻き取り不良を引き起こす可能性があります。12μm以下の極薄箔の場合、寸法安定性を維持するために、速度を控えめに設定する必要があるかもしれません。
速度仕様を評価する際は、最高速度だけでなく、実効生産量に着目してください。注文変更、ウェブの糸通し、および廃棄物の除去に必要な時間も考慮に入れましょう。自動工具位置決めシステムとクイッククランプシステムを備えた機械であれば、段取り替え時間を15分からわずか3分に短縮でき、最高速度が中程度であっても、実際の生産性を大幅に向上させることができます。

張力制御:品質を支える目に見えない力
ホットスタンピング箔のスリット加工を成功させる上で、張力制御は間違いなく最も重要な要素です。ホットスタンピング箔の基材(一般的にはPET)は、張力の変化に非常に敏感です。張力が不安定になると、伸び、しわ、横方向の動きが生じ、バリ、不均一なエッジ、または巻き込みなどの問題が発生します。
ホットスタンピング箔の場合、厚いフィルムよりも張力が重要になる理由:幅広のウェブが複数の細いストリップに分割されると、各ストリップはもはや連続したウェブの一部として機能しなくなります。ストリップの幅、ナイフの貫通深さ、巻き取り径の違いにより、個々のストランド間で張力が不均一になる可能性があります。適切な補正を行わないと、一部のストリップは張力が強くなり、他のストリップは緩んだままになります。
高品質のスリット加工機は、リアルタイムフィードバックを備えたクローズドループ張力制御を提供する必要があります。このシステムは、巻き出しおよび巻き取り中にコイル径が変化するにつれてトルクを継続的に調整し、ロール全体からコアまで一定の張力を維持します。巻き取り径が大きい場合(400mm以上)、薄い箔の内層圧縮損傷を防ぐためには、ロールが厚くなるにつれて張力が徐々に低下するテーパー張力が不可欠です。
張力システムは、エッジ位置制御(EPC)システムまたはライン位置制御(LPC)システムと併せて評価する必要があります。±0.5mm以内の補正精度により、箔のずれを防ぎ、片方のエッジにバリが発生する一方で反対側のエッジがアンダーカットされたままになるのを防止できます。
3つのパラメータがどのように相互作用するか
幅、速度、張力は独立した仕様ではありません。高速加工に対応した機械でも、優れた張力制御がなければ、狭い幅での精度を維持しながら高速加工を実現できない場合があります。逆に、張力安定性に優れた機械であれば、極薄材料でも中速加工で優れた切断品質を実現できる可能性があります。
機械を選定する際は、仕入先に実際の生産要件(スリット加工が必要な箔の最大幅と最小幅、厚さ範囲、1シフトあたりの目標生産量など)を伝えてください。使用する材料グレードに応じた試運転を依頼してください。試運転中は、拡大鏡で切断面を検査してください。理想的な結果は、白い綿毛や細かいギザギザがなく、滑らかな断面です。巻き取りロールの端面の整列、強度、伸縮がないことを確認してください。

実践的な選定に関する推奨事項
加工速度よりも精度を重視するコンバーターは、高速化よりも優れた張力制御・補正システムに投資すべきです。超音波式またはCCD式補正センサーを備えたサーボ駆動のクローズドループ張力制御システムは、様々な生産条件下でより安定した結果をもたらします。
製品仕様が多様で注文変更が頻繁な業務においては、自動工具位置決めとレシピ管理を優先的に導入すべきです。これらの機能により、人的ミスや段取り時間を削減し、ライン速度を上げることなく効果的に生産能力を向上させることができます。
予算を重視する購入者は、最も安価な機械が長期的には高くつく可能性があることを認識しておく必要があります。箔の破損、転写の不完全、刻印のムラといったバリによる欠陥は、エントリーレベルとミドルレンジの機械の初期価格差をはるかに上回る材料の無駄や再加工費用につながる可能性があります。
貴社の生産要件に合ったホットスタンピング箔スリット機の評価をご検討ですか?材料仕様と目標生産量をお知らせいただければ、弊社の技術チームまでご連絡ください。貴社がお持ちの箔サンプルを使用して、スリット加工の試運転を実施し、幅精度、速度安定性、張力性能をご確認いただけます。
 ホットスタンピング箔スリッター機を購入する前に確認すべき仕様は何ですか?2026年9月15日ホットスタンピング箔スリッター機の選定ガイド:購入者が考慮すべき7つの重要な要素2026年9月14日
 生産ラインに最適なホットスタンピング箔スリッター機の選び方2026年9月14日
 ホットスタンピング箔スリッター巻き取り機の信頼できる中国メーカー2026年9月11日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 ホットスタンピング箔スリッター
 ホットスタンピング箔スリッター(RSDS7H)1350
 デジタル強化箔スリッター
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
