包装、印刷、装飾業界において、ホットスタンピングは、独特の金属光沢と上質な触感によって製品価値を高める最も効果的な方法の一つです。ホットスタンピング工程の最前線に位置するスリッター機は、後工程のスタンピング効率、完成品の歩留まり、そして全体の生産コストに直接影響を与えます。機器の価格は数万ドルから100万ドル以上にも及ぶため、適切な機種を選ぶには、推測ではなく体系的な評価が不可欠です。
ホットスタンピング箔は通常、12μm~25μmのPETベースフィルム、剥離層、着色層、および接着層で構成されています。この材料は非常に薄く、張力に非常に敏感で、取り扱い中に変形しやすい性質があります。切断端にバリ、フランジ、または微細な亀裂があると、箔の破損、スタンピングの不完全、またはスタンピング工程中の「金色の斑点」の原因となります。以下の7つの要素は、実際の生産要件に基づいてスリッター機を評価するための体系的な枠組みを提供します。
1. スリット加工精度:高品質生産の基盤
スリット加工の精度は、後工程のスタンピング作業が円滑に行えるかどうかに直接影響します。一般的なホットスタンピング用途では±0.3mmの公差が許容されますが、高級パッケージ、タバコ、高級ラベルなどの分野では±0.1mm、あるいはそれ以上の精度が求められます。2026年までに、主流規格は±0.03mmに向上し、プレミアムモデルでは±0.01mmを達成する見込みです。
精度を評価する際には、購入者は静的な仕様だけでなく、動的精度にも目を向けるべきです。真のテストは動的精度、つまり連続高速運転中のスリット幅の一貫性にあります。サーボモーター駆動システムと高剛性鋳鉄または合金鋼製の本体を組み合わせることで、生産条件下での精度維持の基盤が築かれます。試運転時には、少なくとも500メートルにわたる連続スリット幅の測定データを要求し、特に加速時と減速時の安定性に注意してください。

2. 張力制御システム:薄板材料の生命線
ホットスタンピング箔のPET基材フィルムは、張力変動に非常に敏感です。張力が強すぎると、伸び、変形、位置ずれが生じ、張力が弱すぎると、ロールが緩んだり、端がずれたりします。12μm以下の極薄箔の場合、わずかな張力変動でも、材料のホログラフィック構造やレーザー微細構造が損なわれる可能性があります。
品質重視の生産には、完全閉ループのサーボ張力制御システムが不可欠です。このシステムは高精度センサーを使用してリアルタイムのフィードバックを提供し、巻き出し、牽引、巻き取りの各段階で張力を動的に調整します。張力制御精度は±0.5Nまたは設定値の±5%に達する必要があり、ハイエンドシステムでは±0.3%を達成します。
テーパー張力技術も同様に重要です。製造工程で巻線の直径が大きくなるにつれて、一定の張力では内層が徐々に圧縮され、「フラワーコア」変形やホログラフィック構造の破損を引き起こします。テーパー張力は、あらかじめ設定された曲線に従って巻線の張力を自動的に低減し、内層を保護しながら外側の巻線をしっかりと維持します。
3. スリット加工方法と切断システム:エッジ品質の決定
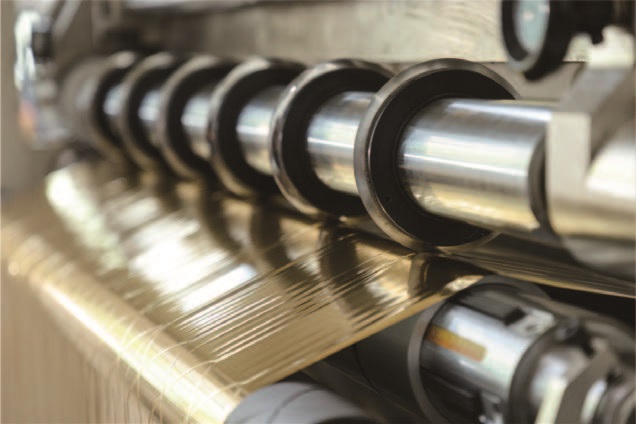
品質が最終的に左右されるのは、切断システムです。接着層のあるホットスタンピング箔は、通常の刃では付着しやすく、バリや糸状の切れ味の原因となります。そのため、滑らかな切断面、刃の長寿命化、頻繁な仕様変更への対応性など、多くの利点を持つせん断式円形刃システムが、ホットスタンピング箔の業界標準となっています。
刃の材質は、接着剤の付着を防ぎ、長時間の使用でも切れ味を維持できるよう、超硬合金またはダイヤモンドコーティングされたものを使用する必要があります。カッターシャフトの剛性も同様に重要です。1.6メートルを超えるスリット幅の場合、シャフトの剛性が不十分だと、中央部の切断が不完全になったり、端部が過剰に切断されたりする可能性があります。
切断形状も重要です。薄い箔の場合、15°~20°の角度を持つ上刃と、平らな、またはわずかに湾曲した下刃を組み合わせることで、押しつぶすような効果ではなく、適切なせん断作用が得られます。刃の材質認証や、刃の噛み合いの自動調整または微調整機能について、サプライヤーに確認してください。
4. 補正およびウェブガイドシステム:直線エッジの確保
高速運転時、箔ロールはふらつきやすく、端部が不均一になるため、下流のプレス機で頻繁に位置ずれが発生します。信頼性の高い補正システムにより、箔が切断ゾーンに入る前に適切な位置に保持されます。
センサーの選定は重要な判断ポイントです。光電センサーは反射性材料や金属材料への対応が困難なため、ホットスタンピング箔用途には超音波センサーが最適です。超音波検出は箔の色、金属の反射、ホログラフィックパターンなどの影響を受けず、様々な材料タイプで安定した性能を発揮します。補正精度は±0.5mm以内、またはそれ以下である必要があります。
ハイエンド構成では、印刷されたエッジマーカーやパターン位置を認識するCCDビジョンシステムが統合されており、スリットの位置が意図したデザインに正確に一致するように調整されます。微細な構造を持つホログラフィック箔やレーザー箔を扱う作業では、このレベルの精度はオプションではなく、材料の視覚効果を維持するために必須です。
5.粉塵除去と静電気除去:隠れた欠陥の防止
スリット加工中、刃の摩擦によって微細なアルミニウム粒子とプラスチック粉塵が発生します。これらの異物が箔の表面に付着し、ホットスタンピング時に「ピット」や「斑点」を形成し、不良品の原因となります。静電気は、さらに粉塵を引き寄せ、巻き取り時の材料の滑りを引き起こすため、この問題を悪化させます。
効果的な粉塵管理システムは、接触式接着ローラーと、切断ゾーンに配置された非接触式イオンエアナイフまたは真空吸引ポートを組み合わせたものです。静電気除去バーは、巻取りステーションと巻き出しステーションの両方に設置し、静電気による汚染物質の付着を防ぐ必要があります。
加工中に大量の粉塵が発生する金属箔や粗粒箔の場合、十分な容量を備えた専用の真空吸引装置が不可欠です。表面の完璧さが最優先されるホログラフィック箔や透明箔を加工する施設では、スリット加工エリア全体をクリーンルーム環境とするか、局所的な粉塵封じ込めが必要となる場合があります。
6. 自動化とツール位置決め:段取り替え時間の短縮
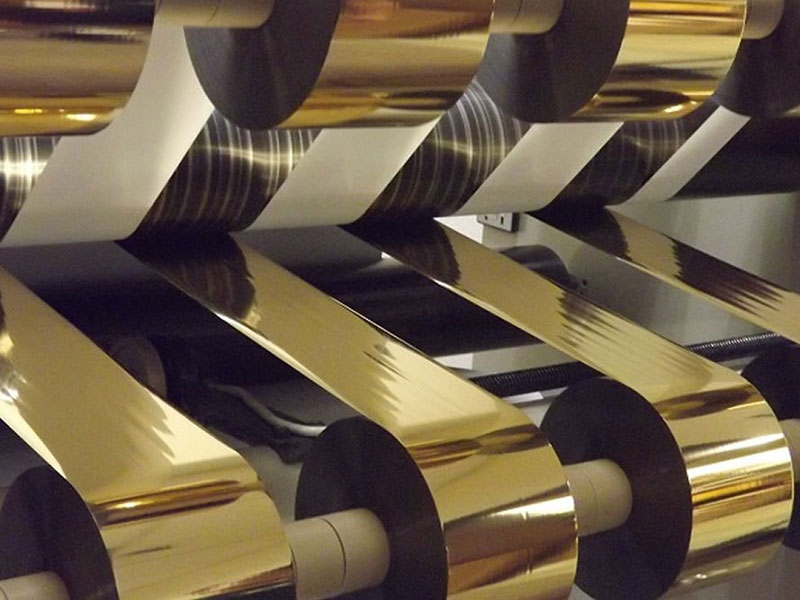
ホットスタンピング箔の仕様は、2mmの細いネジ山から120mmの標準カラーブロックまで多岐にわたるため、頻繁な注文変更が生産現場では避けられません。こうした変更の効率性は、設備全体の稼働率に直接影響します。
手動による工具調整では、オペレーターが各ブレードホルダーを個別に再配置する必要があり、注文変更ごとに15~30分かかる場合があります。サーボモーター駆動の自動工具位置決めシステムを使用すれば、オペレーターが希望のスリット幅を入力するだけで機械が工具を自動的に位置決めするため、この時間を1~5分に短縮できます。1日に複数の小ロット注文を処理するような作業では、この機能は機械稼働率の向上により、すぐに投資回収につながります。
油圧式または空圧式の工具ロックシステムにより、すべての工具グループに均一な圧力がかかり、作業中の軸方向の動きが防止されます。自動アンロード装置と高速クランプ装置により、作業の流れがさらに効率化され、1人のオペレーターが複数の機械を管理できるようになります。
7.総所有コスト:購入価格を超えて
購入価格は、スリッター機の真のコストのごく一部に過ぎません。頻繁に故障し、大量の廃棄物を出し、絶え間ない調整を必要とする安価な機種は、稼働開始からわずか6ヶ月で、高級機種のコストを上回ってしまう可能性があります。
材料歩留まりは主要なコスト要因です。精密スリット加工により、材料ロス率を5%以上から1.5%未満にまで低減でき、ハイエンドモデルでは98%を超える材料利用率を実現できます。高価なホログラフィック箔や特殊箔の場合、この差だけでも高精度装置への投資を正当化できます。
ダウンタイムによるコストは急速に蓄積されます。注文変更に30分かかる機械と5分で済む機械では、年間を通して相当な生産時間損失が発生します。機器の信頼性、スペアパーツの入手可能性、そしてPLC、サーボモーター、センサーといった主要部品のブランド力は、長期的な運用安定性に大きく貢献します。
メンテナンスの必要性も総コストに影響します。頻繁な研ぎ直しや交換が必要な刃は、直接コストと作業時間の両方を増加させます。超硬合金やダイヤモンドコーティングされた刃は初期費用が高くなる場合がありますが、耐用年数が長く、より安定した切断品質を実現します。
最終決定を下す
購入を決定する前に、自社の生産材料を使用して試運転を実施してください。拡大鏡で切断面の品質を評価し、スリット加工後のロール端面の位置合わせを確認し、加速時および減速時の機械の安定性を観察してください。速度変化時のシステムの応答を評価するために、サプライヤーに張力曲線データを依頼してください。
最も価値のある機器とは、必ずしも最速のものや最も多機能なものとは限りません。特定の材料や生産量において、常にきれいな切断、最小限の廃棄物、そして信頼性の高い動作を実現できる機器こそが、真に価値のある機器なのです。これら7つの要素に基づいて体系的に評価を行うことで、品質と効率の両面で長期的な投資効果が得られるでしょう。
 生産ラインに最適なホットスタンピング箔スリッター機の選び方2026年9月14日
 ホットスタンピング箔スリッター巻き取り機の信頼できる中国メーカー2026年9月11日
 購入ガイド:ホットスタンピング箔用スリッターリワインダーの選び方2026年9月11日ホットスタンピング箔用スリッターリワインダーの選び方2026年9月9日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 ホログラフィックフォイルスリッター
 ホットスタンピング箔スリッター
 ホットスタンピング箔スリッター(RSDS7H)1350
 ホットスタンプ箔スリッター RSDS7H 1350 PLUS
