熱転写リボンの総厚は通常わずか4.5~20ミクロンで、超薄型PETベースフィルム、耐熱コーティング、インク層で構成されています。工場出荷前の最終工程であるスリット加工は、リボンが機械にスムーズにロードできるかどうか、プリントヘッドが損傷しないかどうかを直接左右します。数万元から数十万元までの市場に出回る機器を見ると、パラメータリストはしばしば密集していますが、製品の品質と生産効率を真に決定づけるのは、いくつかの重要な寸法に集中しています。
モデルを選ぶ際に圧倒される必要はありません。3つのライフラインに注目することでスリット加工の精度、張力制御、巻き取りのきれいさそして、速度とハードウェア構成を合理的に検討すれば、ほとんどの落とし穴は回避できる。
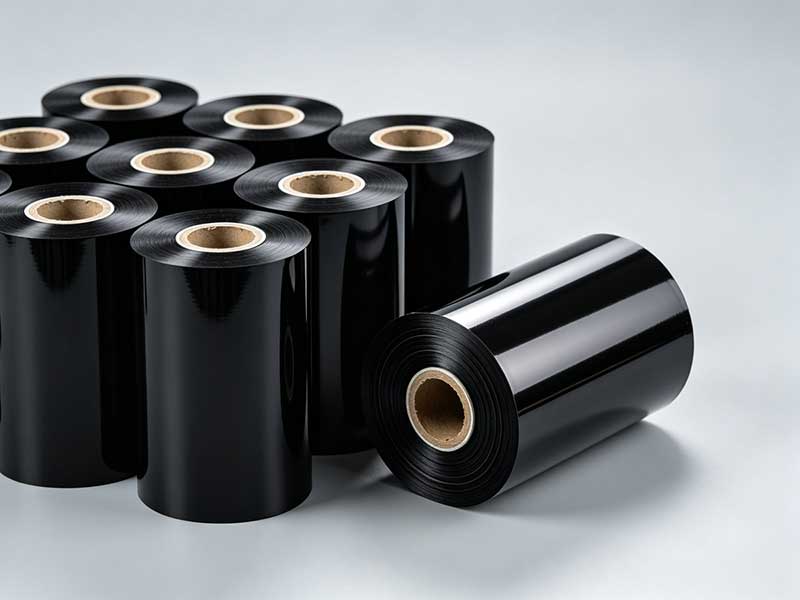
1. スリット加工の精度:品質の生命線
スリット加工の精度は、機器の性能を測る主要な指標であり、完成したリボンの幅の均一性とエッジの品質を直接左右します。精度が不十分な場合、リボンのエッジが粗くなったり、印刷中にテープの位置ずれが発生したり、テープが詰まったり、最悪の場合はプリントヘッドが摩耗したりするなど、深刻な問題が発生します。
業界の精度基準は、おおよそ3つのレベルに分けられます。標準グレードの精度は±0.3~0.5mm従来の商業用および物流用ラベルに適しています。高精度グレードは±0.1mm精密電子機器および一般産業用途のニーズを満たします。超高精度レベルは、±0.05mm医療用ラベルや極細リボンなどのハイエンド用途に適しています。精度を左右する重要なハードウェアは、ツールホルダーの剛性と伝動システムの安定性です。購入時には、パラメータ表の理論値を鵜呑みにしないでください。必ずリボンマスターロールを持参して現場で試し切りを行い、ノギスを使用してスリット幅と設定値のずれを測定し、サンプルの端にバリや糸引きがないか確認してください。
2. 張力制御:機器の「魂」
リボンのPETベースフィルムは非常に薄く、張力の変化に非常に敏感です。業界では、張力制御はスリッター機の「魂」とみなされており、巻き取りの平坦性に50%以上影響を与えるとされています。
張力が強すぎると、ベースフィルムが伸びて変形し、インク層に微細な亀裂が生じ、印刷中に粉が飛散したり白い線が出たりします。張力が弱すぎると、リボンが緩んでしわになり、巻き取り端面が「蛇行」状になり、搬送中に芯がずれやすくなります。優れた張力制御方式では、ゾーンを分けて使用します。巻き出し領域では張力を徐々に下げ、スリット領域では張力を一定に保ち、巻き取り領域では張力を調整します。徐々に減少制御とは、コイルの直径が増加するにつれて張力を直線的に減少させることで、外層が過度に締め付けられて内層を押しつぶすのを防ぎ、「デイジーコア」巻きを形成することである。
購入の際には、以下の点を優先すべきです。完全自動閉ループ張力制御システム張力センサーからのリアルタイムフィードバックとPIDアルゴリズムによる動的調整を利用して、極めて狭い範囲内で変動を制御します。従来の開ループ制御(磁気粉末クラッチの手動調整など)では、特に高速発進・停止時にコイル径の変化によって生じる張力ドリフトへの対応が困難です。
3.包装の均一性:見落とされがちな「隠れたコスト」
巻き取りの整然さは、後処理パッケージの効率とプリンターのベルト動作のスムーズさに直接影響します。端面が「ベルマウス状」になったり、エッジが「ギザギザ」になったり、内部にシワができたりするのは、張力制御や補正装置が不十分なことが原因です。これらの問題は、その後の巻き取り印刷中にリボンやカートリッジの破損を容易に引き起こします。
業界の管理基準は、面偏差は一般的に±1mm高級機器の場合、±0.5mmこのレベルに到達するには、閉ループ張力制御に加えて、スリップシャフトハイエンドリボン製造には、これらの機能が不可欠です。各巻取りユニットのトルクを個別に制御し、コイル径の変化に応じてリアルタイムで調整できるため、複数のロールを同時に巻く際に発生する「内側が緩い」「外側がきつい」「芯が野菜のよう」といった問題を効果的に解決します。空気圧式スリップシャフトは機械式よりも制御精度が高く、仕様変更が頻繁に発生する生産現場に特に適しています。さらに、アクティブ偏差補正システムも欠かせません。CCD光電センサーまたは超音波センサーにより、リボンの端の位置をリアルタイムで検出し、高速運転中のわずかな位置ずれを防ぐために経路を自動的に調整します。
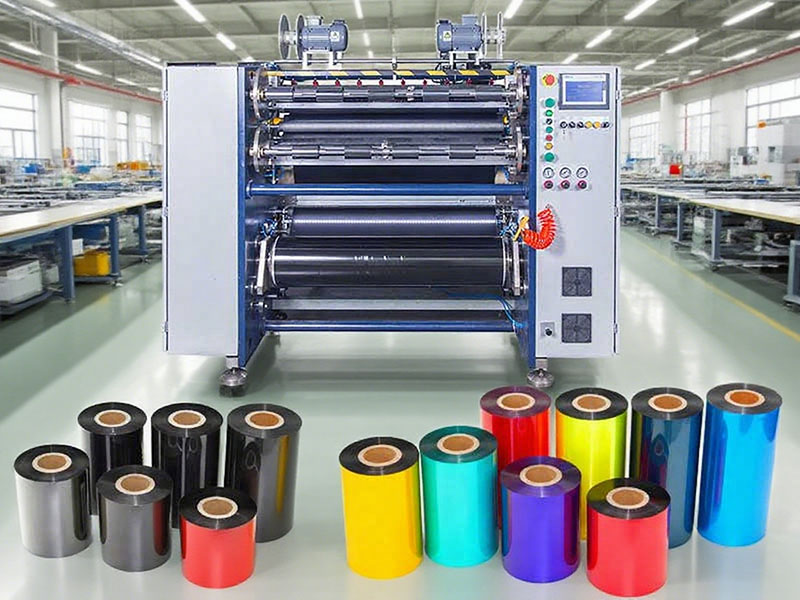
4. スリット速度:効率の指標だが、速いほど良いとは限らない
スリット加工速度は単位時間あたりの生産量を決定するが、公称最大速度はしばしば「実験データ」に過ぎない。張力変動によって頻繁に速度が低下したり停止したりする装置は、安定した中速モデルよりも実際には生産量が少なくなる可能性がある。
速度定格は、次の範囲を指します: 低速経済タイプ 50~100 m/分小ロット生産や多品種生産に適しています。中速汎用機モデル 150~250 m/分ほとんどの商業注文に対応。高速生産モデル 300~500 m/分大規模連続生産に適しています。実際の使用可能速度はリボンの材質に大きく影響されることに注意することが重要です。樹脂ベースのリボンはコーティングが硬く靭性が低いため、通常は動作速度が遅くなります。速度が20%~30%低下ワックスベースのリボンよりも優れています。したがって、速度を評価する際には、メーカーに実際の材料を使用してテストカットを行い、高速スタート時と緊急停止時の巻き取り状態を観察するよう依頼するべきです。単に空の状態での最高速度を見るだけでは不十分です。
5.見落とされがちなハードウェアおよび長期的なコスト
パラメータ以外にも、デバイスのハードウェア構成が長期的なユーザーエクスペリエンスを左右する。フレーム剛性注目すべき点として、厚い鋳鉄または鋼鉄製のフレームはスリット加工中の振動を効果的に吸収し、長年の高速運転後も精度を維持することができます。ツールシステム円形ブレードは高速スリット加工に適しており、平型(角型)ブレードは薄いリボンの切断においてよりきれいな切断面と少ない粉塵を実現します。超硬合金またはセラミックコーティングされたインサートの寿命は、通常の高速度鋼よりも大幅に優れています。リール仕様完成したコアと互換性があることを確認してください。1インチと0.5インチが一般的な構成です。デバイスが現在および将来の仕様と互換性があることを確認してください。
ついに、アフターサービスと試用テスト製品選定において、検証は最も重要な「保険」です。リボンスリット機は、精密な張力調整と修正デバッグが求められるため、サプライヤーの対応速度と技術サポート能力は、ダウンタイム損失に直接影響します。最終決定を下す前に、少なくとも3社のサプライヤーを訪問し、自社のマスターロールを持参して、同じロール材でスリット効果を比較し、幅公差、端面偏差、エッジ品質を測定することをお勧めします。魅力的な仕様であっても、サンプルのエッジにバリがあるような装置は、リスクに見合う価値はありません。
 リボンスリット機、ワックス/樹脂リボン用汎用スリット装置2026年11月16日
 リボンスリット機の巻きムラ問題を解決する方法2026年11月16日
 リボンスリット機の幅精度制御の原理2026年11月16日
 熱転写リボンスリット機とは何ですか?また、どのように動作するのですか?2026年11月14日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
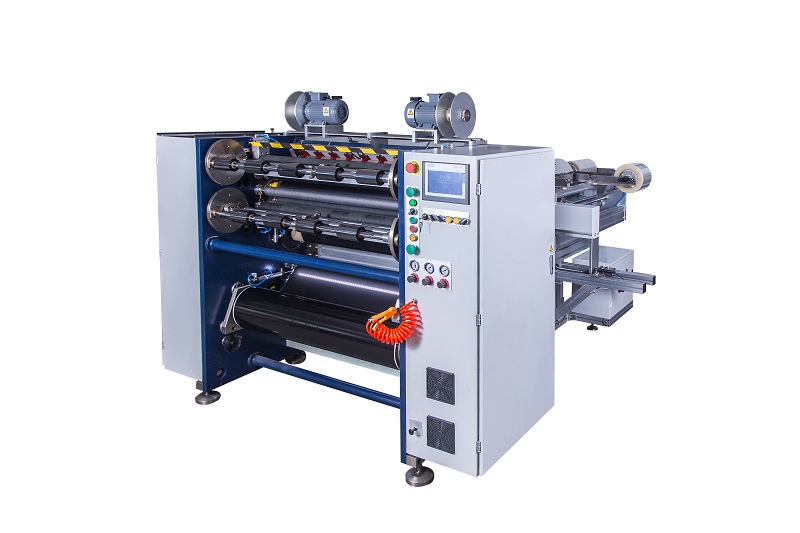 半自動熱転写リボンスリッター RSDS2 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS1 PLUS
