リボンスリット機の幅精度は、通常、スリット後の細長い帯の実際の幅と目標幅との許容差によって測定されます。ハイエンドモデルではこの許容差を±0.05mm以内に抑えることができますが、一般的な機器では±0.3mmから±0.5mmの範囲にとどまることがよくあります。この差はわずかに見えるかもしれませんが、プリンターにおけるリボンのスムーズな動きと印刷寿命に直接影響します。幅が広すぎる細長い帯は、最悪の場合、高速印刷中に端部に不均一な力が加わってしわやずれが生じたり、破損したりする可能性があります。幅精度制御の原理を理解するには、「ツールが正確に切断するかどうか」という単一の視点にとどまらず、張力、ガイド、ツール、検査を含む4次元の結合システムエンジニアリングとしてスリットプロセスを捉える必要があります。

1. 張力閉ループ:幅精度を守るための第一の防衛線
リボンの基材は厚さわずか4.5~12μmのPETフィルムです。極めて薄いため、引張力に対して非常に敏感です。張力が高すぎると、基材フィルムが弾性化したり、塑性変形を起こしたりして、スリット後の幅が縮小し、実際の寸法が目標値よりも小さくなってしまいます。一方、張力が低すぎると、材料が緩んでしわになり、横方向の位置が不安定にずれるため、カッターが所定の軌道に沿って切断できなくなります。
したがって、幅精度の基盤は、巻き出し、牽引、巻き取りの 3 つの張力段階の独立した閉ループ制御にあります。最新の高精度スリッター機は、張力センサーを使用して実際のストリップ張力をリアルタイムで収集し、それを PLC にフィードバックして、PID アルゴリズムによってサーボモーターの出力トルクを動的に調整します。この閉ループの応答速度と定常状態の精度が、幅変動の下限を直接決定します。従来の磁粉クラッチ制御方式では、張力が ±10% まで変動する可能性があり、毎分数百メートルの速度でバッチ幅の偏差を引き起こすのに十分です。サーボ閉ループシステムでは、変動を ±0.25N ~ ±0.5N 以内に圧縮できます。
さらに巧妙なのは、巻き取りテーパー張力制御戦略です。巻き取り径が大きくなるにつれて、張力を一定に保つと、外側のカーボンリボンが内側の層に過剰な圧縮力を加え、コアの変形やインクの押し出し付着を引き起こし、結果として後続のスリット加工時の供給が不安定になります。このシステムは、リアルタイムで計算されたロール径に基づいて、あらかじめ設定された曲線に従って巻き取り張力を徐々に減少させ、満杯のロールから空のロールまで、狭いストリップを適切な張力で維持し、幅の一貫性を保つための安定した終端条件を提供します。

2. 修正と誘導:カッターの水平基準を維持する
リボンがスリットナイフに入る前に、その端は常に固定され、既知の横方向の位置にある必要があります。わずかな横方向のずれでも、カッターがリボンの実際の切断線に対してずれてしまい、幅の精度が損なわれます。
自動補正システム(EPC)の役割は、まさにこの変数を閉ループに組み込むことです。原理は複雑ではありません。光電センサーまたはCCDセンサーがリボン端の横方向の位置を連続的にスキャンし、オフセットを電気信号に変換してコントローラーに送信します。コントローラーはサーボモーターまたは空気圧機構を駆動し、巻き戻しラックまたは矯正ガイドローラーを押して横方向の微調整を行い、ストリップを正しい基準位置まで「引き戻します」。現在の主流ソリューションでは、最大±0.1mmの動的補正精度を実現しており、ハイエンド構成ではさらに高い精度を実現しています。スリット幅が10mm未満の超狭幅仕様の場合、補正の重要性はさらに顕著になります。狭幅ストリップの横方向の剛性は非常に弱く、わずか数十ミクロンのずれでも完成品が不良品になってしまう可能性があります。
矯正システムと連携して動作するのが、高剛性ガイドローラーシステムです。すべてのローラーの真直度は0.01mm/m以内に制御され、ラジアル振れはミクロンレベルに制限され、ローラー間の厳密な平行度が維持されなければなりません。ガイドローラーの偏心や歪みは、その偏差の2倍の大きさでリボンの横揺れとして伝達されます。補正は「既に発生したオフセット」に対処するものであり、高精度ガイドローラーシステムは発生源でのミスアライメントを低減します。

3. ツールシステム:ミクロン単位の隙間での切削機構
張力とガイドによってリボンの安定した送り条件が整えば、幅精度の最終段階は、工具と工具ピッチの制御にある。
円形ブレードスリット加工の本質は、上下のカッターディスクによる切断プロセスです。上下ブレード間の横方向のクリアランスは、切断の品質と幅の精度を決定する重要なパラメータです。ギャップが小さすぎると、ブレードのエッジ同士が擦れ合い、バリや粉塵が発生し、切断面が圧縮されて変形します。ギャップが大きすぎると、材料はせん断ではなく引き裂かれ、微細なエッジが現れ、実際の有効幅が予測不可能になります。厚さがわずか数ミクロンのカーボンリボンの場合、このギャップは通常、基材の厚さとコーティング特性に応じて、0.02mmから0.05mmの間で精密に制御する必要があります。カッターヘッドの半径方向の振れも重要です。スピンドルの振れが0.005mmを超えると、ブレードの周期的なずれによってスリット幅が変動します。
工具ピッチ設定方法は、手動からCNC制御へと進化を遂げてきました。初期の装置では、機械式のリードスクリューとダイヤルを用いて工具ごとに調整を行っており、ギャップや位置は操作経験に頼っていたため、再現性に限界がありました。最新のハイエンドモデルでは、サーボモーターを用いて工具ホルダの軸方向変位を制御し、0.01mmまでの分解能を実現しています。閉ループ位置制御と組み合わせることで、逆ネジのバックラッシュによる位置決め誤差を完全に排除しています。また、一部の装置ではオンライン画像検査機能も搭載しており、CCDカメラでスリットエッジの実際の位置をリアルタイムで捉え、幅のずれを工具ホルダ制御システムにフィードバックして動的補正を行うことで、工具距離を「設定値」から「検証可能なリアルタイム値」へと変えています。
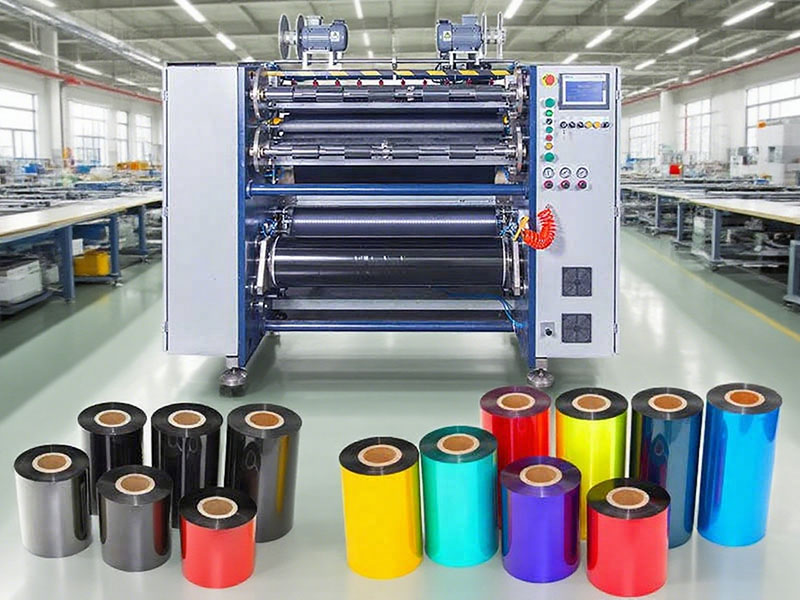
4. システム連携:精度は結果であり、単独の指標ではない
上記の手順を分解すると、それぞれの技術が精度向上に明確に貢献していることがわかります。張力閉ループ制御は張力変動を抑制し、補正システムは横方向の基準点を固定し、工具システムは切削形状を決定します。しかし、最終的に幅精度を達成するには、これら3つの要素間の動的な連携が不可欠です。
典型的な例として、狭幅スリット加工におけるパラメータ連成が挙げられます。スリット幅が10mmを下回ると、リボンの横方向の剛性が急激に低下します。従来の広幅スリット加工と同様に巻き取り張力を設定すると、ポアソン効果により材料が縦方向に過度に伸張され、横方向に収縮するため、切断幅が狭くなり、端部応力が集中します。熟練したプロセス調整により、狭幅スリット加工の巻き取り張力を従来の値の60~70%に低減すると同時に、搬送速度を適切に下げることで、補正システムの応答範囲を広げることができます。つまり、幅精度の制御ロジックは、各サブシステムが個別に局所的な最適化を追求するのではなく、速度、張力、補正応答、および工具距離の間で動的なバランス点を見つけることにあるのです。
その結果、適切に校正された高精度リボンスリット機は、幅公差を±0.05mm以内に安定させ、通常の装置の2~3%の不良率を0.3%未満に低減できます。樹脂系やハイブリッド系などの高付加価値リボンの場合、精度向上による材料費の削減、ダウンタイムと試運転時間の短縮は、装置自体の性能パラメータよりもはるかに大きなメリットとなります。幅精度の原理は、最終的には「リボンが刃先に到達するまでのあらゆる方向の動きが、知覚可能で、介入可能で、修正可能な閉ループ内に収まるようにする」という一文に集約されます。
 リボンスリット機、ワックス/樹脂リボン用汎用スリット装置2026年11月16日
 リボンスリット機の巻きムラ問題を解決する方法2026年11月16日
 熱転写リボンスリット機とは何ですか?また、どのように動作するのですか?2026年11月14日リボンスリット・巻き取り機のアフターサービスシステム2026年11月12日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボンスリッター
