自動車用太陽電池フィルムのスリット加工におけるバリの根本原因は、単一の工程ではなく、工具の状態、張力の変動、および装置の精度といった要素間の不均衡にあることが多い。太陽電池フィルムは非常に薄く、複数の機能コーティングが施されていることが多いため、切断時のミクロンレベルの振動や伸縮でも、バリや白い縁が生じる可能性がある。滑らかでバリのない端面を切断するには、インサートの選定からパラメータのマッチング、機械的安定性まで、層ごとにあらゆる要素を検査する必要がある。

1. 刃:切れ味と互換性が最重要事項
バリの最も直接的な特徴は、切断面に滑らかな表面ではなく、引き裂かれたような表面が現れることです。これは通常、刃がフィルムを「切断」するのではなく、「引き裂いた」ことを意味します。
まず、刃に不動態化や欠けがないか確認してください。太陽電池フィルム中のセラミック粒子や金属スパッタリング層は、刃を非常に早く摩耗させます。従来の鋼製ナイフは高速で切断するとすぐに切れ味が鈍くなり、刃先がきれいに切断できなくなると、バリが発生します。一定メートル切断するごとに刃先を点検し、欠けや摩耗が許容範囲を超えた場合は交換が必要です。硬質コーティングを施した太陽電池フィルムの場合、ダイヤモンドコーティングまたはセラミック製の刃は、通常の鋼製ナイフよりも寿命と切断品質が大幅に向上し、刃先の滑らかさを高いレベルで維持します。
刃の取り付けにおける幾何学的精度も同様に重要です。上下の円形刃間の隙間は精密に制御する必要があります。隙間が大きすぎると切断不良やバリが発生し、小さすぎると摩耗が加速したり、欠けが生じたりする可能性があります。一般的には、フィルム厚の約5%~10%の範囲に隙間を制御し、上下の刃が適度に重なるようにすることで、せん断力がフィルム層をきれいに効率的に貫通するようにすることが推奨されます。刃軸ベアリングが緩んでいる場合、運転中のわずかな振れが切断をそのまま再現し、周期的なギザギザのバリが発生するため、ベアリングを適時に締め付けるか交換する必要があります。

2. 張力と速度:切断箇所ではフィルム表面を「ピンと張った状態だが、伸ばしすぎない」ように保つ。
スリット加工中、太陽電池フィルムは動的に動きます。巻き取り張力が低すぎると、切断端でフィルム表面を効果的に締め付けることができず、揺れや横方向のずれが生じ、波状またはギザギザのエッジが発生します。逆に、張力が強すぎるとフィルムが過度に引き伸ばされ、切断後に応力が解放されてエッジが収縮し、これもまた不均一性の原因となります。
一般的な厚さの太陽電池フィルムの場合、巻き取り張力は通常8N~15Nの範囲で調整できますが、より厚い防爆フィルムの場合は適切な調整が必要です。調整の際は、「小刻みに素早く」の原則に従い、毎回5%~10%ずつ調整し、トリミングの変化を確認する前に少なくとも20メートル走行させてください。巻き戻し端の張力も安定している必要があります。張力が変動しすぎると、切断ゾーンに入る前にフィルム表面に不均一な張力による内部応力が発生し、最も鋭利な刃でも直線切断が困難になります。
スリット速度と張力は連動するパラメータです。高速でスリットすると、薄い太陽電池フィルムは切断端に「ドリフトエッジ」が発生しやすく、端が旗のようにわずかに揺れたり、バリが生じたりする傾向があります。一般的な太陽電池膜の場合、スリット速度は毎分80~120メートルに制御することをお勧めします。バリが発生した場合は、速度を約30%下げて試し切りを行ってください。速度を下げる際には、張力も比例して調整する必要があります。そうしないと、速度の変化自体が元のバランスを崩してしまう可能性があります。

3. 見落とされがちな詳細:振動、静電気、破片
刃が鋭利で張力が安定していても、装置自体のわずかな振動でも切断品質を損なう可能性があります。高速回転時には、工具軸の半径方向の振れが拡大し、切断面に波状のバリが発生します。高剛性工具軸設計とミクロンレベルのクリアランス調整機構により、「ナイフの降伏」現象を根本的に抑制し、上下刃間の噛み合いをミクロンレベルまで精密に制御することで、白縁のない垂直切断を実現します。
切断時に発生した微粒子や破片がフィルムロールに巻き戻されたり、切断刃に付着したりすると、二次的な圧力損傷や傷が発生し、視覚的には切断端の欠陥として現れます。切断箇所付近に静電気除去装置やクリーニングカーテンを設置し、破片を速やかに吹き飛ばすことは、切断面を清潔に保つための効果的な補助手段です。また、ローラー表面に付着した接着剤の染みや埃は、フィルム表面が移動中にわずかにずれる原因となり、切断線が直線にならなくなることがあります。ローラーの定期的な清掃は必須の作業です。
4. 推奨検査順序
バリの問題が発生した場合、最初の動作後すぐにブレードを交換することはお勧めしません。適切な検査手順は次のとおりです。まず、巻き取り張力と巻き戻し張力が適切な範囲内で安定していることを確認し、次に、スリット速度が現在のフィルム厚さに合致しているかどうかを確認します。これらの2つのパラメータ調整がうまくいかない場合は、機械を停止し、拡大鏡を使用してブレードのエッジの状態を観察し、最後に、ブレードシャフトベアリングとガイドローラーの平行度を確認します。ほとんどのバリの問題は、張力と速度のマッチング調整段階で大幅に改善できます。切断面に局所的な裂け目や白い縁が見られる場合にのみ、ブレード自体に問題があると考えられます。
太陽電池フィルムのスリット加工は、極めて高い安定性が求められる工程です。刃は鋭利でなければならず、フィルムは安定していなければならず、機構もしっかりしていなければなりません。これら3つの要素はそれぞれが独自の役割を果たし、刃先が傷つく余地を一切残しません。フィルムロールの仕様を変更するたびに、短い試し切りを行い、張力と速度を記録してプロセスカードを作成します。このカードは次回の作業で直接参照できるため、事後的に修正するよりもはるかに効率的です。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 バーコードリボンスリッター
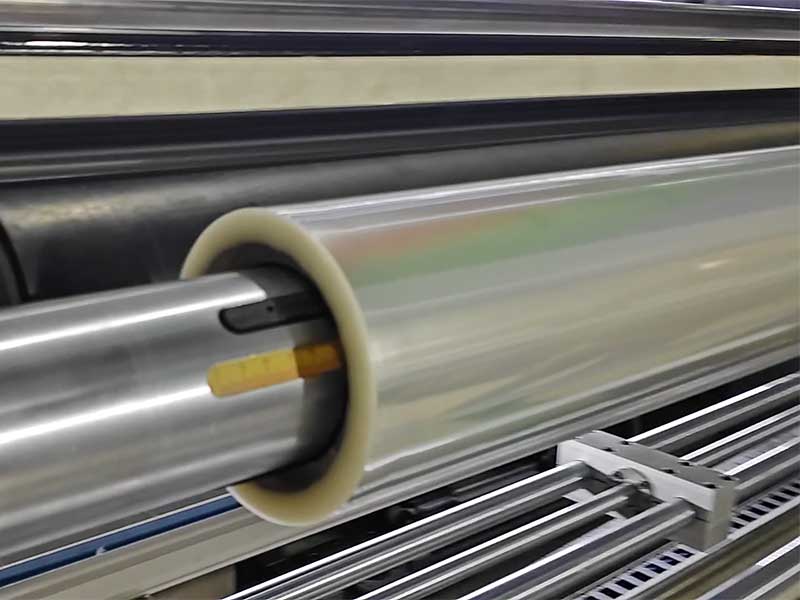 ソーラーフィルムスリッター
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
 カーボンリボンスリッター
 プリンターリボンスリッター
