ソーラーフィルムのスリット加工機を購入する際、最大の懸念は予算不足ではなく、せっかくお金をかけたのにフィルムがきちんとカットできないことです。中には「高精度」を謳う高価な機種を購入しても、結局は普通のカーフィルムしか作れず、余計な出費が何年も回収できないケースもあります。また、コスト削減のためにオープンループ式テンション制御を選んだものの、PPFをカットする際に伸びやしわ、接着剤の糸切れなどが頻繁に発生し、節約できたはずの購入費用が数ヶ月で材料費に消えてしまうケースもあります。
太陽電池フィルムのスリット加工工程における業界平均の歩留まり率は依然として5~8%程度であり、適切な装置を選定する目的は、この歩留まり率を3%未満に抑えることである。その差は、ブランドの評判や外観上の特徴にあるのではなく、歩留まりを真に左右するいくつかの重要な要素にある。

まず、緊張のコントロールから始めましょう。まず、自分が「閉じているのか、開いているのか」を自問自答してみましょう。
張力制御は、業界ではスリッター機の「魂」として知られています。サンフィルムは薄くて柔軟な素材です。張力が高すぎると伸びたり、変形したり、しわになったりします。張力が低すぎると、緩く巻かれて端が不均一になります。スリット加工中、フィルムロールの直径は連続的に変化します。巻き出し側は太い方から細い方へ、巻き取り側は細い方から太い方へと変化します。トルク要件はリアルタイムで変化するため、張力を一定に保つこと自体が誤った考えとなります。
オープンループ制御では、オペレーターが経験に基づいて張力値を事前に設定する必要があり、機械は実際の状況に基づいて自動的に調整しません。熟練した職人であれば対応できますが、初心者は不良率が高くなる傾向があります。クローズドループ制御では、張力センサーを使用してフィルムの張力をリアルタイムで監視し、巻き出しトルクと巻き取りトルクを自動的に調整します。光学グレードの太陽電池フィルムやPPFなどの高付加価値材料の場合、クローズドループ張力制御はほぼ必須です。フィルム1ロールの廃棄コストは、エントリーレベルの機器のコストに匹敵する可能性があるからです。
判断基準は単純明快です。張力調整システムにセンサーフィードバック機能があるかどうかをメーカーに確認してください。もし機能がない場合、販売員が「オペレーターのトレーニングは重要です」と説明しても、注意が必要です。

2つ目:スリットの精度—材料を計算して明確にする
精度はパラメータの一つであり、公称値ばかりを見ていると感覚が麻痺してしまうことがあります。一般的な機器の幅公差は約±0.2mmですが、高精度モデルでは±0.05mm以内に抑えることができます。0.15mmの差は、たった1つの切断線にとっては取るに足らないように思えるかもしれませんが、2回のトリミング工程があり、年間を通して連続生産され、原材料費が毎月数百万元にも上る生産ラインでは、歩留まりが1パーセントポイント上がるごとに、純利益が年間10万元以上も変わることを意味します。
精度の向上による影響は、材料の節約だけにとどまりません。スリット精度が高いほど、同じ幅の原反上に多くの完成品を配置できるため、1回の生産量を大幅に増やすことができます。一方、精度が不十分な場合は、トリミングマージンを大きくせざるを得ず、完成品に加工できたはずのフィルム材料が無駄になってしまいます。
しかし、実用上の注意点があります。メーカーが公表する精度は、多くの場合、理想的な動作条件下での実験室データです。機種を選ぶ際には、現場で現在使用しているフィルム材料を用いてサンプルテストを行い、スリット幅の均一性と切断面の平坦性を測定することが不可欠です。同時に、補正装置(EPC)の構成にも注意を払う必要があります。光電センサーの精度は通常±0.1mm以内であるべきです。そうでなければ、どんなに優れたツールでもまっすぐ切断することはできません。

3つ目:カット方法―予算ではなく映画に合わせる
スリット加工の方法に絶対的な正解や不正解はなく、適合するかどうかだけが問題となる。市場に出回っている3つの主要な方法は、それぞれ明確な適用範囲を持っている。
円形ブレードは切断速度が速く効率も高いため、一般的なPETソーラーフィルムや薄型の建築用フィルムの主流の選択肢となっており、最高のコストパフォーマンスを提供します。ただし、厚いフィルムや硬いフィルムを扱う場合、円形ナイフはへこみが生じやすいです。平刃スリットは上下のダイパンチングを使用し、へこみのない滑らかな切断を実現するため、多層複合フィルム、接着フィルム、PPFに適しています。欠点は、切断ツールのコストがやや高いことです。エアナイフスリットは高圧気流アシストを使用し、物理的な接触を排除し、フィルム表面の損傷を防ぐため、極薄で伸縮しやすいフィルム材料に適していますが、設備投資が大幅に高くなります。
主に一般的な自動車用フィルムを製造する場合は、丸型カットタイプで十分です。しかし、PPFやマグネトロンスパッタリングフィルムを扱う場合は状況が変わります。PPFは高い弾性を持ち、接着層があります。丸型ブレードは切断時にゴムの糸が絡まったり、伸びて変形したりしやすいのに対し、平型ブレードやエアブレードの方が安定しています。マグネトロンスパッタリングフィルムには金属コーティングが含まれているため、通常の工具ではすぐに摩耗してしまい、工具の材質を超硬合金やダイヤモンドコーティングにアップグレードする必要があります。
見落としがちだが、日常使いに影響を与える2つのアイテム
高速回転時の振動が最小限に抑えられ、切削がスムーズになるため、ツールシャフトの動的バランス等級はG2.5以上を選択することをお勧めします。巻き取り方法は、店舗でのフィルムの巻き出し作業に直接影響します。センターロールは小型で幅の狭い自動車用フィルムに適しており、サーフェスロールは大型で幅の広い建築用フィルムに適しています。両方のロールバランスを組み合わせることで、「伸縮」ロールやコアの緩みを防ぐことができます。
さらに、自動車のサイドウィンドウフィルムのように、狭いストリップ状のスリット加工が頻繁に必要な場合は、装置の最小スリット幅が10~20mmで実現可能かどうかを確認する必要があります。精度パラメータについては、メーカーの公称値だけに頼らず、現場でのサンプルテストが精度を検証する唯一の確実な方法です。
結局のところ、太陽光発電フィルムスリット機を購入する際の核心は、「最高の機械」を選ぶことではなく、「手元にあるフィルムに最も適した機械」を選ぶことです。まず、その会社が加工する主なフィルムの種類、一般的な幅、そして精度要件を確認し、次にサンプルを使って機械をテストし、切断と巻き取りの仕上がりの美しさで判断しましょう。安定した張力、十分な精度、そして用途に合ったスリット方法を備えた装置であれば、損失を削減することで2~3年以内に価格差を回収できるでしょう。






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


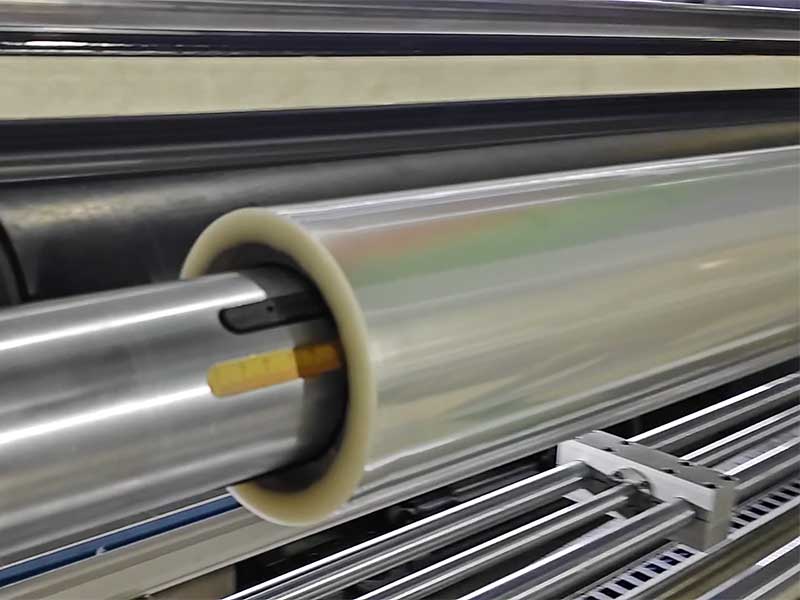
 ソーラーフィルムスリッター
