カラーリボンスリット機は、カードプリンター用カラーリボンや感熱転写リボンなどの幅広ロールのスリット加工と巻き取りに主に使用されます。これらの材料は非常に薄く(通常4.5~10μm程度)、張力変動や切断精度に非常に敏感です。機種選定時に価格や外観だけを見ると、「回転はできるが切断性能が悪い」機器を選んでしまう可能性があります。業界の慣行と機器のパラメータを組み合わせ、スリット精度、張力制御、巻き取りの整然性という3つのコアパラメータに注目することで、基本的にその機械を購入する価値があるかどうかを判断できます。
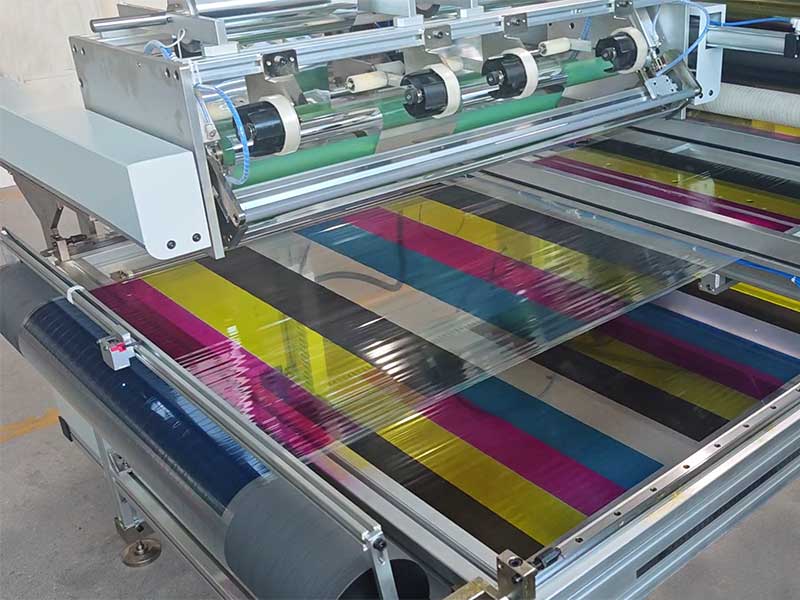
主要パラメータ1:スリット精度。これは完成品が使用可能かどうかを決定する。
カラーベルトのスリット加工における最初の制約条件は、幅の許容誤差です。カードプリンターやバーコードプリンターは、テープの流路が非常に狭くなっています。リボンの端が粗かったり、幅のばらつきが大きすぎたりすると、印刷中にリボンの位置ずれや印刷内容の欠落が発生する可能性があり、ひどい場合には、バリによってプリントヘッドが摩耗してしまうこともあります。
モデルを選定する際には、メーカーが謳う「最大精度」だけでなく、精度のレベルも区別して検討する必要があります。一般的な物流ラベル用途であれば、±0.3~0.5mmで十分ですが、カラーリボン、電子タグ、医療トレーサビリティコードなどの用途では、±0.1mm以内の精度が推奨されます。さらに、超狭幅仕様や高解像度印刷の場合は、±0.05mmレベルに達する必要があります。パラメータ表の数値は、多くの場合、理想的な条件下で測定されていることに注意してください。サンプル冊子のみに基づいて発注するのではなく、現場でカラーテープロールをテストカットし、ノギスで複数の完成品の幅を測定して、偏差が安定していて制御可能かどうかを確認する方が安全です。
精度の高さの裏には、ツールとセンタリングシステムの支持があります。カラーリボンのスリット加工では、一般的に円形または吊り下げ式の刃が使用されます。ツールの材質は、一般的な合金からタングステン鋼、セラミックコーティングまで多岐にわたります。樹脂系材料のような硬質コーティングには、滑らかな切断と粉塵の低減のために、より高い硬度の刃が必要です。同時に、補正システムは巻き出しから巻き取りまで、巻き取り工程全体を通して機能します。CCD光電補正は、反射性や半透明性を持つカラーリボンなどの材料にも適切に対応し、ずれを瞬時に補正できます。装置がアクティブ補正を省略し、機械的なエッジ制限のみに頼っている場合、スリットの直線性を長期的に安定して維持することは困難です。
2つ目の主要パラメータは張力制御で、スリット加工が安定しているかどうかを決定します。
カラーテープの基材は極薄のPETフィルムで、張力に非常に敏感です。張力が高すぎると、基材フィルムが伸びて変形し、インク層が粉状になりやすくなります。張力が低すぎると、切断端でテープがぐらつき、ギザギザの切断面になり、巻き取る際に緩んでしわが寄ってしまいます。業界では張力制御をスリッター機の「魂」と呼んでいますが、これは決して誇張ではありません。
張力システムの品質を判断する鍵は、巻き出しと巻き取りが閉ループ方式で独立して制御されているかどうかです。低価格帯の機器では、チューブの巻き出しと巻き取りを同時に行うために、磁気粉末クラッチを1セットだけ使用することが多く、コイル径が変化すると張力が徐々に変化します。より優れた構成は、巻き出し側を磁気粉末ブレーキまたはサーボモーターで制御して張力を一定に保ち、巻き取り側を可変周波数モーターまたはサーボで独立して駆動し、テーパー張力機能を持たせることです。完成ロールの直径が大きくなるにつれて張力が自動的に低下し、外層がしわになったり、内層に付着したりするのを防ぎます。カラーストリップを複数のシャフトに同時に巻き取るようなシナリオでは、スリップシャフトが必須の機能です。これにより、各リールが独立してスライドし、トルクを個別に調整できるため、「片方がきつくてもう片方が緩い」という問題を解決できます。
機種を選ぶ際には、メーカーに具体的な質問をしてみましょう。「コイル径に応じて巻線張力が自動的に低下しますか?」もし相手側が「手動ポテンショメータ」としか答えられない場合、張力制御はまだオープンループ段階であり、薄いカラーストリップをスライスする際の歩留まりを保証することは困難です。
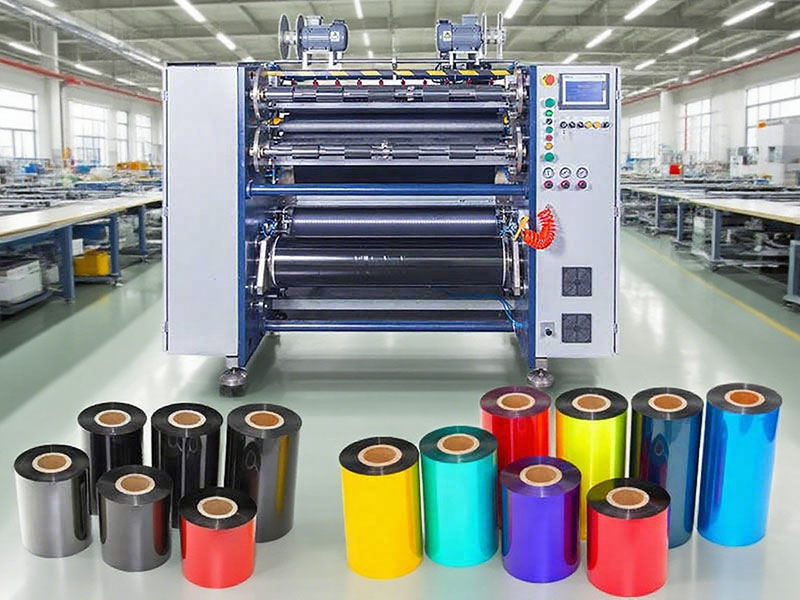
コアパラメータ3:巻き取りの整然さ。これは、後続の工程がスムーズに進むかどうかを左右する。
巻き取りの精度は、見落とされがちな「隠れたコスト」です。カットされたカラーテープロールの端が広がっていたり、ギザギザしていたり、内部にシワがあったりすると、プリンターに挿入した後の巻き戻し抵抗が不均一になります。最悪の場合、白い線状の凹みが生じるだけで済みますが、さらに悪い場合はテープが切れてしまうこともあります。業界では、端面のずれは通常±1mm以内に抑えることが求められ、高性能な機器では±0.5mmまで対応可能です。
均一性はリールを「強制」することで得られるものではなく、2つの前提条件に依存します。1つ目は、前述の閉ループ張力制御、2つ目は、巻き取りプレスローラーの接着方法です。表面巻きは摩擦ローラーによって完成品のコイルを駆動し、張力の変動をある程度排除して端面を平坦にします。スリップシャフト巻きは、各コイルが独立してトルクを制御するため、複数の仕様を同時に生産するのに適しています。さらに、リールの仕様互換性を確認する価値があります。完成品のカラーテープリールは、一般的に1インチと1/2インチのタイプがあります。装置が両方に対応しているかどうか、またリールの交換がどれだけ容易かは、日々の注文変更効率に直接影響します。
簡単な参考資料:必要に応じて座ってください
| アプリケーションシナリオ | スリット加工の精度要件 | 張力構成の要点 | ロールの整然さの目標 |
| 従来の物流ラベルリボン | ±0.3~0.5mm | 磁性粉末の巻き戻し+可変周波数の巻き戻し | ±1mm以内 |
| カード/電子タグ用のカラーリボン | ±0.1mm | デュアルクローズドループ+テーパーテンション | ±0.5~1mm |
| 超狭額縁仕様/高解像度 | ±0.05mmクラス | フルサーボ閉ループ+スリップシャフト | ±0.5mm以内 |
最後に一つだけ注意点があります。高速性能ばかりを追い求めないでください。300m/分を超える速度の機械でも、樹脂系テープや極薄カラーテープをスリットする際には速度を落とす必要があり、実際の出力は150~200m/分程度の安定した中速機械よりも優れているとは限りません。選定の基本は、最高速度にこだわるのではなく、一般的に使用される速度域での安定性と歩留まりを重視することです。ご自身の原紙ロールを持参して、試し切りを行い、幅を測定し、端面をチェックし、張力曲線を確認してください。これら3つの条件を満たした機械のみが、次の交渉に進むに値するものです。
 バーコードリボンのスリット加工機は、リボンを切断したり、熱転写リボンを切断したりできますか?2026年10月14日
 ホットスタンプ箔スリッター:精密なスリッティング、無制限のゴールドカラー2025年11月22日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 カーボンリボンスリッター
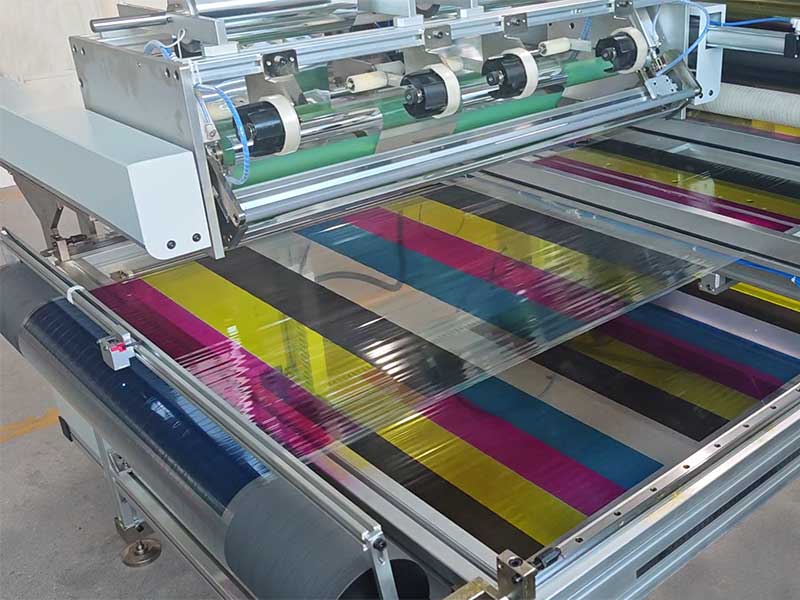 カラーリボンスリット機
