スリッティング工場で最もよく発生する不良品は、巻き取り端の不均一です。これは「望遠鏡」のように突き出た側面や「星形ホイール」のように波打つようなパターンとして現れ、ひどい場合は下流の印刷機で用紙の位置ずれや見当ずれを引き起こします。多くの作業員はまず装置の主軸の位置ずれを疑いますが、実際に検査してみると、問題の80%は加圧ローラー、張力、コアローリングに起因しています。きれいに巻き取るのに特別な技術は必要ありません。重要なのは、いくつかの重要な物理量を正確に制御することです。
ローラー:見落とされがちな第一防衛線
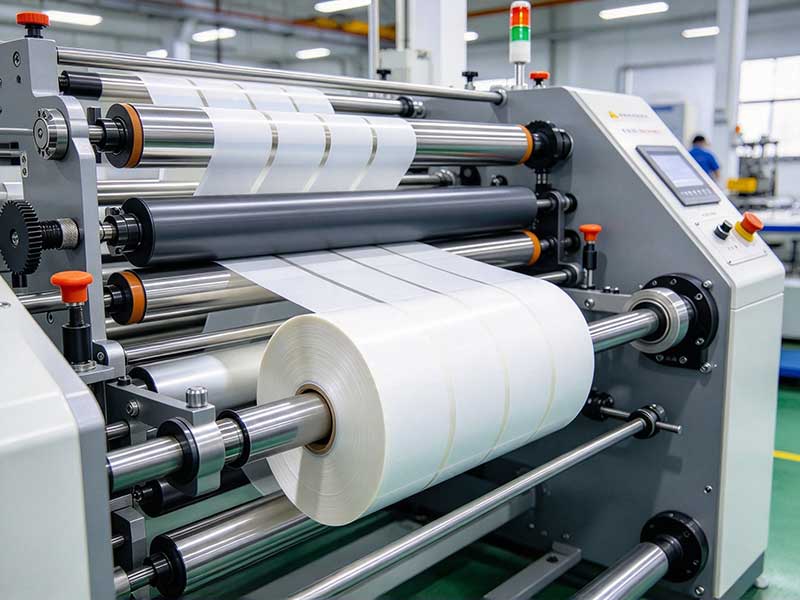
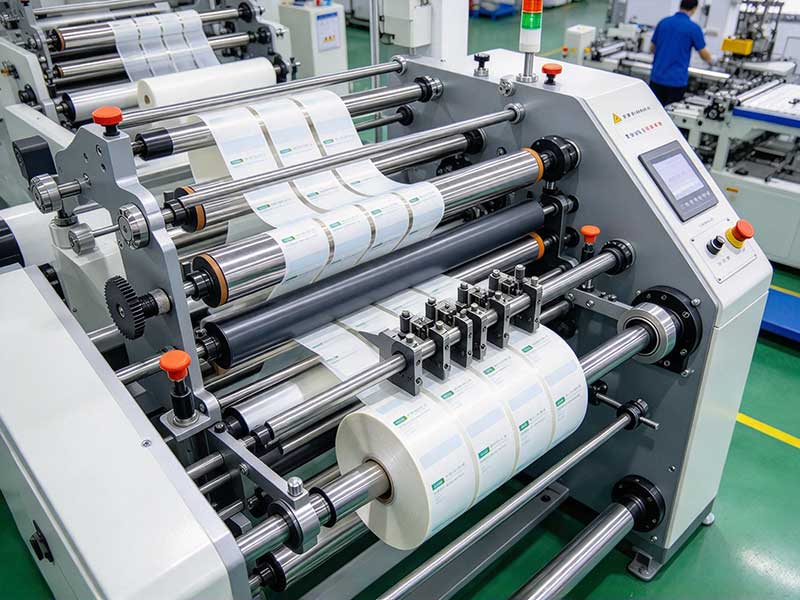
加圧ローラーは、巻き取り前に材料に直接接触する最後のローラーであり、その状態によって材料がコアに入る姿勢が直接決まります。最も一般的な不具合は、ローラー表面の接着剤付着や摩耗ピットで、コイルの一方の端が締まり、もう一方の端が緩くなります。緩い側は、その後の積層中に徐々に外側に溢れ出し、層ずれが発生します。加圧ローラーの清掃は、シフト交代時に必ず行うべき作業で、表面をアルコールで拭き、硬化したゲル粒子がないか確認します。より見落としがちな問題は、加圧ローラーの両端の圧力が不均一であることです。シリンダー式またはスプリング式の加圧ローラーの場合、両側に圧力差があると、ローラーと巻き取り軸が平行ではなくなり、材料に横方向の力が勾配します。簡単な判断方法は、停止後に加圧ローラーの両端を手で引っ張って抵抗が一定かどうかを確認することです。より正確な方法は、シックネスゲージを使用して加圧ローラーと巻き取り軸の平行度を確認し、誤差を1メートルあたり0.1ミリメートル以内に抑えることです。この精度は要求が厳しいように聞こえるかもしれないが、粘着材自体の厚さはわずか数十ミクロン程度であることが多く、ローラーのわずかな傾きでも、数百メートルにも及ぶ巻き取り長さにわたって肉眼で確認できる端面のずれを拡大してしまうのに十分である。
張力:テーパーとスリップの二重補正
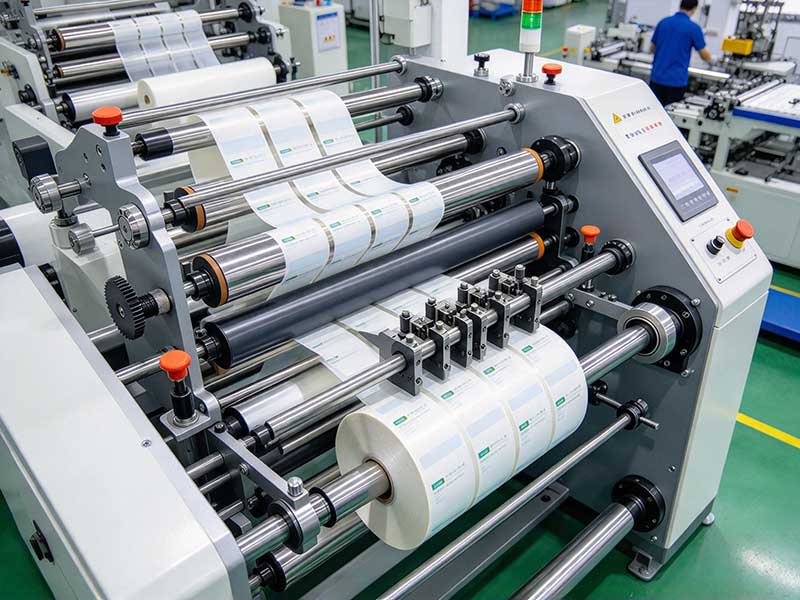
張力制御はスリッター機の技術的な中核をなす課題であり、特に巻き取り工程は複雑です。コイル径が大きくなり続けると、巻き取りトルクが一定のままであれば、材料張力は半径に反比例して減少し、コアはタイトになり、外層は緩くなり、端面は菊の形に崩れてしまいます。この問題を解決する標準的な方法は、テーパー張力制御です。巻き取り張力は一定値に設定されるのではなく、ロール径が大きくなるにつれて、あらかじめ設定された曲線に沿って徐々に減少します。初期のロール径が小さいときは、コアがタイトになるように高い張力を使用します。コイル径が大きくなるにつれて張力は徐々に減少し、層間圧力の過剰な蓄積による外層材料の変位を防ぎます。テーパー曲線の形状は、材料の厚さと接着層の硬度によって決まります。普遍的なパラメータはなく、装置の試運転中に試験紙を用いて決定する必要があります。
テーパー制御は、ロール径の変化に伴って材料全体が変化することによる張力減衰の問題を解決しますが、粘着スリット特有のもう一つの問題、すなわち、同じ巻き取りリール上の複数の細いロールに異なる張力が必要となる問題には対処できません。マスターロールのコーティングが不均一であったり、スリットストリップの幅にわずかな差がある場合、単一のソリッドシャフトでロールを固定的に駆動すると、必然的に一部のコイルが締まり、他のコイルが緩んでしまいます。スリップシャフト技術は、まさにこの目的のために設計されています。各ドラムはスリップリングに個別に装着されます。特定の材料の張力要件が変化すると、スリップリングの滑り量がそれに応じて調整され、各ロールが同じ速度基準を維持しながら必要なトルク補償を得ることができます。これが、「ボリュームごとに独立した制御」という盲点を解消し、端面の不均一性の問題を解決するための重要なハードウェア基盤となります。
コア材と補助材:スタート数メートルの決定的な役割
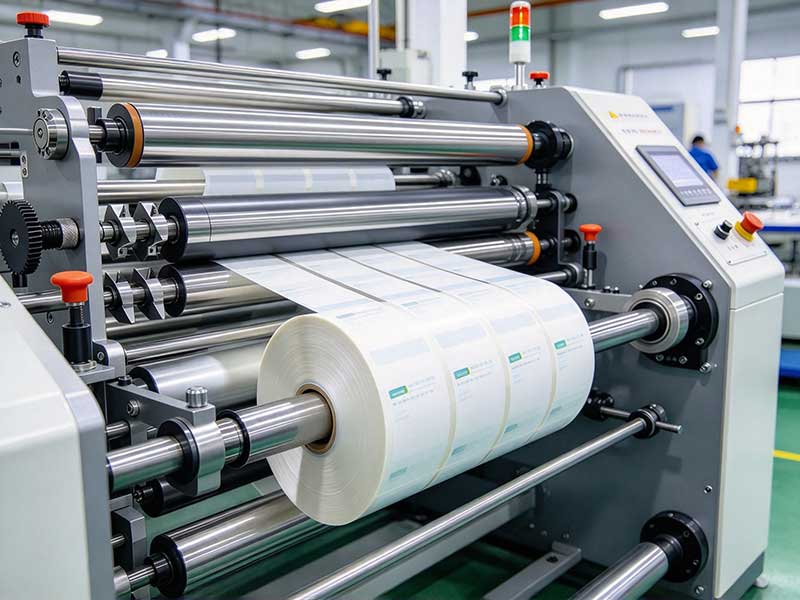
より精密な張力制御により、芯自体が真円でない場合や端面が垂直でない場合は、すべてがゼロにリセットされます。劣悪な紙芯は真円度が高すぎるため、回転ごとに張力システムに周期的な乱れが生じ、巻き取り端面が最初から曲がってしまいます。操作中は、巻き取り前に紙芯の端面が軸に対して垂直かどうかを確認してください。明らかに楕円形のテクスチャがあるバッチは、すぐに交換する必要があります。さらに、巻き取りリールの空気圧も確認する必要があります。拡張軸の空気圧が不十分だと、コイル芯が軸上で断続的に滑ることがあります。張力センサーはこれを張力が不十分であると誤認し、トルクを継続的に増加させて張力をますます強くし、最終的に材料が破れたり、表面の層ずれを引き起こしたりする可能性があります。通常、拡張軸の圧力は0.4~0.6MPaに維持する必要があります。
材料と環境の相乗効果
粘着シートの「サンドイッチ」構造は、通常の紙よりも張力に非常に敏感です。表面材、粘着層、裏紙の複合材をスリットする際、周囲温度が低すぎると接着剤が硬化し、巻き取り中に層間の空気が抜けにくくなり、ロール表面にしわができやすくなります。温度が高すぎると粘着層が柔らかくなりすぎます。巻き取りがきつすぎると、はみ出して端面に付着し、硬い部分ができてしまいます。次の層を巻き取る際にずれが生じます。作業場の温度は20~25℃、湿度は適度に保つことが、きれいに巻き取るための暗黙の前提条件です。また、仕入材料自体の品質も軽視できません。マスターロールに明らかな厚みの不均一性やコーティングのずれがある場合、スリット機の張力調整システムがどれほど精密であっても、完全に補正することはできません。マスターロールの重大なずれは、機械を使用する前に除去する必要があります。
巻き取りの仕上がりは、単一のパラメータの結果ではなく、ローラー、張力、コアロール、および用紙の状態が用紙経路全体にわたって協調して作用した結果です。端面が不均一な場合は、巻き取り端から用紙経路をたどってください。まず、加圧ローラーが清潔で平行であるかどうかを確認し、次に張力テーパーが現在の用紙と一致しているかどうかを確認し、最後にコアと空気圧が規格を満たしているかどうかを確認します。ほとんどの場合、問題はこれらの3つの手順で解決します。
 粘着ラベルスリット機の張力制御原理の詳細な説明2026年11月6日粘着ラベルスリット機は、スリット加工の効率をどのように向上させることができるでしょうか?2026年11月4日粘着ラベルのスリット加工機に適した材料は何ですか?2026年11月2日
 粘着ラベルスリット機の選び方:主要機能徹底分析2026年10月31日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

