粘着ラベルスリット機のスリット効率を向上させることは、ラベル加工企業にとって単位コスト削減と納期短縮のための重要なステップです。しかし、多くの工場は効率を追求するあまり、機器の公称最大速度と実際の生産量を同一視するという落とし穴にはまってしまいます。実際、200m/分の定格速度を持つスリット機でも、狭幅フィルム材料をスリットする際には、公称値のわずか60~70%の有効速度しか達成できないことがよくあります。真の効率向上には、速度と精度のバランス、張力制御の安定性、自動化の深化、そしてツール管理の洗練という4つの側面からシステムを進化させる必要があります。

1. スピードと精度:効率性の前提は「最初から正しく行うこと」である
スリット加工の効率を低下させる最大の要因は、機械の低速運転ではなく、高速切断による不良品の発生です。速度が速くなるほど精度の問題が増幅されます。スリット加工ゾーンにおける材料の滞留時間が短いほど、張力変動や補正対応の許容範囲が狭くなるためです。低速運転でもかろうじて動作するような装置でも、150m/分を超える速度になると、端面の不均一、紙の貫通、糊の溢れといった問題が集中して発生することがよくあります。再加工や不良品によるダウンタイム損失は、装置自体の価格差をはるかに上回ります。
したがって、効率向上の第一歩は、精度ベンチマークを設定することです。一般的な紙製粘着ラベルの場合、±0.1mmから±0.2mmの精度でほとんどの注文に対応できるため、現時点では速度を優先できます。一方、フィルム材料(PE、PP、PET)、電子ラベル、医薬品ラベルなどの高付加価値製品では、±0.05mmレベルで精度を管理し、サーボ駆動システムを優先する必要があります。その結果得られる精度の安定性により、巻き取り端がきれいに仕上がり、後工程の型抜きや印刷工程におけるダウンタイムが大幅に削減されます。これは、効率向上において過小評価されがちな重要な要素です。

2. 張力制御:高速走行時の「見えないフレーム」
粘着テープは、表面材、粘着層、裏紙の3つの複合層で構成されています。いずれかの層の張力が不均一だと、テープが蛇行したり、端面が不均一になったり、巻き取り後に糊が漏れたりすることがあります。巻き取り速度が速くなるほど、巻かれた状態のロールから未使用のロールへの直径の変化によって生じる慣性の差が大きくなり、張力制御が飛躍的に難しくなります。
効率的な張力制御には、閉ループシステムによるサポートが必要です。巻き出し側では張力センサーからリアルタイムのフィードバックが得られ、PLCはロール径の変化に基づいて必要な制動トルクを計算し、張力変動を狭い範囲に抑えます。巻き取り側ではテーパー張力制御を用いて、「内側が緩く、外側がきつい」ことによる崩壊を防ぎます。一部のハイエンドモデルでは、巻き出し、巻き上げ、巻き下げの3軸を独立してサーボ制御することで、オペレーターが汎用パラメータの単一セットに頼ってすべての注文に一律に適用するのではなく、異なる材料特性に応じて張力曲線を個別に設定できます。張力が制限要因でなくなった場合にのみ、装置はより高速で安定かつ連続的に動作できるようになります。
3. ダウンタイムの削減:自動化と迅速な変更設計による効率化
スリッター機の実際の1日あたりの生産量は、運転速度に有効運転時間を乗じた値に等しくなります。多くの工場では高速運転に対応した設備を導入していますが、リモルダーの交換、機械の受け入れと停止、荷降ろし待ちなどに多くの処理能力が消費されます。効率改善のためのもう一つの重要なポイントは、切断以外の時間を短縮することです。
注文変更プロセス中、パラメータメモリを備えたPLCシステムにより、オペレーターはタッチスクリーン上で保存済みのプロセスレシピを呼び出すことができ、スリット幅、張力値、計量長さを項目ごとに再設定する必要がありません。巻取り軸のクイックチェンジ設計も重要です。拡張軸とスリップ軸を素早く切り替えることができるため、同じ装置で長尺の大型ロール注文と、少量の注文に対応する複数の仕様の小ロット処理の両方を効率的に行うことができます。さらに、自動計量、固定長停止、材料不足による停止といった基本的な自動化機能は、一見単純に見えますが、シフトごとに数十分の非効率な稼働時間を節約できます。
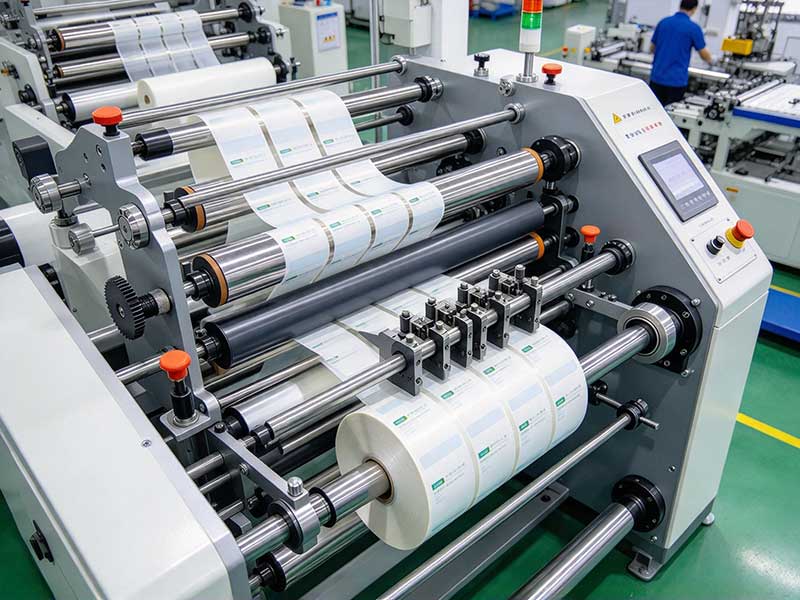
標準化されたラベルを大量生産する場合、統合型機器の価値はさらに明らかになります。例えば、ロールツーロール式のラベル切断・仕上げ機の中には、同時処理を可能にするデュアルヘッド設計を採用し、シングルヘッドモデルに比べて処理能力を2倍に高めているものがあります。ラミネート加工、ハーフカット、不要物除去、スリット加工を連続プロセスに統合することで、材料の循環や機器間の待ち時間を削減します。
4. ツール管理:見落とされがちな効率性変数
高速スリット加工中、摩擦熱によって粘着剤の接着層が軟化し、刃に付着しやすくなり、材料の堆積が生じます。刃に粘着剤が蓄積すると、スリット抵抗が増加し、刃先のバリが大きくなり、作業者は清掃のために機械を停止しなければなりません。こうした一見些細なダウンタイムが、高速スリット加工においては大きな時間的損失となります。
この問題に対処するための対策としては、設定されたメーターに従ってブレード表面を自動的に洗浄するために、ブレードホルダーに高圧エアガンまたはブラシを取り付けること、ホットメルト接着剤の場合は、接着剤の軟化点以下にブレード温度を制御するために空冷システムを使用すること、工具の選定においては、従来の高速度鋼に比べて、超硬合金インサートが高速スリット加工条件下での耐摩耗性と非粘着性材料に対する耐性が大幅に優れていることなどが挙げられます。さらに、スリットメーターや刃先摩耗検出に基づいて工具交換サイクルを設定することで、「問題が発生するまで切削を続ける」という受動的なモードを、工具状態の劣化による速度低下や不良品の発生前に排除することができます。
結論
粘着ラベルスリット機の効率改善は、本質的に体系的なプロジェクトである。非効率な時間を削減することを目的とする公称速度はあくまで出発点に過ぎません。真に生産量を決定するのは、安定した精度で連続運転できる装置の能力、コイル径の変化に対する張力システムの応答性、注文変更と排出のスムーズな移行、そしてツールの状態制御性です。選定時に速度パラメータのみに注目し、これらのサポート条件を無視すると、高速化は実際には不良率とダウンタイム率を増幅させる要因となる可能性があります。ほとんどのラベル加工会社にとって、確かな精度、安定した張力、そして注文構造に合わせた自動化を備えた機械は、魅力的なパラメータを備えながらもあらゆる面で妥協を強いられる「高速機械」よりも、実際の生産量において優れていることが多いのです。
 粘着ラベルのスリット加工機に適した材料は何ですか?2026年11月2日
 粘着ラベルスリット機の選び方:主要機能徹底分析2026年10月31日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 粘着スリッター巻き取り機
