1台のスリッターで3種類の素材すべてを処理できるが、そのためには「フィルム」を単一の仕様として扱うのをやめる必要がある。
プラスチックフィルムスリット機の購入を検討しているほとんどの購入者は、まず「この機械はBOPP、PE、ラミネートフィルムに対応できますか?」というシンプルな質問から始めます。正直なところ、多くの場合対応可能です。しかし、より重要なのは、機械が各基材を適切に処理できるように構成されているかどうか、つまり、3シフト目の生産で発生するような、しわ、伸縮、剥離、ロール硬度のばらつきといった問題が生じないかどうかです。
BOPP、PE、ラミネートフィルムは、スリット加工において全く異なる挙動を示します。BOPPは硬く、静電気を帯びやすい性質があります。PEは切断される前に伸びます。ラミネートフィルムは内部結合強度を有していますが、刃の形状や巻き取り形状の不注意によってその結合強度が損なわれる可能性があります。BOPPサンプルに合わせて設計された機械は、伸縮性のあるPEロールや厚手のPET/PEラミネートロールを技術的には受け入れることができるかもしれませんが、ロールを「受け入れる」ことと、販売可能な完成品ロールを製造することは全く別の問題です。
これら3つの基板ファミリー間を移行する際に実際に何が変わるのか、そして後々の高額な回避策を避けるためにマシン上で何を指定すべきなのかを以下に説明します。
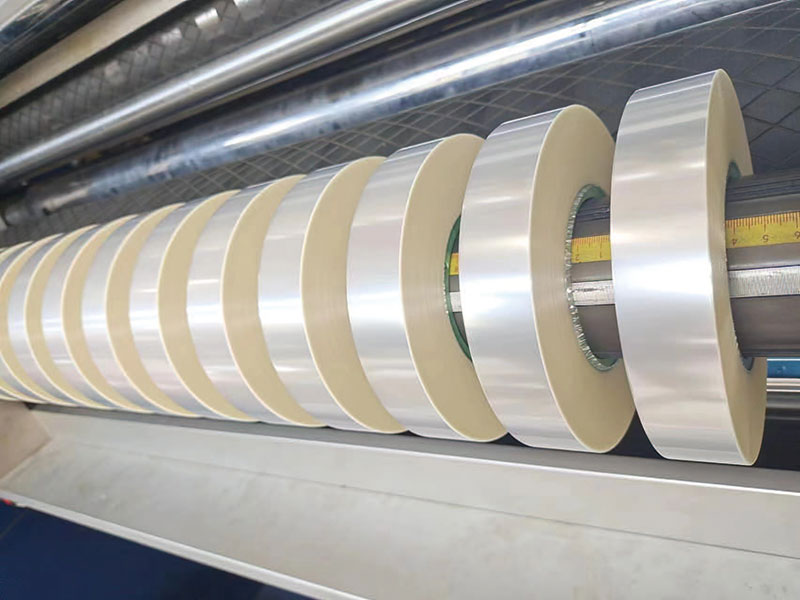
BOPP:硬直的で静的、そしてウェブガイドの不備を許容しない
BOPP(二軸延伸ポリプロピレン)は、スナック菓子の包装紙、ラベルの表面材、外装フィルムなど、軟包装材の主力素材です。寸法安定性、透明度が高く、印刷性にも優れています。しかし、スリット加工においては、これらの優れた特性に加えて、特有の要求事項も存在します。
BOPPは硬いため、PEのようにローラーに沿って垂れ下がったり、形状に沿うことはありません。ウェブガイドは精密でなければならず、PEウェブであれば数ミリの横方向のずれでも吸収されてしまうため、BOPPでは硬い折り目や不均一なスリットエッジが生じます。BOPPは硬いため、スリットラインで発生したバリや粉塵が柔らかいフィルム層に閉じ込められることなく、後工程の印刷やラミネート加工工程に移行してしまう可能性があるため、エッジの品質は多くの加工業者が当初予想する以上に重要です。
静電気はBOPPのもう一つの悩みの種です。BOPPは表面抵抗率が高いため印刷基材として優れていますが、その特性ゆえに高速印刷時には粉塵や微粒子が付着しやすくなります。エッジの清浄度を重視するなら、BOPPでは能動的な静電気除去(スリットナイフの前後に配置されたイオン化バー)が必須です。受動的なブラシも効果はありますが、印刷速度が200m/分を超えると効果が薄れてしまいます。
BOPPの設定に関する注意事項堅牢なウェブガイド(EPCまたはLPC)とアクティブな静電気制御を優先してください。薄いBOPPにはカミソリによるスリットで十分な場合が多いですが、刃の切れ味が重要です。切れ味の悪いカミソリで硬いBOPPを切断すると、きれいに切断できず、粉塵やギザギザの縁が生じます。
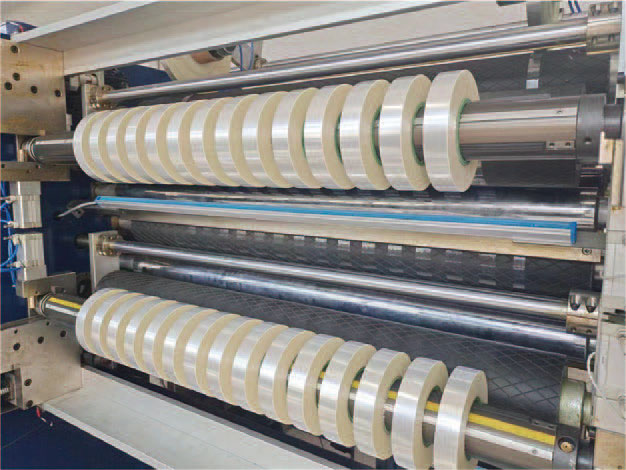
PE:低緊張、高忍耐
ポリエチレンは、ほぼあらゆる点で正反対の問題を抱えています。BOPPが硬いのに対し、PEは伸縮性があります。BOPPは寸法を維持するのに対し、PEは張力が加わると伸び、張力が解放されると元の状態に戻ろうとします。この性質は、スリット加工や巻き取りの際に問題となります。
PEのスリット加工における最も重要なルールは、低く安定した張力を維持することです。巻き出し張力が強すぎると、ウェブが巻き出し部とスリット加工部の間で狭くなり、スリット幅が不均一になり、端のトリム幅がメートルごとにばらつく原因となります。巻き取り張力が強すぎると、スリッターの後も巻き取られたロールが伸び続け、張力が緩むとロールが縮んだり、端が柔らかくたるんだりします。
PEロールの伸縮現象は、めったに原因不明ではありません。一般的な原因は、張力が過剰または不安定、ウェブの整列不良、層間の空気の混入、巻き取り硬度の不適切さなどです。BOPPやPET用に調整された張力範囲の狭い機械では、このような問題は発生しません。PEは、張力範囲の低い側(厚みや添加剤にもよりますが、多くの場合0.5~2.0 PLIの範囲)で運転できる能力が求められます。また、ロールの厚みが増すにつれて圧力が低下するテーパー張力制御も必要です。
PEの設定に関する注意事項機械の最大張力だけでなく、最小張力も確認してください。高速駆動装置よりも、広いターンダウン比を持つダンサーロールまたはロードセルフィードバックシステムの方が、ここではより有効です。巻き取り部に差動スリップシャフトを設けることで、ウェブ全体のゲージ変動を補正できます。PEはBOPPよりもゲージ変動が大きい傾向があります。
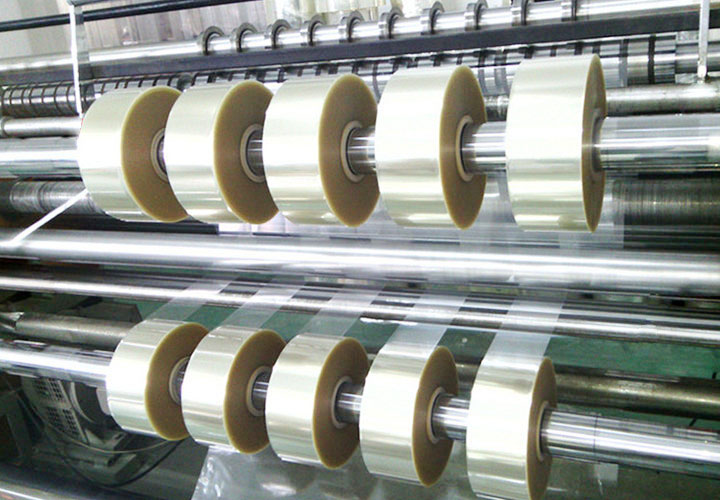
ラミネートフィルム:接着そのものが製品となる
PET/PE、BOPP/CPP、金属化構造、箔入りラミネートなどの積層フィルムは、スリット加工のミスが取り返しのつかないものとなる。ラミネートフィルムの価値は、層間の接着の完全性にかかっている。層を異なる速度で切断したり、接着界面を弱めるほどの熱や機械的応力を発生させたりするスリット加工は、外見上は問題なくても、顧客のパウチ成形ラインで不良となるロールを生み出す可能性がある。
これが、積層材の切断において刃の選択が重要になる理由です。一枚のカミソリの刃を多層構造に押し込むと、層が同時にではなく順次切断される傾向があり、特に箔入りや金属化された積層材のように、各層の機械的特性が大きく異なる場合、スリット線で剥離が発生する可能性があります。一方、ハサミのように上刃と下刃を重ね合わせる円形せん断スリットは、すべての層に同時にせん断力を加えるため、積層材の切断には一般的に安全な選択肢となります。
巻き取り制御も同様に重要です。積層材は、構成層が張力と弛緩に対して異なる反応を示すと、カールしたり、伸縮したりすることがあります。あるフィルムメーカーが言うように、PEは「記憶特性のある素材」として知られていますが、一方の層が他方の層よりも記憶特性が強い場合、スリット加工後数日でロールに波打ちやトラッキングの問題が発生する可能性があります。安定した、できればテーパー制御された巻き取り張力と、一定のニップ圧力を維持するレイオンロールを組み合わせることで、接着とロール形状の両方を保護できます。
ラミネートに関する構成上の注意主な切断方法としてせん断スリットを指定し、刃の重なりを正確に調整できる機能を持たせてください。厚手の積層材や箔を含む構造物の場合、研磨性の金属層を考慮した刃の形状を検討してください。これらの材料では、標準的な鋼製刃の摩耗が速くなります。巻き取り張力制御は、BOPPのレシピから引き継いだ平坦な張力曲線ではなく、積層材の剛性に合わせたテーパー形状に対応できる必要があります。
本当の問題は、機械は1台か2台か?
ほとんどの加工業者にとって現実的な答えは、適切な仕様のスリッター1台でBOPP、PE、および一般的なラミネート材に対応できるということである。ただし、機械を購入する際に、単一のサンプルだけでなく、対応可能な材料範囲全体が開示されていることが前提となる。仕様に関する話し合いでは、各基材の最小および最大厚さ、フィルムに金属蒸着やコーティングが施されているかどうか、そして仕上がりロールの直径とスリット幅の予測値を含める必要がある。
できないのは、ある基材に合わせて構成された機械を購入して、調整なしに他の基材でも同じ品質と速度で処理できると期待することです。BOPPをスムーズに処理できる張力範囲では、PEは伸びてしまいます。薄いPEをきれいにトリミングできるカミソリの刃では、箔ラミネートが剥離してしまいます。低速PEに適した静電気制御では、BOPPは粉塵だらけになってしまいます。
サプライヤーに、汎用サンプルではなく、実際に使用する材料で機械のデモンストレーションを行うよう依頼してください。必要な速度で、各基材からきれいで伸縮のないロールを出力できるスリッターこそ、それらの基材を念頭に置いて設計されたスリッターです。それ以外のものは、たまたまフィルムを受け入れるだけで、ロールを出力できない可能性があります。
機械仕様と照らし合わせて材料範囲を検証する準備ができました基材リスト(厚さ、構造、完成ロールの要件)をお送りいただければ、それら3つすべてに妥協なく対応できる張力、切断、巻き取り構成を確認いたします。
 リボンスリット機および巻き取り機の標準操作手順2026年11月7日
 片面粘着テープ用スリット加工機は、どのような材料を切断できますか?2026年11月6日
 ホットスタンピング箔スリット機の操作手順とヒント2026年11月5日片面テープスリット機の主な機能と適用シナリオ2026年10月31日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 テープスリッター
 高速スリッター
 バーコードリボンスリッター
 片面粘着スリッター
 両面粘着スリッター
 容量フィルムスリッター
 自動ホイルロールカッター
