小ロット包装、セキュリティラベル、そして高級仕上げへの需要の高まりにより、加工業者はマルチマテリアルスリット加工へと移行しつつあります。午前中にホログラフィックセキュリティ箔を、午後に包装用のコールド箔を処理できる一台の機械は、もはや贅沢品ではなく、競争力を維持するために不可欠なものとなっています。しかし、これら3種類の箔を「単なる薄膜」として扱うことは、端のバリ、張力によるしわ、そして不良ロールの発生を招く最短ルートです。
このガイドでは、共通のスリット加工プラットフォーム上でホログラフィック箔、コールドスタンピング箔、ホットスタンピング箔をスリット加工する際の、材料固有のパラメータについて詳しく解説します。
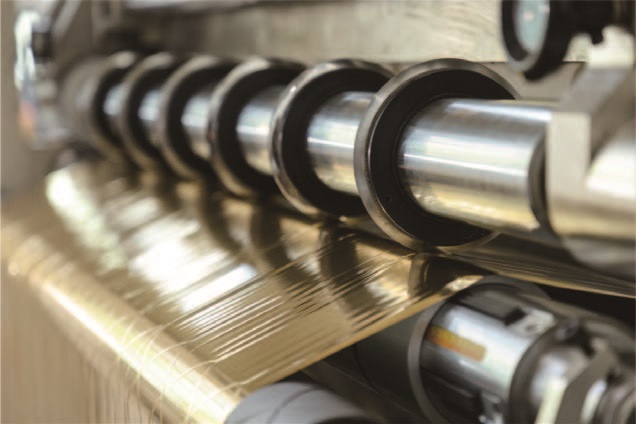
物質的格差を理解する
ダイヤルを一つ調整する前に、オペレーターはこれらの箔が厚さだけでなく、層構造や機械的特性も異なることを認識しなければならない。
ホットスタンプ箔これは多層構造の転写フィルムです。PETキャリア層が寸法安定性を提供し、その上に剥離層、着色層または金属蒸着層、そして接着性サイジング層が続きます。機能層は脆弱であり、剥離層は熱と圧力によって正確に剥離するように設計されているため、スリット加工中の機械的な摩擦によって剥離が誘発される可能性があります。
コールドフォイル印刷機とのインラインでの接着剤転写用に設計されています。ホットスタンピング箔のような剛性の高いキャリア構造を持たず、感圧性接着剤システムに依存しているため、ニップ圧が強すぎたり、スリット加工中に熱がこもったりすると接着力が損なわれる可能性があり、一般的にホットスタンピング箔よりも薄く、張力に敏感です。
ホログラフィック箔高温でも低温でも、微細なエンボス加工が施された表面が形成されます。ホログラフィック画像は、単なる印刷パターンではなく、物理的な微細構造です。汚れたガイドローラー、バリのあるスリットブレード、または振動するウェブパスとの接触は、回折格子に汚れや傷をつけ、セキュリティ機能を著しく低下させる可能性があります。
ブレード形状とクリアランス:最初の変数
これらの材料を切り替える際に最も重要な調整は、せん断クリアランスと重ね合わせです。
のためにホットスタンピング箔円形ナイフ間の側面クリアランスは、箔の厚さよりわずかに大きく設定する必要があります。通常は、0.02~0.05mm薄板材の場合、重ね合わせは最小限に抑えるべきで、作業員は「接触はするが押し付けない」と表現する。隙間が広すぎると、金属層が切断されるのではなく引き裂かれ、バリが発生してプレス加工時の転写を妨げる。逆に隙間が狭すぎると、脆いアルミニウム層が横方向の圧縮で破損する。
コールドフォイル一般的なクリアランス設計の考え方は同様ですが、箔は一般的に柔らかく接着剤の影響を受けやすいため、刃先はより長く鋭利な状態を保つ必要があります。冷えた箔に切れ味の鈍い刃を当てると、摩擦熱が発生して接着剤が軟化し、巻き取り時にスリットの端が隣接する層に詰まったり、「溶着」したりする可能性があります。刃先の鋭さを維持するためには、長時間の連続使用にはタングステンカーバイド製またはセラミックコーティングされた刃の使用をお勧めします。
ホログラフィック箔3つの中で最も保守的なクリアランスが要求されます。エンボス層は圧縮応力に対して非常に敏感です。クリアランスは、ベースフィルムの厚さに対して許容範囲の下限に設定する必要があります。同様に重要なのはブレードの軸方向振れナイフシャフトの振れが0.003 mm寸法的に切断幅が正確であっても、ホログラフィック表面には周期的な波状の跡や輝きの喪失が現れることがあります。ホログラフィック加工を行う前に、必ずダイヤルゲージでナイフシャフトの寸法をチェックする必要があります。これは必須事項であり、基本となる手順です。

張力:フォイルが異なる形で機能不全に陥る場合
張力は、目に見えない変数である。3種類の箔はいずれも薄く伸縮性があるが、弾性特性が大きく異なるため、「設定したらあとは放置」という張力プロファイルでは、ある材料では許容できる結果が得られるが、別の材料では壊滅的な結果を招く可能性がある。
ホットスタンプ箔PETキャリアは比較的丈夫なので、中程度の張力に耐えることができます。12μmの電鋳アルミ箔の場合、巻き出し張力は5~8N、巻き取り張力は8~12Nとよく言われ、±0.5N以内の変動が重要な要件となります。巻き取り張力はロール径が大きくなるにつれて徐々に小さくする必要があります。内層の圧縮によるしわを防ぐため、15~25%のテーパーが一般的です。
コールドフォイル同程度の厚さのホットスタンピング箔よりも低い張力で済みます。接着層は感圧性があり、巻き取り張力が強すぎると層が冷えてしまい、固着の原因となります。巻き出し張力は機械の制御範囲の下限から始め、ウェブが平坦になるまで徐々に上げてください。完成したロールに「缶詰状」の歪みや端のカールが見られる場合は、ベース張力を上げるのではなく、テーパーを下げてください。
ホログラフィック箔張力許容度は両者の中間に位置するが、張力変動に対する許容度は最も低い。エンボス加工層はキャリア層に比べて剛性が高く、張力が急激に変動すると、スリット端に微細な亀裂が生じる可能性がある。この亀裂は巻き取り機では見えないが、スタンピング後にスパークルドロップアウトとして現れる。この材料には、開ループトルク制御よりもロードセルを用いた閉ループ張力制御が強く推奨される。
巻き戻し軸の選定とスリップ補正
セキュリティ糸に使用されるホログラフィックストライプのように、狭い幅のスリット加工を行う場合、巻き取り軸の選択はロールの品質に直接影響します。3種類の箔すべてにおいて、複数ストリップの巻き取りには、スリップ摩擦式エアシャフト(差動シャフト)の使用をお勧めします。スリップリングはウェブ全体のわずかな厚みのばらつきを補正し、各狭いストリップが隣接するストリップとは独立して一定の張力で巻き取られることを可能にします。差動スリップがない場合、あるストリップに厚みのある部分があると、そのロールの巻き取りが強くなり、隣接するストリップの張力が奪われ、端面が不均一になります。
特にホログラフィックセキュリティ箔の場合、ストリップごとに個別の加圧ローラーを使用することが効果的です。エンボス加工された表面は圧力と振動の両方に敏感であり、複数のストリップを繋ぐ幅広の加圧ローラーでは、張力の変動が一方のレーンから他方のレーンへと伝わってしまいます。個別のローラーを使用することで、各スリットバンドを分離し、ホログラフィックの微細構造を潰すことなく平坦性を維持できます。

静電気制御と汚染
PETベースの箔は、特にウェブが分離されるスリット部分で強い静電気を発生させます。帯電した箔は、埃や空気中のゴミを引き寄せ、それらが巻き取りロールに付着して、最終プレス加工工程でピンホールや転写不良を引き起こします。巻き取りニップの直前にイオン化バーを設置することが、最低限の対策です。ホログラフィック箔の場合は、スリット後、ストリップが巻き取りシャフトに収束する前に、バーがウェブを中和するように配置する必要があります。
ローラーの清浄度も同様に重要です。ガイドローラーに付着した乾燥した接着剤の残留物、ほこり、または金属片は、箔の表面に転写されます。ホログラフィック箔の場合、この汚染は単なる見た目の問題ではなく、局所的な光学効果を損なう可能性があります。シフト開始時だけでなく、材料の切り替えの間にもローラーの点検と清掃を行うルーチンを確立してください。
実用的な切り替えチェックリスト
単一の機械をホットスタンピング箔からコールド箔、そしてホログラフィック箔へと切り替える場合、以下の手順に従うことで試行錯誤を最小限に抑えることができます。
1. ナイフシャフトの振れを確認するダイヤルゲージを使用して測定してください。ホログラフィック箔の場合は半径方向のずれが0.003mm、その他の箔の場合は0.005mmを超える場合は、作業を進めないでください。
2. せん断クリアランスを設定します入力材料に適した値:ホットスタンピングおよびコールドフォイルの場合は0.02~0.05 mm、ホログラフィックの場合はその範囲の狭い方。
3. 刃の交換または点検コールドフォイルやホログラフィックフォイルは、刃先が新品または研ぎたての状態から始める必要があります。
4. 巻き戻し軸を選択しますスリット幅に基づきます。狭い複数ストリップの連続運転には、差動スリップシャフトを使用してください。
5. テーパー状の張力プロファイルをプログラムする素材に合わせて調整してください。最初は控えめに始め、ウェブの平坦度が要求される場合にのみ調整量を増やしてください。
6. 静電気除去を有効にするイオンバーの機能を確認してください。
7. 短時間のトライアルを実施スリットの端を拡大して検査します。ホットスタンピング箔にバリがある場合は、クリアランスが広すぎることを示しています。ホログラフィック箔の輝きが失われている場合は、刃の振れまたは過度の張力変動を示しています。
結論
1台のスリット加工機でホログラフィック箔、コールドスタンピング箔、ホットスタンピング箔を加工することは可能ですが、そのためには、オペレーターが切り替えを幅の変更ではなく、材料固有の設定として扱う必要があります。重要なのは、せん断クリアランス、刃の振れ、張力テーパー、スリップ補正といった、ミクロン単位とニュートン単位で測定される違いです。これらを正しく設定すれば、この機械は柔軟性の高い収益源となります。これらを無視すれば、どの種類の箔でも必ず何らかの不具合が生じます。
 スリッターのパラメータ設定の実践:フィルムの厚さに応じて張力を調整するにはどうすればいいですか?2025年12月28日
 フィルムスリッター初心者向けトレーニングガイド:ゼロから熟練まで2025年12月28日
 リボンスリット機の張力制御システムのトラブルシューティングに関する完全マニュアル2025年12月28日
 PETスリット工程の最適化とコア機器機能の完全ガイド2025年12月28日






著作権 © 2010-2026 Xiamen Delish Automation Equipment Co., Ltd. 無断複写・転載を禁じます。
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 コールドフォイルスリッター
 デジタル強化箔スリッター
 シルクスクリーン印刷箔スリッター
