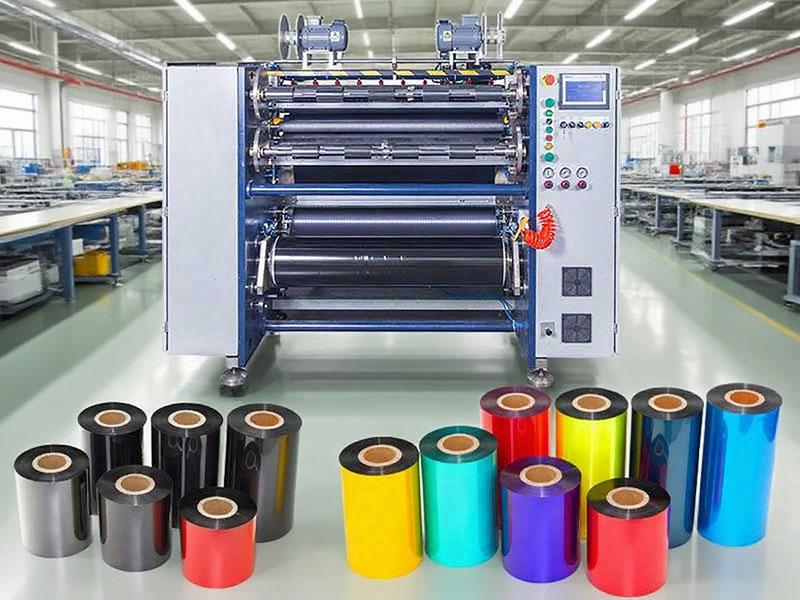
バーコード印刷業界のサプライチェーンにおいて、リボンスリット機は「橋渡し」の役割を果たします。幅広で大きなコーティングリボンのロールを、様々なバーコードプリンターに適した小さなロールに正確に切断するのです。この工程は一見単純に見えますが、最終的な印刷品質を直接左右します。スリット精度が不十分だと、リボンの位置ずれや印刷時の白線が発生する可能性があり、張力制御が不適切だと、粉塵の飛散、しわ、さらにはリボンの破損につながることもあります。リボンスリット機の核となる機能は、「精密な切断、安定した巻き取り、高速な動作」という3つの要素に集約されます。

スリット加工の精密制御:機械的な実行からシステム連携まで
スリット精度は、リボンスリット機の最も基本的な性能指標です。その中核となる要件は、幅広のリボンを規定の幅のサブロールにスライスすることであり、幅の誤差は通常±0.1mm以内に抑えられます。この精度は単一の部品によって達成されるものではなく、連携したシステムによって実現されます。
スリット加工アクチュエータは通常、円形または平らなブレードシステムを使用し、ブレードグループの数と間隔は注文要件に応じて手動またはCNCで調整できます。樹脂ベースのリボンなどの硬い材料の場合、ブレードの耐摩耗性と切れ味が重要になります。しかし、ツール自体だけに頼るだけでは不十分です。補正システムが「キャリブレータ」の役割を果たします。補正システムは、光電センサーでリボンの端の位置をリアルタイムで監視することで、リボンの横方向の位置を動的に調整し、スリット加工プロセス全体を通してリボンの端が理論的にツールと一直線になるようにします。この保護層がないと、ツールの取り付けが正確であっても、リボン加工中のわずかな横方向のずれでも、大きな幅のずれにつながる可能性があります。
パラメトリック制御システムにより、より高度な精度が保証されます。最新のリボンスリット加工機は一般的にPLCまたはタッチスクリーンインターフェースを採用しており、オペレーターはスリット長さ、速度、数量などのパラメータを設定できます。システムはこれらの設定に基づいて、最適な動作曲線を自動的に計算します。一部の先進的なモデルには、バッファスタート/ストップ制御機能も搭載されており、起動時と停止時に速度と張力を自動的に調整することで、瞬間的な衝撃によるスリット公差の変動を回避します。データによると、この最適化によりスリット精度が50%以上向上することが示されています。

張力管理:全工程における品質の生命線
スリット加工の精度がリボンの「寸法適合性」を決定するとすれば、張力制御はリボンの「印刷性能」を決定します。張力はリボンスリット加工において最も重要かつ微妙なプロセス変数です。張力が強すぎるとPETベースフィルムに引張損傷が生じ、それに付着しているインク層に物理的な変化が起こり、使用中に粉が剥がれ落ちます。張力が弱すぎると、リボンの巻き取りが緩くなり、印刷中にしわや白い線、または凹みが生じます。張力が不均一だと、芯のずれや横方向の滑りが生じます。
リボンスリット機の張力制御システムは、巻き出しと巻き取りを独立して調整できるだけでなく、テーパー張力制御機能も備えている必要があります。テーパー張力とは、巻き取り径が大きくなるにつれて張力が低下する現象を指します。張力が常に一定に保たれると、外側のカーボンリボンが締め付けられ、内側の層が「圧縮」されて変形してしまいます。この制御の一般的な解決策は、サーボモーターと磁性粉末クラッチを組み合わせることです。磁性粉末クラッチが基本張力トルクを提供し、サーボシステムがリール径の変化に応じてリアルタイムで微調整を行います。
張力制御の効果は、最終的に完成したリボンの巻き取り面の平坦性に反映されます。リボンは完全に平坦で、ダイコアと平行に保たれている必要があり、印刷中にリボンの端に均等に張力が加わるようにしなければなりません。巻き取りが不均一だと、力がリボンの端の片側に集中し、破損のリスクが大幅に高まります。そのため、張力システムと巻き取り軸の設計は密接に関連しています。巻き取りには十分な剛性と同心度が必要であり、高速動作時の揺れを軽減するために自動ブラケットを備えたモデルもあります。
巻線・切替効率:「停止と軸交換」から「連続生産」へ
スリット加工はまだ半分しか終わっておらず、リボンは完成したコアにきれいに巻き戻さなければなりません。巻き取り装置の性能は、生産効率と最終製品の品質に直接影響します。現在の主流の装置は、同時マルチロール巻き取りをサポートしており、一般的には3軸または4軸巻き取りシステムとして構成され、複数のサブロールを同時に処理できます。リールの仕様は通常、1インチと1/2インチの両方のダイに対応しており、さまざまなブランドのバーコードプリンタ(Zebra、Honeywellなど)に対応できます。
効率のボトルネックは、スリット速度ではなく、リロール交換時のダウンタイムにあることが多い。従来の装置では、巻き取り後に停止し、材料シャフトを手動で分解してコアを新しいチューブに交換する必要があり、時間と手間のかかる複雑な作業だった。この課題を解決するために、フリップシャフト巻き取りシステムが開発された。このシステムでは、巻き取りステーションに回転ブラケット構造が採用されており、一方のシャフトが完全に負荷されると、システムは自動的に次のシャフトに切り替わり、巻き取りを継続する。同時に、シャフトの排出と新しいシャフトの準備も完了する。一部のハイエンドモデルには、巻き取り完了と同時にリボンを切断する自動切断機能も搭載されており、手動切断による歪みや不均一性を回避し、きれいに切断できる。
廃棄物回収システムは、連続生産を保証する重要な要素です。リボンスリット加工中、母材ロールの両側の端材は速やかに巻き取らなければなりません。そうしないと、装置に絡まり、動作に支障をきたす可能性があります。トルクモーター駆動の廃棄物巻き取り装置は、端材を安定したトルクでコンパクトなスクラップコイルに巻き取ることができ、主スリットラインの稼働を妨げません。
自動化とインテリジェンス:「操作機器」から「管理システム」へ
現代のリボンスリット機の機能的な限界は、単純な「切断」と「巻き取り」をはるかに超えている。自動化の進展は、オペレーターの役割を再定義しつつある。
ガイドベルトコンソールは典型的な例です。スリット加工後、完成したリボンは、エンドユーザーがプリンターに挿入できるように、ロールコアにガイドフィルム(リードリボン)を取り付けて供給する必要があります。ガイドテープを手作業で貼ることは非効率的なだけでなく、一貫性を確保することも困難です。全自動ガイドベルトプラットフォームは、リボンの接合、切断、接着を自動的に完了できるため、手作業を大幅に削減し、材料の節約にもつながります。
パラメトリック数式管理この装置は「メモリ機能」を備えています。リボンのバッチや材質(ワックス系、混合系、樹脂系)によって、張力曲線、速度パラメータ、ツールグループ構成が異なります。オペレーターは検証済みのパラメータの組み合わせをレシピとして保存し、ワンクリックで次回の生産時に呼び出すことができるため、デバッグ時間と人的ミスを削減できます。試運転中に蓄積された「最適張力範囲」データは、装置の保守や技術移転においても重要な資産となっています。
オンライン検査と故障診断この機能により、生産の信頼性がさらに向上します。システムは、リボンの端面位置合わせの状態、張力変動、および動作速度をリアルタイムで監視します。異常が検出されると、アラームを発報するか、自動的にシャットダウンして、大量品質事故を防止します。
結論
バーコードプリンター用リボンスリット機のコア機能は、基本的に「精度、張力、効率」を中心に構築された技術的な閉ループです。スリット精度制御は「どのくらいの幅で切断するか」という問題を解決し、張力制御は「切断の精度と使いやすさ」という問題を解決し、巻き取りと自動化は「切断速度の速さや省力化」という問題を解決します。これら3つの要素は互いに制約し合い、また互いに支え合っています。精度がなければ張力制御は不可能であり、張力が保証されていなければロールの平坦性は空想の域を出ません。効率的な巻き取りと切り替えがなければ、スリット速度がどれほど速くても、実際の生産能力に結びつくことはありません。
リボン加工会社にとって、これらのコア機能の背後にある技術的ロジックを理解することは、機器選定の基礎となるだけでなく、生産プロセスの最適化と製品競争力の向上にも不可欠です。今日の高度化するバーコード印刷アプリケーションにおいては、スリット加工におけるあらゆる技術的な細部が、最終的に端末印刷の品質に影響を与えます。
 バーコードプリンター用リボンスリット機は、以下のリボンタイプに適しています。2026年10月9日
 バーコードプリンター用のリボンスリット機はどのように選べばよいですか?2026年10月9日
 リボンスリット機の端面が不均一になる原因2026年10月5日リボンスリット機の巻き取り時のしわを解消する方法2026年10月5日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
