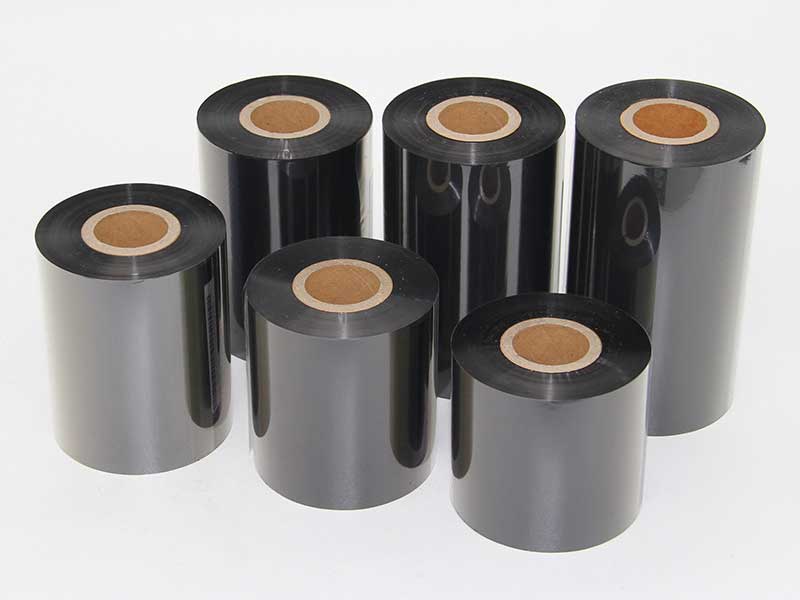
リボンのスリット加工は、熱転写消耗品の製造において重要な工程であり、幅広のマスターロールを顧客が必要とする幅の狭いロールに切断します。しかし、巻き取り時のしわ(端面の不均一、菊の芯、塔状のロール、層間折り目などとして現れる)は、スリット加工における最も厄介な品質問題の1つです。カーボンリボンのベースフィルムは通常PETフィルムでわずか4.5~10ミクロンであり、インク層をコーティングした後の全体の厚さはわずか十数ミクロンです。この極めて薄い物理的特性により、張力変動、機械的偏差、静電気干渉に対して非常に敏感です。巻き取り時のしわは、完成品の外観に影響を与えるだけでなく、下流の印刷工程でテープの破断、テープの破損、白い印刷線、さらにはプリントヘッドの損傷を引き起こす可能性もあります。
この問題を解決するには、張力制御、機械的精度、補助システム、および運用基準という4つの側面から体系的な検査を行う必要がある。
張力制御:巻き取りとシワ形成における主要な変数
張力制御は、リボンのスリット加工と巻き取りの要です。張力が強すぎると、基材膜が伸びて変形し、内層に応力集中が生じ、「菊の芯」のようなしわができやすくなります。張力が弱すぎると、リボンが緩み、層間滑りが発生し、端面が蛇行したり、塔状になったりします。リボンのスリット加工における最適な張力の原則は、「最小作業張力」です。つまり、リボンのスムーズな動作、滑りやずれのない状態を確保しつつ、可能な限り低い張力値を使用することです。
リボンの材質によって張力要件は大きく異なります。ワックスベースのリボンは比較的柔らかく、推奨張力範囲は2~5Nです。ハイブリッドベースのリボンは5~8Nに耐えることができます。樹脂ベースのリボンは、平坦性を確保するためにより高い張力が必要で、通常は8~12Nですが、一部の高硬度配合では15~30Nに達するものもあります。狭幅スリット(幅10mm未満)は横方向の剛性が非常に弱いため、張力は従来の広幅スリットの60~70%に下げる必要があります。実際には、初期基準として巻き取り張力を3~5Nの間で制御し、各調整範囲を5~10%で制御できます。2~3メートル巻き取った後の効果を確認した後、さらに調整するかどうかを決定できます。
初期張力値よりも重要なのは、張力テーパー制御です。巻き取り中、直径は増加し続けます。張力が直径の増加に伴って減少しない場合、外層が内層に押し付けられ続け、最終的に「菊の芯」または内部折り目が形成されます。リボンスリットのテーパー係数は通常0.3~0.5に設定されます。実際には、巻き取りゾーンの初期張力をスリットゾーン張力の120%に設定し、巻き取り直径の増加に伴って80%まで直線的に減少させることで、完成ロールの内層と外層の硬度を均一に保ち、平坦な端面を確保できます。
張力調整に手動の磁粉クラッチを使用している装置では、巻取り品質の一貫性を確保することが困難です。ロール径が変化すると、開ループ制御の張力変動振幅は最大で±10%に達することがあります。張力センサからのリアルタイムフィードバックとPIDアルゴリズムによるPLCの動的調整を用いた閉ループ張力制御システムにアップグレードすることで、張力変動を±0.5N以内に制御することが可能となり、これは巻き取り時のしわ問題を解決するための最も基本的な技術的アプローチです。

機械的精度:しわの見落とされがちな根本原因
張力がどれほど精密であっても、機械的な基準にずれがあると、巻き崩れやしわを完全に解消することは困難です。巻き崩れの原因の60%以上は機械部品に起因しています。
ガイドローラーと巻き取り軸の平行度は、最も重要な検査項目です。水平方向の誤差がわずか0.2mm/mであっても、リボンに横方向の分割力を発生させ、両側の張力が不均一になり、巻き取り中にリボンが片側に偏って「ベルマウス」状または片側突出部を形成します。平行度誤差は0.05mm/m以内に抑える必要があります。簡単な検査方法は、機械を停止した後、加圧ローラーの両端と巻き取り軸の間の隙間にA4用紙を挿入することです。両側の抵抗感が著しく異なる場合は、平行度に問題があることを示しています。
リールの振れも同様に重要です。リールの振れは0.05mm未満でなければなりません。そうでなければ、張力に周期的かつ深刻な変動が生じる可能性があります。巻き取りリールが曲がっていたり、半径方向に振れがあったりすると、回転ごとに張力と張力の「張力の交代」が発生し、最終的にロール表面に周期的な横方向の波紋が生じます。上部装置と電磁位置決めプレートは、回転中の巻き取りスピンドルの振動を効果的に制御し、製品表面と端部を滑らかにします。
ローラーの圧力均一性は、ロール表面の局所的な平坦度に直接影響します。中心と表面の複合巻線方式を採用した装置では、ローラー両端の圧力差が0.05MPaを超えると、局所的な「バー露出補強」が発生します。デュアルシリンダー比例圧力弁は、ロール径の増加に伴って加圧ローラーの圧力を直線的に低下させることで、外層への過圧を防ぎます。
コアと巻き取り軸の間のクリアランスは、作業員が見落としがちな点です。ロールの内径と巻き取り軸の外径の間の隙間が0.5mmを超えると、回転中に偏心振れが発生し、1回転ごとに張力の乱れが生じ、それが時間とともに蓄積されて周期的な端面振れを引き起こします。標準的な嵌め合いクリアランスは0.3mm以内に抑えるべきであり、使用前に各コアの真円度と内径公差を確認する必要があります。

補助システム:偏差補正および静電気保護
リボンスリット加工中の横方向のずれは、巻きムラの直接的な原因となります。細いカーボンリボン(特に10mm以下のもの)は、横方向の剛性が非常に弱いため、ガイドローラーのわずかなずれ、気流の乱れ、張力の変動などによっても横方向のずれが生じます。数百層もの巻き取りを繰り返すうちに、これらのずれが蓄積され、目に見えるほどの端面の不均一につながります。
補正システム(EPC)の信頼性は極めて重要です。光電センサーや超音波センサーがカーボン粉末や粉塵で覆われると、補正アクチュエータがリアルタイムで反応できなくなり、リボン経路が徐々に中心からずれてしまいます。センサーミラーは毎日清掃し、補正動作の感度を定期的に確認する必要があります。狭帯域スリット加工の場合、通常はエッジ補正よりも中心線補正の方が安定しています。
静電気もまた、隠れた干渉源の一つです。リボンベースフィルム(PET)と金属製ガイドローラー間の高速摩擦により、大量の静電荷が発生します。蓄積された静電荷が急激に放電されると、張力センサの信号に干渉し、制御システムの誤判定を引き起こす可能性があります。さらに、層間静電引力によって、リボンの接着不良や層間滑りも発生することがあります。リボンが巻線ユニットに入る前に、アクティブ静電気除去装置(交流コロナ放電棒など)を設置して静電位を±500V以下に維持することで、巻線の平坦性を大幅に改善できます。
スリット工具の状態も同様に重要です。刃の摩耗やクリアランスの不適切さは、切断されたリボンの端にバリや波状の変形を引き起こし、このような「ねじれたリボン」は巻き取り時に平らに接着することができません。リボンのスリット加工における推奨工具クリアランスは0.01~0.03mmです。摩耗が激しい刃は、繰り返し研磨するのではなく、すぐに交換する必要があります。

運用基準と迅速なトラブルシューティングロジック
巻き戻し中にしわの問題が発生した場合は、「まず観察し、次に対処する。機械的検査、次に電気的検査。静的検査、次に動的検査」という検査手順に従うことをお勧めします。
最初のステップは、現象を正確に記述することです。片側突出と全体的なテーパーは、通常、加圧ローラーの両端の圧力の不均一性または過度の巻き取り張力を示しています。端面はきれいですが、中央が柔らかい場合は、主にコアの変形またはリールの曲がりが原因です。周期的な振動は、多くの場合、工具の摩耗またはロールコアの偏心が原因です。全体的なオフセットは、まずガイドローラーの平行性または補正の失敗を疑う必要があります。
ステップ2:最も簡単な操作から始めます。巻き取り張力を適切に5~10%下げ、2~3メートル走行後の効果を観察します。補正センサーとすべてのガイドローラー表面を清掃し、カーボン粉や接着剤の堆積物を取り除きます。
ステップ3:機械的な基準を確認します。シックネスゲージまたはA4用紙を使用して、プレッシャーローラーと巻き取り軸の平行度を確認します。必要に応じて、ベアリングシートの下にシムを追加して一時的に調整します。コアと巻き取り軸の間のクリアランスを確認します。隙間が大きすぎる場合は、すぐにコアを交換してください。
ステップ4:ツールと静電気除去システムを検証します。スリット加工後、リボンの端にバリがないか確認し、必要に応じて0.02mmのシックネスゲージでナイフギャップを再調整します。静電気除去装置が正しく動作していることを確認します。
ベース巻き戻し時のしわについては、フィルムスリット加工における実績のある手法を参考にすることができます。巻き戻し中は、ローラーの圧力を一時的に50%~70%下げ、巻き取りが安定したら徐々に通常の圧力に戻します。同時に、巻き戻しの瞬間に適切な張力を加えて、リボンがコアにしっかりと密着するようにします。
結論
巻き取り時のリボンの切れ目やしわは、単一の要因ではなく、張力、機械的要因、静電気、手作業など複数の要因が複合的に作用した結果です。この問題を解決するには、極薄PETフィルムとしてのカーボンリボンの物理的特性を理解するだけでなく、体系的な検査思考を確立する必要があります。安定した品質を求めるメーカーにとって、閉ループ張力制御システムと能動偏差補正システムのアップグレードは、基本的な技術的保証となります。日常業務においては、リボンの仕様ごとにプロセスパラメータカードを作成し、最適な張力曲線、ツールクリアランス、速度制限を記録することが、最も効果的な予防策です。巻き取り端面の平坦性は、最終的に装置の精度とプロセス制御レベルを最も正直に反映するものです。






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
