バーコードラベル印刷業界において、リボンスリット機は、幅広の原紙ロールを各種プリンターに適した仕様に加工するための重要な機器です。その価値は2つの側面にあります。1つ目はコスト管理です。原紙ロールを直接購入して自社でスリット加工できるため、カット済みのリボンに高額な費用をかける必要がありません。2つ目は柔軟性です。スリット幅は注文に応じていつでも調整できるため、複数の完成品在庫を抱える必要がありません。しかし、市場に出回っているスリット機は数万台から数十万台まで、仕様も多種多様です。どのように選べばよいのでしょうか?この記事では、実際の使用例から始め、明確な選定方法を解説します。
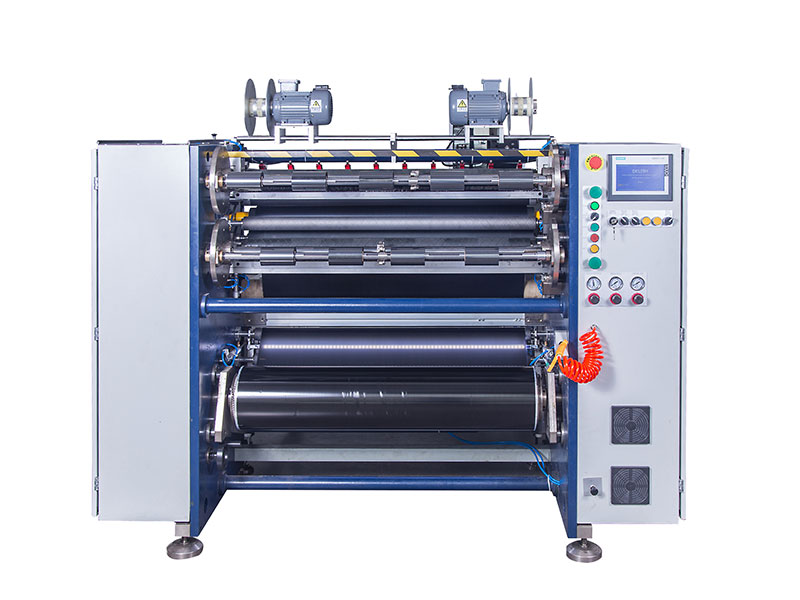
まず、リボンの種類と精度要件を確認してください。
装置を選ぶ前に、まず自社の生産ニーズを考慮してください。リボンは主にワックス系、混合系、樹脂系の3種類に分けられます。ワックス系リボンは柔らかい質感で張力に対する感度が比較的低いため、高速でのスリット加工が可能です。一方、樹脂系リボンは硬く靭性が低いため、ワックス系リボンよりも20~30%低い速度で加工でき、より高い工具硬度と張力制御が求められます。
精度要件は、機器のグレードを直接決定します。一般的な市販ラベルの場合、スリット公差が0.3~0.5mm以内であれば印刷ニーズを満たしますが、精密な電子タグ、医療用トレーサビリティラベル、またはカーボンリボンの幅が狭い場合(10mm未満など)は、0.1mm、場合によっては0.05mmの精度が求められます。精度が不十分な場合の影響は明らかです。リボンの端が粗くなり、印刷中にテープの位置ずれが発生し、ひどい場合にはプリントヘッドに傷がつくこともあります。プリントヘッドの交換費用は、スリット機の価格差よりもはるかに高額になります。
コアパラメータの解釈方法:精度、速度、巻き取りの整然性
スリット加工の精度は品質の生命線です。よくある選択ミスとして、仕様表の理論値だけを見て判断してはいけません。必ずメーカーに依頼して、自社のリボンローラーを使って現場で試し切り加工を行ってもらい、ノギスでスリット幅と設定値のずれを測定し、切り口が滑らかでバリがないことを確認してください。仕様書がどんなに美しくても、実際のサンプルロールの方がはるかに説得力があります。
スリット速度は合理的に検討する必要があります。一般的な速度範囲は以下のとおりです。低速経済型:50~100m/分(少量多品種生産に適しています)、中速汎用型:150~250m/分(ほとんどの商業注文に対応)、高速生産型:300~500m/分(大規模連続生産に適しています)。重要な注意点:公称最大速度は通常「実験データ」であり、実際の使用可能速度はリボンの材質に大きく左右されます。機種選定の際は、ピーク速度よりも一般的な速度での運転安定性を重視すべきです。空運転時の最大速度を見るよりも、高速始動時や緊急停止時の巻き取り状態を観察する方がより意味があります。
ロールの整列性は最も見落とされがちな要素ですが、その後の印刷に直接影響します。端面のずれは1mm以内に抑えるべきで、ハイエンド機器では0.5mmまで対応可能です。巻き取り端面が「ベル型」になっていたり、エッジが「ギザギザ」になっていたり、内部に折り目があったりする場合、その根本原因はほぼ間違いなく張力制御および補正装置にあります。このようなリボンはプリンターでの巻き戻し時に詰まりや破損を起こしやすく、節約できたはずの機器コストは最終的に不良品率の上昇やダウンタイムの増加につながります。
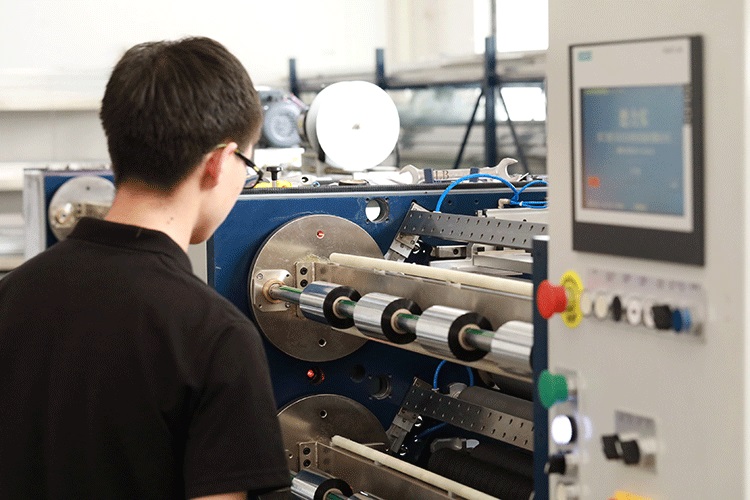
テンションコントロールこそが「魂」であり、リールのレイアウトはプラス要素である。
リボンの基材は厚さわずか4.5~10ミクロンのPETフィルムで、張力に非常に敏感です。張力が強すぎると、基材フィルムが伸びて変形し、インク層が損傷して粉塵が飛散し、プリントヘッドが汚染されます。張力が弱すぎると、巻き取り時に緩んでしわが寄り、印刷時に白い線や折り目が生じます。張力が不均一だと、完成したロールが「内側が緩く外側が張っている」状態になり、輸送中や設置中に芯がずれる原因となります。
選定推奨事項:巻き出し、牽引、巻き取りの各段階で張力をリアルタイムで監視・調整できる、完全自動閉ループ張力制御システムを優先してください。巻き取り軸構成において、高級リボンを使用する場合や仕様変更が頻繁に発生する場合は、スリップシャフトを検討する価値があります。各巻き取りユニットがトルクを独立して制御するため、複数の仕様をスリットする際の「コアコア」問題を効果的に解決できます。空気圧式スリップシャフトは、機械式スリップシャフトよりも制御精度が高く、調整範囲も広くなっています。
刃のタイプ選択:丸刃か角刃か、厚みが決め手
工具の種類を選ぶことは、切削品質と工具寿命に直接影響します。業界では、通常100μmが基準となる分割線として用いられます。
角刃は薄いリボンの切断に特化しています。70μm以下の薄いワックスベースおよび混合ベースのリボンの切断に適しており、高い切断精度ときれいなエッジを実現します。角刃の切断には、吊り下げ式が便利ですが精度はやや劣り、溝付き式は精度は高いものの工具のセットアップが面倒です。丸刃は厚い材料や高速生産の主力です。リボンフィルムの厚さが100μmを超える場合、または樹脂ベースやその他の硬いコーティングが含まれる場合は、円形刃の切断方法がより適しており、切断速度が速く耐久性も高いため、大量生産に適しています。
どのタイプの工具を選んだとしても、刃の材質は寿命と切断品質に直接影響します。超硬合金製またはナノコーティング層を備えた刃は、摩擦を低減し、材料の付着を防ぐことができるため、樹脂系リボン加工において大幅な長寿命化を実現します。
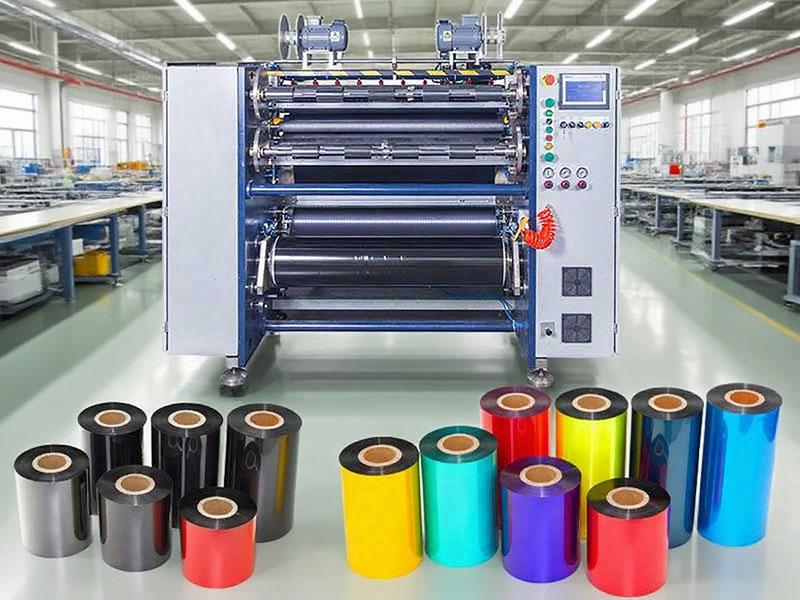
貴社のビジネスシナリオに合わせてカスタマイズしてください
小規模オフィスや小売店:時折スリット加工が必要で、仕様はシンプルで、予算は限られています。卓上型の手動または半自動モデルで十分であり、操作の容易さと設置面積を重視し、精度は0.5mmレベルで十分です。
中小規模の印刷サービスプロバイダー中規模バッチサイズ、頻繁な仕様変更に対応。デジタル設定と基本的な張力制御機能を備え、照準精度が0.3mm、速度が150~250m/分の範囲で、注文変更の効率性と精度の安定性を重視する、半自動または全自動モデルが推奨されます。
大規模製造企業またはプロのリボン加工業者:高精度が求められる大規模連続生産。0.1mm以内の精度と300m/分以上の速度を備え、閉ループ張力制御とアクティブ偏差補正システムを搭載した全自動スリッター機が必要です。複数の仕様を同時に巻き取る場合は、スリップシャフト構成への投資が検討に値します。
最後のアドバイス:試作裁断は仕様表よりも重要です
仕様書がどれほど魅力的であっても、購入前に自社のリボンロールを使って現場で試し切りを行うことが、落とし穴を避ける最も効果的な方法です。試し切りでは、次の3つの重要な点に注目してください。最も狭い仕様と最も広い仕様でのエッジ品質の一貫性、高速起動時および緊急停止時の回転安定性、そして数時間の連続運転後の張力ドリフトです。実際の使用環境でのテストに耐えうるスリッター機だけが、バーコード印刷ビジネスを真に安心かつ効率的に運営できるのです。
 バーコードプリンター用リボンスリット機は、以下のリボンタイプに適しています。2026年10月9日
 バーコードプリンター用リボンスリット機の主要機能2026年10月9日リボンスリット機の端面が不均一になる原因2026年10月5日リボンスリット機の巻き取り時のしわを解消する方法2026年10月5日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 カード印刷リボンスリッター
