熱転写リボンの総厚は通常わずか4.5~20ミクロンで、超薄型PETベースフィルム、耐熱コーティング、インク層をラミネートして作られています。スリット加工は、完成品が工場を出る前の最終工程であり、リボンが機械にスムーズにロードできるかどうか、またプリントヘッドを損傷しないかどうかを直接左右します。数万元から数十万元もする市場に出回っている機器に直面したとき、複雑なパラメータ表に圧倒されるよりも、次の5つの重要な指標に注目する方が良いでしょう。

パラメータ1:スリット精度 ― 品質の生命線
スリット加工の精度は、装置性能を測る上で最も重要な指標であり、完成したカーボンリボンの幅の均一性とエッジの品質を直接左右します。精度が不十分だと、リボンのエッジが粗くなったり、テープのずれが生じたり、印刷中にテープが挟まったり、さらにはプリントヘッドが損傷したりする恐れがあります。
業界の精度基準は、大きく3つのレベルに分けられます。標準グレードは±0.3~0.5mmの精度を持ち、一般的な商業用ラベルや物流ラベルに適しています。高精度クラスは±0.1mmに達し、精密電子機器や一般的な産業用途に適しています。超高精度レベルは±0.05mm以内に制御でき、医療用ラベルや極細リボンなどのハイエンドな用途に対応します。
精度を左右する重要なハードウェアは、張力制御システムとツールホルダーの剛性です。購入時には、仕様表の理論値を鵜呑みにしないでください。必ずご自身のリボンロールを持参し、現場で試し切りを行い、ノギスを使用してスリット幅と設定値のずれを測定し、サンプルの端にバリがないか確認してください。
パラメータ2:張力制御 ― デバイスの「魂」
リボンのPETベースフィルムは非常に薄く、張力の変化に極めて敏感です。張力制御は巻き取りの平坦性に50%以上の影響を与え、業界ではスリッター機の「魂」とも言えるほど重要な要素です。
張力が強すぎると、ベースフィルムが伸びて変形し、インク層に微細な亀裂が生じ、印刷中に粉や白い線が剥がれ落ちます。張力が弱すぎると、リボンが緩んでしわになり、巻き取り端面が蛇行し、搬送中に芯のずれが生じやすくなります。優れた張力制御方式では、3段階の異なるゾーンを採用しています。巻き出し領域では張力を徐々に下げ、スリット領域では張力を一定に保ち、巻き取り領域ではテーパー減少制御を実施します。コイル径が大きくなるにつれて張力を直線的に下げることで、外層が締め付けすぎて内層が潰れるのを防ぎ、「デイジーコア」巻きを実現します。
購入時には、張力センサーからのリアルタイムフィードバックとPIDアルゴリズムによる動的調整を用いて±0.5N以内の変動に抑える、完全自動閉ループ張力制御システムを優先してください。従来の開ループ制御(磁粉クラッチの手動調整など)では±10%もの変動が生じる可能性があり、巻線径の変化による張力ドリフトへの対応が困難です。
パラメータ3:巻き取りの整然さ ― 見落とされがちな「隠れたコスト」
巻き取りの整然さは、後工程のパッケージング効率とプリンターのテープ動作のスムーズさに直接影響します。端面が「ベルマウス状」になっていたり、エッジが「ギザギザ」になっていたり、内部に折り目がついていたりする場合は、張力制御および補正装置が不十分であることが根本原因であり、その後の巻き戻し印刷時にリボンの破損やテープ詰まりを引き起こす可能性があります。
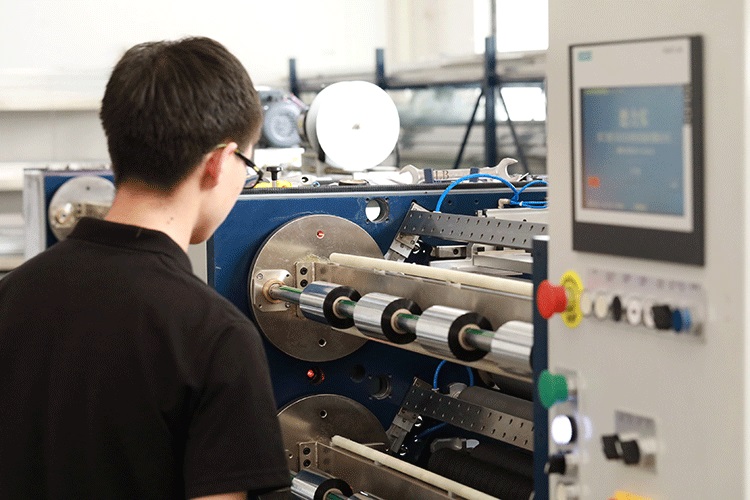
業界の管理基準は、端面偏差は一般的に±1mm以内に抑えるべきであり、ハイエンド機器では±0.5mmに達することができる。このレベルを達成するには、閉ループ張力制御に加えて、リール配置も同様に重要である。スリップシャフトはハイエンドリボン生産に必須であり、各巻取りユニットのトルクを個別に制御し、コイル径の変化に応じてリアルタイムで調整できるため、複数のロールを同時に巻く際に発生する「内側が緩く外側がきつい」または「芯が芯」の問題を効果的に解決する。空気圧式スリップシャフトは機械式よりも制御精度が高く、仕様変更が頻繁に発生する生産シナリオに特に適している。
パラメータ4:スリット速度 ― 効率の指標であり、高いほど良い。
切断速度は単位時間あたりの出力を決定するが、公称最大速度はしばしば「実験室データ」に過ぎない。張力変動によって頻繁に速度が低下したり停止したりする装置は、安定した中速モデルよりも実際には出力が低くなる可能性がある。
速度定格は、以下の範囲を指します。低速経済型:50~100m/分、小ロット生産および多品種生産に適しています。中速汎用型:150~250m/分、ほとんどの商業注文に対応します。高速生産型:300~500m/分、大規模連続生産に適しています。
リボンの材質によって実際の使用可能速度が大きく左右されることに注意が必要です。樹脂系リボンはコーティングが硬く靭性が低いため、ワックス系リボンに比べて20~30%低い速度で動作させる必要があります。したがって、速度を評価する際には、銘板の数値だけを見るのではなく、メーカーに実際の材料を用いて試し切りを行い、加速時と減速時の制御効果を確認することが重要です。

パラメータ5:工具の形状とハードウェア構成―材料のマッチングが正しい選択
刃の形状選択は、材料の厚さを基準線として行われます。角刃(カミソリ型)は、70μm以下の薄いリボンの切断に適しており、切断面の均一性が高いため、薄いリボンの「スペシャリスト」と言えます。一方、円形刃(ハサミ型)は、100μmを超える厚い材料や紙裏打ちリボンに適しており、耐久性が高く、大量生産に適しています。物流業界で一般的に使用されているワックスベースおよび混合ベースのリボンは、通常4.5~20μmの厚さであり、角刃の方がスリット性能に優れている場合が多いです。
ラックとコアコンポーネントは、機器の長期的な精度維持能力を左右します。重厚で高強度の鋳鉄または鋼製のフレームは、振動を効果的に吸収できます。駆動系ベアリング、レール、サーボモーターのブランドは、メーカーの品質へのこだわりを直接反映しています。これらの詳細は、機器の稼働初期段階では明らかではありませんが、2、3年後には精度低下の速度に顕著な違いが現れます。
包括的な選考戦略:個人的な視点で取り組む
自社の事業特性を組み合わせることで、迅速に方向性を定めることができます。小ロット生産、複数仕様の試作、短納期のシナリオでは、注文変更の容易さとプログラム可能なツール位置が優先され、速度は100~150m/分、精度は±0.3mm以内に制御されます。標準的な広幅リボンの量産では、高速連続運転と自動カッターに重点が置かれ、速度は250m/分以上、精度は±0.2mm以内です。ハイエンドの樹脂ベースまたは特殊リボンには、低張力制御、帯電防止処理、独立したスリップシャフト構成が必要で、速度は150~200m/分、精度は±0.1mm以内です。
最後に一つアドバイスです。仕様書がどんなに素晴らしくても、購入前に現場でリボンロールを使って試し切りをするのが、落とし穴を避ける最も効果的な方法です。最も狭い幅と最も広い幅での切断時のエッジ品質、高速での始動・停止時の巻き取り性能、そして長時間の連続運転時の安定性に注目してください。
 バーコードリボン製造業者向けTTOリボンスリット機2026年9月19日
 熱転写リボンスリット機購入ガイド:幅、速度、張力について解説2026年9月18日
 熱転写リボンスリット機の選定ガイド:購入者が知っておくべき7つの重要な要素2026年9月18日熱転写リボンスリット機を購入する前に、どのような仕様を比較すべきでしょうか?2026年9月16日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 リボンスリッター
 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 カード印刷リボン巻き取り機
 半自動熱転写リボンスリッター RSDS2 PLUS
