導入
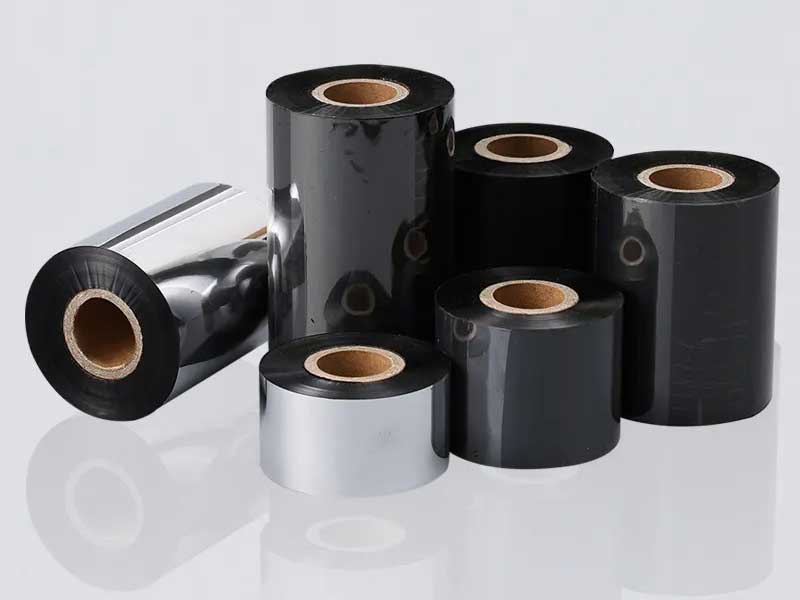
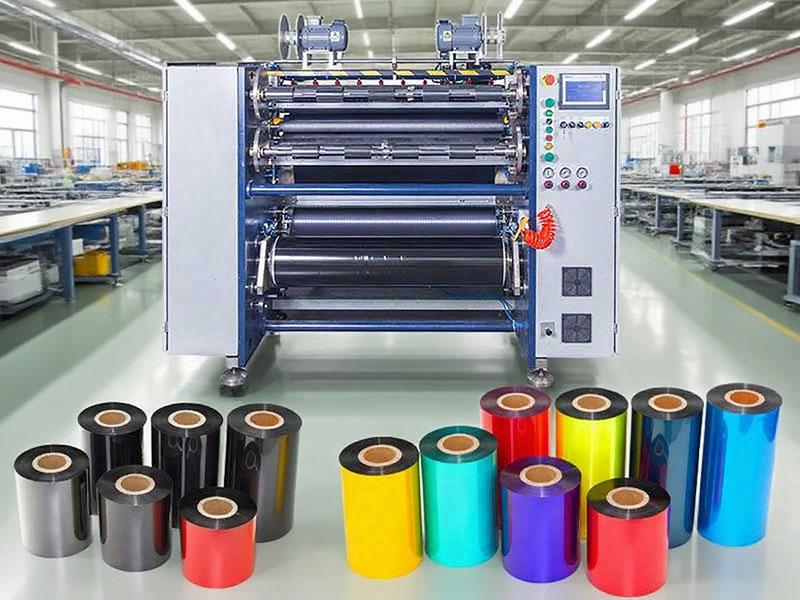
感熱転写リボンは、一見シンプルな製品です。その核となるのは、厚さわずか4.5~20ミクロンの極薄PETベースフィルムで、耐熱層と感熱インクがコーティングされています。スリット加工によって、幅広のジャンボロールが、バーコードプリンター、ラベル貼付機、産業用コーディングシステムなどに収まる細長いロールに加工されます。
この最終加工工程は、決して許されない。紙の上で「十分な速さ」で動作する機械でも、微細なバリのあるエッジが生じ、プリントヘッドを徐々に損傷させてしまう可能性がある。テストサンプルでは幅の許容範囲が維持されている機械でも、実際の生産工程では幅がずれてしまい、リボンの位置ずれやラベルの無駄につながるロールができてしまう。利益の出る加工工程と、大量の不良品を生み出す加工工程の違いは、多くの場合、スリット幅、走行速度、張力制御という3つの要素に集約される。
このガイドでは、購入者が各パラメータについて知っておくべきことを説明します。単なる数値だけでなく、生産品質、材料適合性、総所有コストへの実際的な影響についても解説します。

スリット幅:単なる数字以上のもの
幅公差がアプリケーションの適合性を決定します
機械のスリット幅(通常は最小値から最大値までの範囲で表される)は、仕様の半分に過ぎません。より重要な仕様は幅の許容誤差、つまり機械がロール全体にわたってどれだけの偏差を許容できるかということです。
業界では一般的に、精度を3つのレベルに分類している。
| 精度等級 | 許容範囲 | 代表的な用途 |
| 標準 | ±0.3~0.5mm | 商業ラベル、物流、倉庫管理 |
| 高精度 | ±0.1 mm | 精密電子機器、一般産業用ラベル |
| 超高精度 | ±0.05 mm以下 | 医療用ラベル、極細リボン(10mm未満) |
なぜこれが重要なのでしょうか?公称幅が50mmでも±0.5mmの誤差があるリボンはプリンターに装填できますが、プリントヘッドの接触圧力が不均一になります。高解像度のバーコードやQRコード印刷では、わずか0.2mmのずれでも印刷位置のずれや画像の一部しか転写されないといった問題が発生する可能性があります。耐薬品性や耐熱性が求められる用途でよく使用される樹脂系リボンでは、コーティングが硬いため位置ずれに対する許容度が低くなり、幅の一貫性がさらに重要になります。
製品構成に合わせた幅範囲
機械の幅の調整範囲は、現在の製品だけでなく、将来の受注動向も考慮に入れる必要があります。ベーシックモデルは固定幅または狭い幅の調整範囲を提供する場合がありますが、汎用機械は通常、可動式ツールホルダーを使用して10mmから300mm以上まで調整可能です。
極細リボン(5mm以下)を製造する工程では、必要な設備が変わります。この幅では横方向の剛性が著しく低下するため、リボンはわずかな張力変動や機械的振動にも敏感になります。極細リボンの製造には、マイクロガイドローラー、フラッター防止装置、そして多くの場合、単一の駆動軸ではなくサーボ駆動の独立した巻取りユニットが必要となります。
幅パラメータの隠れた依存関係
機械が日常の生産において定格幅公差を実際に達成できるかどうかは、2つのハードウェア機能によって決まります。
工具の品質とラジアル振れ。工具軸のラジアル振れは0.01mm以内に抑える必要があります。振れが小さいほど、スリットの端面はきれいになります。実績のあるサプライヤーの高品質インサートは、長持ちするだけでなく、サーマルプリントヘッドを徐々に摩耗させる微細なエッジ欠陥であるバリの発生も少なくなります。
補正システム。CCDビジョンまたは超音波センサーによるエッジ位置検出により、機械はウェブパスを自動的に調整し、ドリフトを防ぎます。CCD補正は透明または半透明の材料に適しており、超音波センサーは不透明なリボンに適しています。機能的な補正システムがない場合、幅の許容誤差は理論上の数値であり、実際の生産には適用されません。
スピード:懐疑的な見方が必要な効率性指標
速度評価の理解
スリット加工速度は通常、メートル毎分(m/min)で表されます。市場セグメントは概ね以下のとおりです。
| スピードクラス | 範囲 | 最適な用途 |
| 低速経済 | 50~100メートル/分 | 小ロット生産、多品種少量生産 |
| 中速ユニバーサル | 150~250メートル/分 | ほとんどの商業注文 |
| 高速生産 | 300~500メートル/分 | 大量連続生産 |
高速モデル(中には毎分450メートルや500メートルに達するものもある)は、スペック上は魅力的な処理能力を謳っている。しかし、購入ガイドには共通して、「公称最大速度は、実際に使用可能な生産速度とは異なる」という注意書きがある。
素材が実世界の速度を左右する
リボンのコーティングの化学組成は、リボンがどれだけ高速で安定して動作できるかに直接的な影響を与える。
・ワックスベースのリボン融点が低く、比較的柔らかい質感です。これらは通常、機械の高速回転域で使用できます。
・ワックス樹脂(ハイブリッド)リボン:樹脂の含有量が多い分、ワックスベースのリボンに比べて一般的に10~20%低い速度で送液する必要がある。
・樹脂ベースのリボン:硬質コーティングが施されているため、靭性は低い。端のひび割れ、インクの剥がれ、張力による欠陥を防ぐため、通常はワックスベースのリボンよりも20~30%遅く動作させる必要がある。
毎分400メートルの速度で動作する機械でも、樹脂リボンを毎分280メートルで加工することは十分に可能です。しかし、同じ機械が毎分250メートルのモデルよりも大幅に高価で、主に樹脂リボンを加工する場合、その価格差が生産性の向上に比例しない可能性があります。
最高速度における安定性
経験豊富な購入者は、速度を別の視点から評価します。つまり、実際に使用する速度で機械がどれだけ安定しているかということです。毎分450メートルの速度を謳っていても、毎分300メートルで常に張力調整や修正が必要な機械は、毎分250メートルで無人で稼働する機械よりも生産性が劣ります。
重要な要素は、始動・停止制御の精度と、加速・減速時の張力安定性です。急激な速度上昇・下降は慣性力を発生させ、リボンの瞬間的な伸びや緩みを引き起こす可能性があります。加速フィードフォワード補償機能を備えた機械は、速度変化時にトルクを積極的に調整し、これらの力に対抗します。
機械を評価する際は、メーカーに実際のリボン素材を用いて、機械の定格最高速度の80%で試運転を実施してもらうようにしてください。試運転中は、巻き取り品質、端部の状態、アラームの発生や手動操作の有無などを確認してください。
緊張感:スリット加工品質の真髄
緊張コントロールが譲れない理由
幅の許容誤差が完成品のロールの寸法を決定づけるのに対し、張力制御はリボンがプリンターへの輸送に耐えられるかどうかを決定します。PETベースフィルムは張力に非常に敏感で、張力が強すぎると不可逆的に伸びてしまい、弱すぎるとリボンにしわが寄ったり滑ったりします。
緊張のコントロールが不十分だと、以下のような予測可能な形で影響が現れる。
・過度の緊張:ベースフィルムの伸び、インク層の微細なひび割れ、印刷品質の欠陥などは、エンドユーザーがリボンを使用するまで現れない場合があります。伸びたリボンは、実質的に廃棄品です。
・張力が不十分:しわ、端部のずれ、巻きムラ、および「伸縮」または「塔状」のロールは、下流での供給問題を引き起こします。
・変動する緊張:断続的なバリ、ばらつきのある圧延硬度、そして恐ろしい「内側が緩く、外側がきつい」形状。
巻線の平坦性に関する問題の50%以上は、張力制御に起因している。
開ループと閉ループ:重要な違い
手動調整式の磁気粉末クラッチなど、オープンループ式の張力制御では、運転開始時に公称張力を設定します。しかし、巻き出しロールの直径が小さくなるにつれて、誰かが介入しない限り張力は自然に増加します。シフト開始時には完璧に動作していたロールでも、午後にはリボンが伸びきってしまう可能性があります。
クローズドループ張力制御は、張力センサーを使用して実際のウェブ張力を継続的に測定し、モーターのトルクをリアルタイムで調整します。変動は設定値の±2%以内に抑えられます。これは贅沢な機能ではなく、安定した品質を実現するための基本要件です。
歩留まり率を重視する操業においては、独立した巻線ユニットを備えたフルサーボ閉ループ制御への投資は価値がある。各巻線位置は、それぞれのロール径に基づいてトルクを調整できるため、内層が緩く外層が締まっているという「コア」問題を解消できる。
テーパーテンション:優れた製品とそうでない製品を分ける重要な要素
巻き取りロールが大きくなるにつれて、内層にかかる圧力が増大します。補正を行わないと、最内層のリボンが圧縮され、インクの転写や詰まりの原因となります。テーパー張力制御では、ロール径が大きくなるにつれて巻き取り張力を徐々に下げます。通常、12Nから始まり、外径300mmのロールでは8Nまで低下します。
テーパー係数は材質やロールサイズによって異なりますが、原理は共通しています。つまり、ロールが大きくなるにつれて巻き取り張力は低下させるべきです。テーパー張力制御機能のない機械では、この重要な調整をオペレーターの経験に頼るか、結果として生じる品質のばらつきを受け入れるしかありません。
スリップシャフトと独立巻線
複数の仕様に対応する生産、つまり特大ロールを複数の異なる仕上がり幅に同時にスリットする場合、各巻取りステーションは異なる負荷条件に直面します。空気圧式スリップシャフトにより、各巻取りユニットは独立したスリップリングを介して最適なトルクを維持できます。
これは、ハイエンドのリボン製造や、仕様変更が頻繁に発生する製造工程において特に有効です。代替案である、機械式差動装置を備えた単一の駆動軸は、精度が劣り、メンテナンスの手間も増えます。
幅、速度、張力を購買決定に組み込む
これら3つのパラメータは独立して動作するわけではありません。速度の目標は張力制御能力によって制約され、幅の精度は張力の安定性に依存します。それぞれのパラメータを個別に評価する購入者は、ある面では優れているものの、他の面では劣る機械を購入してしまうリスクを負うことになります。
実践的な評価フレームワーク
ステップ1:物質的な現実を定義する貴社では、ワックス、ワックス樹脂、樹脂のどのタイプのリボンを主に生産していますか? お客様はどのような幅と公差を求めていますか? ジャンボロールの寸法はどのくらいになりますか?
ステップ2:マーケティングではなく、素材に合わせてスピードを調整する主に樹脂リボンを扱う場合、500m/分の機械は、しっかりとした造りの250m/分の機械と比べてほとんど利点がありません。どちらもほぼ同じ速度で作業できるからです。その差額は、張力制御と自動化に投資する方が良いでしょう。
ステップ3:ピーク仕様よりも張力制御を優先する閉ループ張力制御、テーパー張力、およびスリップシャフト巻き取り機能を備えた機械は、これらの機能を持たないより高速な機械よりも常に高い生産性を発揮します。
ステップ4:素材の試用を強く求めるリボンマスターロールはご自身でご用意ください。実際の幅公差、エッジの状態、巻き取り品質を現実的な速度でテストしてください。パラメータ表はマーケティング資料であり、サンプルは証拠です。
ステップ5:購入価格ではなく、総所有コストを計算する20%安い機械でも、不良率が5~8%だと、不良率が1.5%の高価格の機械よりも2年間でコストが高くなる。
結論
熱転写リボンスリット加工機は、要求の厳しい素材に対応する精密機器です。幅の許容誤差は、加工後のリボンがプリンターで正常に動作するかどうかを左右します。速度はスループットに影響しますが、それは張力制御によって安定した動作が確保される場合に限られます。張力制御は、幅と速度を意味のあるものにするための基礎的な機能です。
購入者にとって、実用的な教訓は単純明快です。機械を評価する際は、実験室での仕様ではなく、実際の生産速度で特定の材料を処理できる能力に基づいて判断してください。±0.1 mmの幅公差とクローズドループ張力制御を備え、毎分250メートルで稼働する機械は、販売可能なロールを生産するために常に介入が必要な毎分500メートルの機械よりも、より収益性の高い加工事業を構築できるでしょう。
著者について
このガイドは、熱転写リボン加工の専門家向けに、業界の技術資料と機器選定に関するドキュメントを基に作成されています。仕様および推奨事項は、お客様固有の生産要件および材料特性に基づいて検証する必要があります。
 熱転写リボンスリット機の選定ガイド:購入者が知っておくべき7つの重要な要素2026年9月18日
 熱転写リボンスリット機を購入する前に、どのような仕様を比較すべきでしょうか?2026年9月16日
 生産ラインに最適な熱転写リボンスリット機の選び方2026年9月16日TTOリボンスリッターの巻きムラを解消するには?2026年9月12日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 ソーラーフィルムスリッター
 半自動熱転写リボンスリッター RSDS2 PLUS
 自動熱転写リボンスリッター RSDS8 PLUS
