熱転写リボンは、一見するとシンプルな製品です。一般的なリボンは、PETベースフィルム、耐熱コーティング、インク層で構成され、全体の厚さはわずか4.5~20ミクロンです。しかし、ジャンボロールを印刷可能な完成品に加工するスリット加工工程こそが、品質を維持するか損なうかを左右する重要な工程です。不適切なスリット加工機を使用すると、プリントヘッドを損傷するバリのあるエッジ、印刷位置ずれの原因となる幅の不均一性、高速印刷時のリボン破損につながる巻き取り張力の不均一性などが生じる可能性があります。
熱転写リボンスリット装置を評価する輸入業者、販売業者、ラベル加工業者にとって、選定プロセスでは7つの重要な要素に注意を払う必要があります。このガイドでは、生産準備が整った機械と高額な失敗作を区別する技術仕様と実務上の考慮事項を簡潔にまとめています。
1. スリット加工の精度:品質の基盤
スリット加工の精度は、幅の均一性とエッジの品質に直接影響します。業界標準では、精度を3つのレベルに分類しています。標準グレードは、商用ラベルや物流用途向けの±0.3~0.5mm、高精度は電子機器や工業用ラベル向けの±0.1mm、超高精度は医療用ラベルや10mm以下の極細リボン向けの±0.05mm以下です。
精度を支えるハードウェアは、仕様書に書かれている以上に重要です。主要な構成要素としては、設定値の±2%以内に変動を抑制できる張力制御システム、半径方向の振れが0.01mm以下のスリットシャフト、そして実績のあるサプライヤーから供給される高品質のブレードなどが挙げられます。購入者は、実験室のデータを受け入れるのではなく、自社のリボン素材で試し切りを行うよう強く求めるべきです。デモ用素材で±0.1mmの精度を達成した機械でも、購入者が加工しようとしている特定のワックス、混合物、または樹脂の配合では、うまく加工できない可能性があります。
2. スリット速度:材料に合わせたスループットの調整
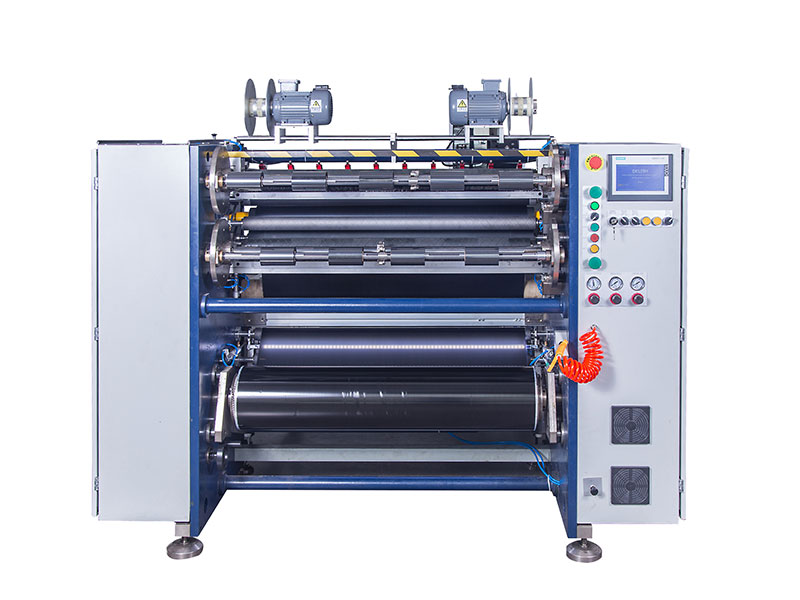
速度仕様は慎重に解釈する必要があります。市場は、小ロット生産や多品種生産向けの低速エコノミーモデル(50~100m/分)、ほとんどの商業注文に対応する中速汎用機(150~250m/分)、連続大量生産向けの高速生産モデル(300~500m/分)の3つの実用的な範囲に分かれています。
重要な注意点として、使用可能な速度はリボンの組成に大きく左右されます。樹脂系リボンは、コーティングが硬く靭性が低いため、ワックス系リボンに比べて20~30%低い速度で動作させる必要があります。混合系リボンはその中間です。定格速度400m/分の機械でも、購入者の実際の製品で動作させると、250m/分でしか安定しない場合があります。現実的なアプローチとしては、代表的なリボン素材を用いて現場で試し切りを行い、想定される生産速度での始動・停止制御の精度と巻き取り品質を確認することです。
3. 緊張制御:運用の中核
張力制御は、リボンスリット装置の「魂」とも言える重要な要素です。PETベースフィルムは非常に薄く、張力の変化に非常に敏感です。張力が強すぎるとベースフィルムが伸び、インク層の物理的特性が変化して粉が剥がれ落ちます。張力が弱すぎると、印刷時に白い線や凹みとして現れるしわが発生します。ロール全体で張力が均一でないと、「内側が緩く、外側が張っている」という問題が発生し、プリンターの給紙不良につながります。
完全自動のクローズドループ張力制御は、最低限必要な機能であるべきです。これらのシステムは、巻き出し、牽引、巻き取りの各段階において、張力をリアルタイムで監視および調整します。5ミクロン以下の極薄リボンについては、購入者は機械の最小安定張力が要件を満たしていることを確認する必要があります。巻き取り側では、スリップシャフトは機械式に比べて大幅な改良となります。巻き取り位置ごとに独立したトルク制御を備えた空気圧式スリップシャフトは、ロール径の変化に応じてリアルタイムで調整できるため、コアのずれや伸縮を効果的に解消します。
4. 刃の技術と切断方法
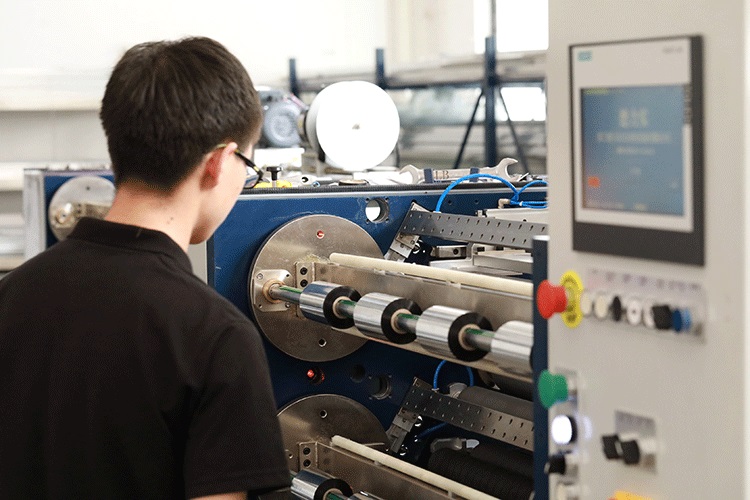
刃の選択は、材料の厚さに基づいた簡単なルールに従います。角刃(カミソリ型)は、70ミクロン以下のリボンに適しており、より高い精度と優れたエッジ均一性を実現します。丸刃(ハサミ型)は、100ミクロン以上の厚い材料や、耐久性の高い紙裏打ちリボンに適しています。
切断方法も機械の設計と運用効率に影響を与えます。熱転写用途では平刃スリットが依然として一般的ですが、上位機種では自動刃設定システムが搭載されています。これらのシステムは、段取り時間を短縮し、段取り替え時の人的ミスを最小限に抑えます。刃ホルダーの設計も重要です。磁気クリップホルダーは工具不要で幅を素早く変更できるため、複数の仕様に対応する作業において実用的な利点となります。
5.自動化レベルと段取り替え効率
自動化は、人件費、段取り替え速度、廃棄率に直接影響を与えます。市場には大きく分けて3つの階層があります。半自動機は、フィルムの通し方やパラメータ設定を手動で行う必要があり、少量多品種生産に適しています。全自動機は、自動ブレード設定、リーダー/トレーラーハンドリング、タレット巻き取り、クロスカットなどの機能を追加します。このカテゴリーにおける最近の製品発売は、自動ブレード位置決め、空気圧スプライシング、手動介入なしで連続生産を可能にするタレット巻き取りシステムなど、今後の方向性を示しています。
ますます細分化が進む注文に対応するバイヤーにとって、迅速な段取り替え能力は非常に重要な要素です。プログラム可能な工具位置、クイックリリースシャフト、レシピ保存機能を備えた機械は、作業間のダウンタイムを短縮します。段取り替えに何時間もかかるという従来の常識は、適切に設計された機器にはもはや当てはまりません。ただし、これらの機能は普遍的なものではないため、バイヤーはこれらの機能を指定する必要があります。
6. 巻き取り品質と完成ロールの完全性
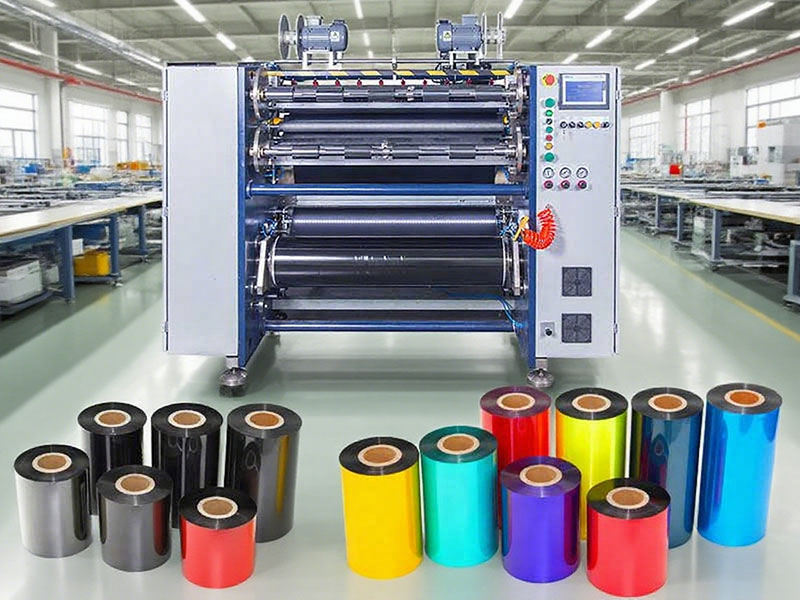
巻き取りの精度は最も見落とされがちな仕様ですが、顧客の印刷機でロール紙がどれだけスムーズに印刷できるかを左右します。端面のずれは最低でも±1mm以内に抑える必要があり、ハイエンド機器では±0.5mmを達成します。ベルマウス状の端、ギザギザの縁、内部のしわといった問題は、張力制御やウェブガイドシステムの不備に直接起因します。
CCDセンサーまたは超音波センサーを使用したアクティブ偏差補正システムにより、処理全体を通してウェブの適切な位置合わせが維持されます。CCDセンサーは透明および半透明の材料に適しており、超音波センサーは不透明なリボンに適しています。巻き取りシャフトの構成もロールの品質に影響を与えます。直径1インチと0.5インチの両方のエアシャフトは、さまざまなコアサイズと材料に対応し、柔軟性を向上させます。
7. 製造品質とサプライヤー評価
フレームの剛性と部品の選定は、長期的な精度維持を左右します。重厚な鋳鉄製または鋼鉄製のフレームは、振動を吸収し、そうでなければ時間の経過とともに切断品質を低下させる要因を取り除きます。部品のブランドは品質の指標となります。シーメンスや三菱電機製のPLC、台湾デルタや三洋電機製のサーボモーター、THKやNSK製のリニアガイド、ショーバーやタチ製のブレードなどは、メーカーの耐久性へのこだわりを示しています。
ハードウェア以外にも、サプライヤーの評価では、試験手順とドキュメントを網羅する必要があります。ナイフシャフトの振れ測定、マンドレルの同心度データ、張力校正レポートを要求することで、出荷前に客観的な証拠を得ることができます。応答時間と再注文率は、アフターサービス品質の実用的な指標となります。また、購入者は、トレーニング内容とスペアパーツの入手可能性についても明確にする必要があります。これらの要素は、初期価格よりも総所有コストに大きな影響を与えるからです。
決断を下す
最適な機械を決定する単一の仕様は存在しません。物流ラベル用の標準ワックスリボンを大量生産するコンバーターと、医療機器用の超狭幅樹脂リボンを扱う専門メーカーでは、優先順位が異なります。規律あるアプローチとしては、まず実際の生産要件(材料の種類、厚さの範囲、幅の許容誤差、年間生産量など)を明確に定義し、それらの基準に基づいて機械を評価することです。代表的な材料を用いた試作切断は、依然として最も信頼性の高いテスト方法です。B2Bの購買担当者にとって、このような綿密な調査は、設備投資をギャンブルから戦略的な資産へと変える鍵となります。
 熱転写リボンスリット機購入ガイド:幅、速度、張力について解説2026年9月18日
 熱転写リボンスリット機を購入する前に、どのような仕様を比較すべきでしょうか?2026年9月16日生産ラインに最適な熱転写リボンスリット機の選び方2026年9月16日TTOリボンスリッターの巻きムラを解消するには?2026年9月12日






Copyright © 2010-2026 厦門デリッシュオートメーション設備有限公司 All Rights Reserved.
変化に合わせて変化する|プライバシーポリシー|バーチャルツアー
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 バーコードリボンスリッター
 半自動熱転写リボンスリッター RSDS5 PLUS
 自動熱転写リボンスリッター RSDS8 H PLUS
 自動熱転写リボンスリッター RSDS6 PLUS
 半自動熱転写リボンスリッター RSDS1 PLUS
 ソーラーフィルムスリッター
 半自動熱転写リボンスリッター RSDS2 PLUS
 自動熱転写リボンスリッター RSDS8 PLUS
